English
 中文简体
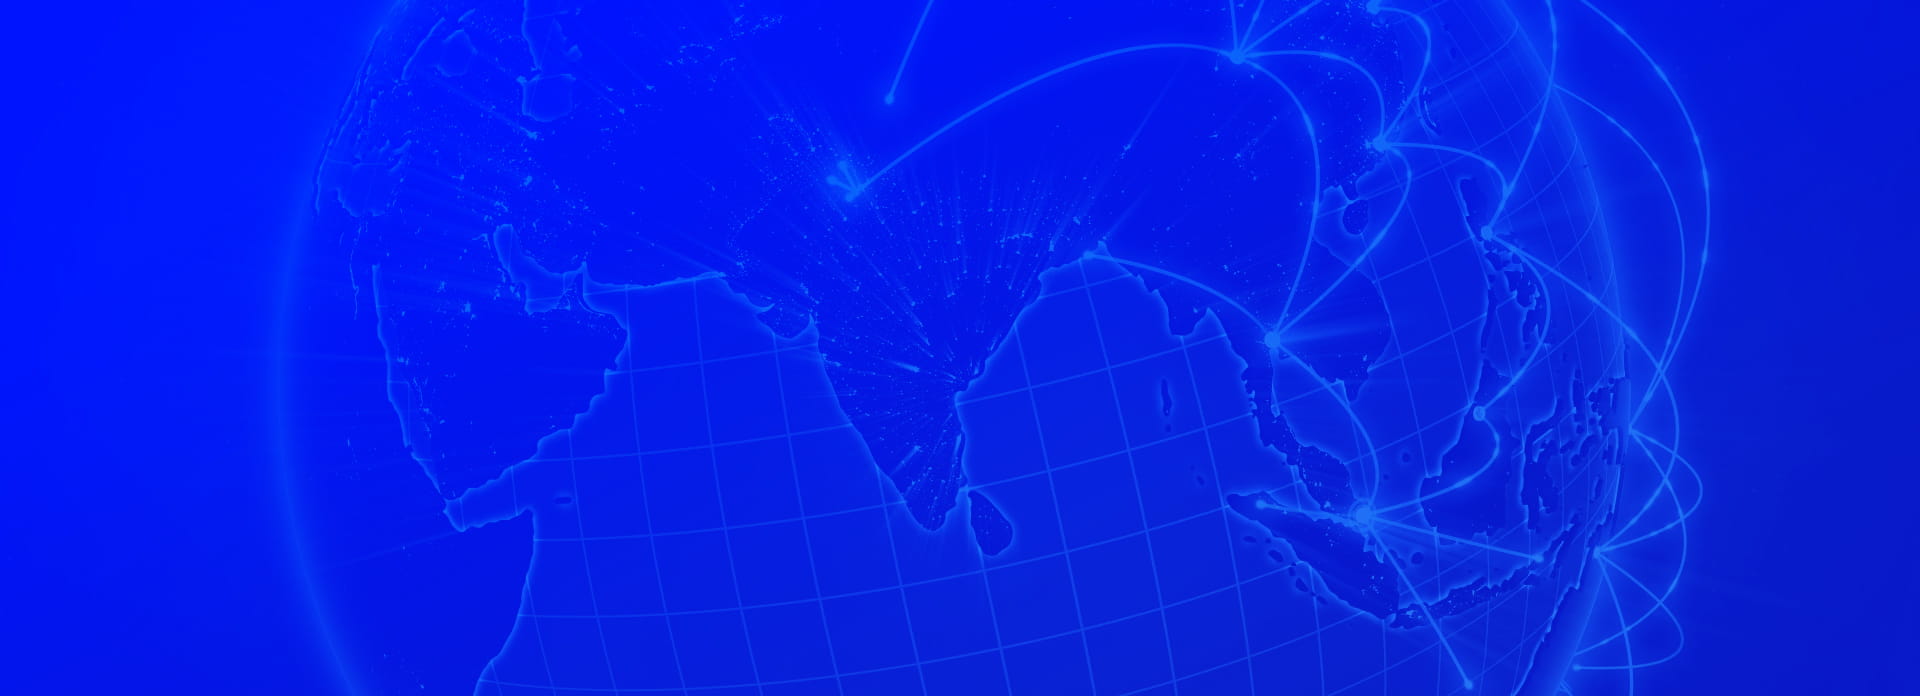

Việc sử dụng máy ép đùn đúng cách và hợp lý có thể tận dụng hiệu quả của máy để duy trì tình trạng hoạt động tốt nhằm kéo dài tuổi thọ của máy. Ở đây các phương pháp vận hành, chăm sóc và bảo trì máy đùn được tóm tắt như sau:
Đầu tiên, máy đùn để bảo trì và sửa chữa
Hệ thống đùn trục vít sử dụng bảo trì định kỳ và bảo trì thường xuyên là hai cách để bảo trì.
(1) Bảo dưỡng định kỳ là công việc định kỳ thường xuyên, không tính đến thời gian vận hành thiết bị, thường được thực hiện trong khi lái xe. Tập trung vào việc vệ sinh máy, bôi trơn tất cả các bộ phận chuyển động, các bộ phận buộc chặt ren dễ dàng, kiểm tra kịp thời, điều chỉnh động cơ, dụng cụ điều khiển, các bộ phận làm việc và dây chuyền.
(2) bảo trì thường xuyên thường là hoạt động liên tục trong 2500-5000 giờ, máy đùn sẽ ngừng hoạt động sau khi máy yêu cầu kiểm tra, đo lường, xác định các bộ phận chính bị mòn và thay thế các bộ phận bị mòn đạt đến giới hạn định trước, sửa chữa hư hỏng của các bộ phận.
(3) không cho phép chạy trống, để tránh vít và tóc cuộn Jane.
(4) Trong trường hợp máy ép đùn trong quá trình hoạt động không bình thường, cần dừng ngay lập tức để kiểm tra hoặc sửa chữa.
(5) Ngăn chặn kim loại hoặc các mảnh vụn khác rơi vào phễu, tránh làm hỏng vít và thùng. Để ngăn chặn các mảnh vụn sắt lọt vào thùng, thùng có thể cấp vật liệu vào bộ phận từ tính gắn trên miệng hút hoặc các mặt phẳng từ tính để ngăn các mảnh vụn rơi vào vật liệu phải được sàng lọc trước.
(6) Lưu ý rằng việc sản xuất trong một môi trường sạch sẽ sẽ khiến rác thải làm tắc nghẽn vật liệu tấm lọc, ảnh hưởng đến năng suất và chất lượng sản phẩm, đồng thời làm tăng sức đề kháng của mũi.
(7) Khi Máy đùn mất nhiều thời gian hơn để ngừng sử dụng chất chống gỉ, nên phủ một lớp dầu mỡ lên vít, Jane, mũi, v.v. trên bề mặt làm việc. Các vít nhỏ phải được treo lơ lửng trong không khí hoặc đặt trong hộp gỗ đặc biệt và đệm ngang bằng gỗ để vít không bị biến dạng hoặc va đập.
(8) Thiết bị kiểm soát nhiệt độ hiệu chuẩn định kỳ, kiểm tra sự điều chỉnh của chúng về độ chính xác và độ nhạy được kiểm soát.
(9) Hộp số máy đùn để duy trì các bộ truyền động tiêu chuẩn chung giống nhau. Chủ yếu là để kiểm tra các bánh răng, vòng bi và các tình trạng hao mòn khác. Hộp số tay nên ghi rõ việc sử dụng dầu bôi trơn máy, theo quy định thêm dầu vào mức dầu, dầu quá thấp, bôi trơn không được đảo ngược, giảm tuổi thọ các bộ phận; Quá nhiều dầu, làm nóng lớn, nhiều năng lượng, dầu và dễ biến chất, cũng làm cho việc bôi trơn bị hỏng, gây hư hỏng các bộ phận. Các vị trí tràn dầu hộp số cần được thay thế vòng đệm (vòng) để đảm bảo lượng dầu bôi trơn.
(10) Máy đùn liên kết với thành trong của nước làm mát dễ hình thành rỉ sét ăn mòn bên ngoài. Việc bảo trì phải được kiểm tra cẩn thận, cặn cũng có thể làm tắc nghẽn đường ống, đạt hiệu quả làm mát và có thể rò rỉ ăn mòn nghiêm trọng, việc vệ sinh và ăn mòn phải được thực hiện các biện pháp làm mát.
(11) Để dẫn động trục vít quay, tập trung vào việc kiểm tra độ mòn và độ hở của chổi than động cơ DC, xem giá trị điện trở cách điện của động cơ có nên được đo thường xuyên ở giá trị xác định trước hay cao hơn hay không. Ngoài ra, hãy kiểm tra cáp và các bộ phận khác có bị rỉ sét hay không và sử dụng các biện pháp bảo vệ.
(12) Chỉ định người chịu trách nhiệm bảo trì thiết bị. Sửa chữa và bảo trì hồ sơ chi tiết cho từng nhà máy, thiết bị có trong hồ sơ quản lý Thứ hai, phương pháp vận hành máy đùn
Người vận hành phải làm quen với hoạt động của các đặc tính vải của Máy đùn đất của mình, đặc biệt là nắm bắt chính xác các đặc điểm cấu trúc của thiết bị điều khiển hệ thống sưởi và làm mát, các tính năng, đặc điểm và cụm mũi, v.v., để nắm bắt đúng các điều kiện của quá trình ép đùn, quyền vận hành máy. Nhựa ép đùn có các phương pháp hoạt động khác nhau không giống nhau nhưng cũng có những điểm tương đồng. Dưới đây là mô tả ngắn gọn về các sản phẩm khác nhau theo cách tương tự trong quá trình ép đùn và quá trình vận hành cần chú ý đến vấn đề này. 1, công việc chuẩn bị trước khi lái xe tới
(1) để ép đùn nhựa. Nguyên liệu thô phải được sấy khô để đạt được yêu cầu mong muốn, nếu cần thiết thì cần sấy thêm. Và vật liệu được sàng để loại bỏ các cục u và tạp chất cơ học.
(2) Kiểm tra các thiết bị về nước, điện và gas và đảm bảo rằng mỗi hệ thống đều bình thường, đảm bảo rằng dòng nước và khí không bị rò rỉ, hệ thống điện bình thường, hệ thống sưởi ấm, kiểm soát nhiệt độ và các thiết bị khác nhau đang hoạt động và đáng tin cậy; phụ trợ kiểm tra tốc độ thấp hoạt động trống, quan sát xem thiết bị có hoạt động tốt không; bắt đầu tạo hình chân không, có nên quan sát công việc hay không; các bộ phận trơn trượt trong một loạt các thiết bị bôi trơn. Nếu phát hiện lỗi gỡ bỏ ngay.
(3) lắp đặt đầu và bộ hiệu chuẩn. Tùy thuộc vào loài sản phẩm, kích thước và kích thước đầu được chọn. Trình tự sau đây sẽ được cài đặt.
① mũi phải khớp với nhau, toàn bộ được gắn trên máy đùn.
② Cụm đầu trước đây phải được sơn để lau dầu mỡ khi tiết kiệm, kiểm tra cẩn thận xem bề mặt khoang có va đập, trầy xước và rỉ sét hay không, đánh bóng nếu cần thiết, sau đó phủ dầu silicon lên bề mặt kênh.
③ được lắp ráp tuần tự với đầu của mỗi bu lông tấm khối vào các ren được phủ mỡ nóng, sau đó siết chặt các bu lông và mặt bích.
④ tấm xốp được đặt giữa mặt bích đầu để đảm bảo rằng tấm đục lỗ không bị nhấp nháy.
⑤ Nếu không siết chặt đầu mặt bích khớp nối và khuôn đùn, phải điều chỉnh theo vị trí nằm ngang của các bu lông buộc phía trước, có thể điều chỉnh mức độ của mức đầu vuông được đề xuất. Mô hình hình dạng đầu tròn đặt bề mặt rắn làm tham chiếu bởi khuôn đầu trên bề mặt phẳng phía dưới.
⑥ Siết chặt các bu lông mặt bích kết nối, siết chặt các bu lông buộc đầu, lắp đặt cuộn dây gia nhiệt và cặp nhiệt điện, đồng thời chú ý đến bề mặt bên ngoài của cuộn dây gia nhiệt tiếp xúc chặt chẽ với đầu.
⑦ Lắp đặt và điều chỉnh bộ hiệu chuẩn tại chỗ, kiểm tra máy chủ, ống bọc đặt và máy kéo có thẳng hàng với đường trung tâm hay không. Sau khi điều chỉnh, siết chặt các bu lông cố định. Ống nối và ống của mỗi bộ hiệu chuẩn.
⑧ vặn công suất làm nóng của mũi, nhiệt độ làm nóng đồng đều của Jane. Mở đáy phễu và bơm nước làm mát hộp số tới các van nạp và xả. Khi nhiệt độ của mỗi nhiệt độ gia nhiệt được điều chỉnh thành 140oC, nhiệt độ sẽ tăng lên cho đến khi nhiệt độ tăng lên 140oC trong 30-40 phút, sau đó nhiệt độ được nâng lên nhiệt độ sản xuất bình thường. Cho đến khi nhiệt độ tăng lên mức sản xuất bình thường ở nhiệt độ mong muốn, sau đó giữ trong khoảng 10 phút để nhiệt độ từng bộ phận của máy ổn định nhằm thúc đẩy sản xuất. Thời gian cách nhiệt tùy thuộc vào model máy đùn và các loại vật liệu nhựa khác nhau. Khoảng thời gian ủ nhằm tạo ra nhiệt độ ổn định trong và ngoài máy nên đồng hồ đo nhiệt độ đã đạt đến nhiệt độ yêu cầu, trong khi nhiệt độ thực tế thấp, lúc này nếu nguyên liệu được đưa vào máy ép đùn vì nhiệt độ thực tế quá thấp, độ nhớt nóng chảy của nguyên liệu quá lớn sẽ gây quá tải lực dọc trục và làm hỏng máy.
⑨ Vật liệu dùng để đưa vào phễu đã sẵn sàng để sử dụng.
2, lái xe
(1) Sau khi bộ điều chỉnh nhiệt được dẫn động, trước khi dẫn động và ép đùn máy nên siết chặt các bu lông mặt bích đầu một lần nữa để loại bỏ sự giãn nở chênh lệch nhiệt. Đầu bu lông giãn nở chênh lệch nhiệt, các bu lông đầu chặt được siết chéo theo đường chéo tuần tự, buộc phải đồng đều ʱ?? Khi siết chặt các đai ốc mặt bích đầu, nó đòi hỏi xung quanh phải có độ đàn hồi nhất quán, nếu không thì phải chạy.
(2) để lái xe đã chọn nút "sẵn sàng lái", tiếp theo là nút "Lái xe", sau đó xoay từ từ núm điều chỉnh tốc độ vít bắt đầu chậm tốc độ vít. Sau đó tăng tốc dần dần, đồng thời cho một lượng nhỏ thức ăn vào. Hãy chú ý đến ampe kế chủ và các đồng hồ đo khác nhau cho biết khi nào có thay đổi trong nguồn cấp dữ liệu. Mô-men xoắn trục vít không được vượt quá vạch đỏ (thường là bảng mô-men xoắn 65% -75%). Trước khi ép đùn profile nhựa, không người nào được đứng trước khuôn để tránh việc bu lông bị bung ra hoặc đặt bầu ướt do nguyên liệu thô và các nguyên nhân khác phát sinh do bị thương. Đùn nhựa chết từ đầu, nó sẽ làm cho máy đùn nguội từ từ và làm cho thiết bị kéo và khuôn mẫu hoạt động ổn định, đồng thời khởi động các thiết bị này. Sau đó, theo công cụ điều khiển chỉ định giá trị và sản phẩm ép đùn được yêu cầu. Nó sẽ được điều chỉnh phù hợp cho từng phần để toàn bộ hoạt động ép đùn ở trạng thái bình thường. Và, nếu cần thiết, thêm một ít vật liệu, việc sử dụng máy đùn trục vít đôi cấp liệu với tốc độ không đổi đồng đều.
(3) Khi khuôn xả đồng đều và nhựa có lực kéo mong muốn thì có thể là một thiết bị hiệu chuẩn tốt. Cần phải xác định bằng thực nghiệm mức độ nhựa và vật liệu ép đùn theo hình dáng chung để đánh giá, bề mặt sáng bóng, không tạp chất, không bọt, vật liệu than cốc và màu sắc, vật liệu phân phát được ép xuống ở một mức độ nhất định không xuất hiện các vệt, vết khía, có độ linh hoạt nhất định, lần này mô tả tốt về vật liệu nhựa. Nếu việc điều chỉnh tốc độ vít dẻo hóa có thể phù hợp với nhiệt độ xấu, thùng và đầu cho đến khi đạt yêu cầu.
(4) Trong quá trình ép đùn, quy trình này phải yêu cầu kiểm tra định kỳ các thông số quy trình khác nhau là bình thường và điền vào các bảng quy trình. Nhấn mạnh các tiêu chuẩn kiểm tra chất lượng sản phẩm hồ sơ để kiểm tra chất lượng, xác định vấn đề và có biện pháp khắc phục kịp thời.
3, bãi đậu xe
(1) Dừng cấp nguồn cho đèn ép nhựa bên trong máy đùn và vít lộ ra, tắt xi lanh điện và đầu, đồng thời ngừng gia nhiệt.
(2) Đóng máy đùn và nguồn điện phụ, vít và thiết bị phụ trợ dừng lại.
(3) Mở kết nối mặt bích đầu và tháo tay khoan. Làm sạch tấm đục lỗ và đi đến các bộ phận khác nhau. Để tránh làm hỏng bề mặt bên trong của mũi, vật liệu còn sót lại được áp dụng bằng thép, thép để làm sạch, sau đó dùng giấy nhám để dính vào đầu nhựa của máy nghiền nội địa, ngoài ra, chiếu sáng, phủ một lớp dầu hoặc dầu silicon để rỉ sét.
(4) làm sạch vít và thùng, sau khi tháo đầu, khởi động lại máy chủ, cộng với vật liệu đỗ (hoặc vật liệu bị hỏng), rửa sạch vít và thùng, sau đó vặn lựa chọn tốc độ thấp (sr/min hoặc lâu hơn) để giảm mài mòn. Vật liệu đỗ được nghiền thành bột đã hoàn toàn thoát ra ngoài và khí nén có sẵn từ cổng nạp và cổng xả liên tục thổi các viên và bột còn sót lại cho đến khi thùng thực sự không còn vật liệu còn sót lại sau khi tốc độ trục vít giảm về 0, dừng Máy đùn, tắt nguồn điện chính và nước lạnh của van tổng.
(5) nên chú ý đến sự an toàn của việc xử lý điện, nhiệt, cơ khí, quay và mặt đất cũng như các bộ phận nặng khác của dự án. Phải trang bị thiết bị nâng xưởng máy đùn, lắp ráp mũi, vít và các bộ phận cồng kềnh khác để đảm bảo an toàn trong sản xuất.
 E-mail: info@gem-cablesolution.com
 Address: Số 8 đường Yuefeng, Khu công nghệ cao, Đông Đài, Giang Tô, Trung Quốc | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.

 Có liên quan Các sản phẩm