English
 中文简体
 Product Category
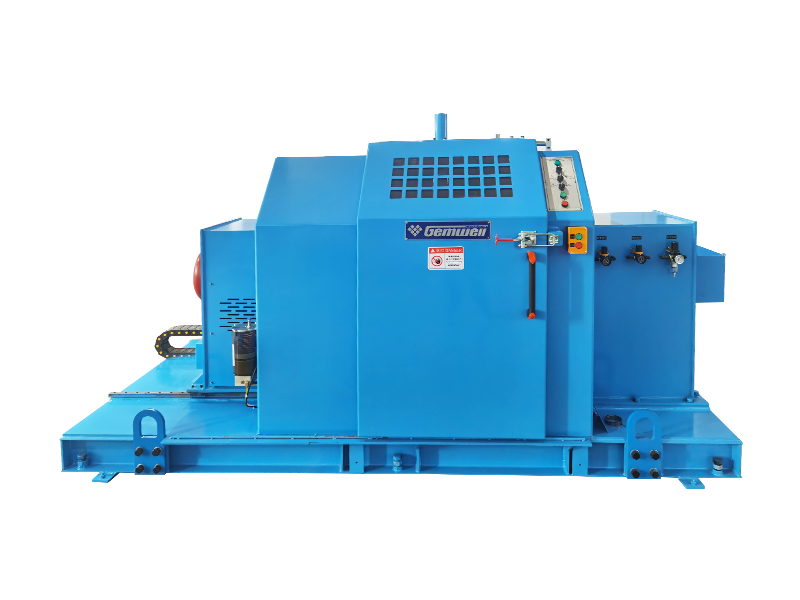
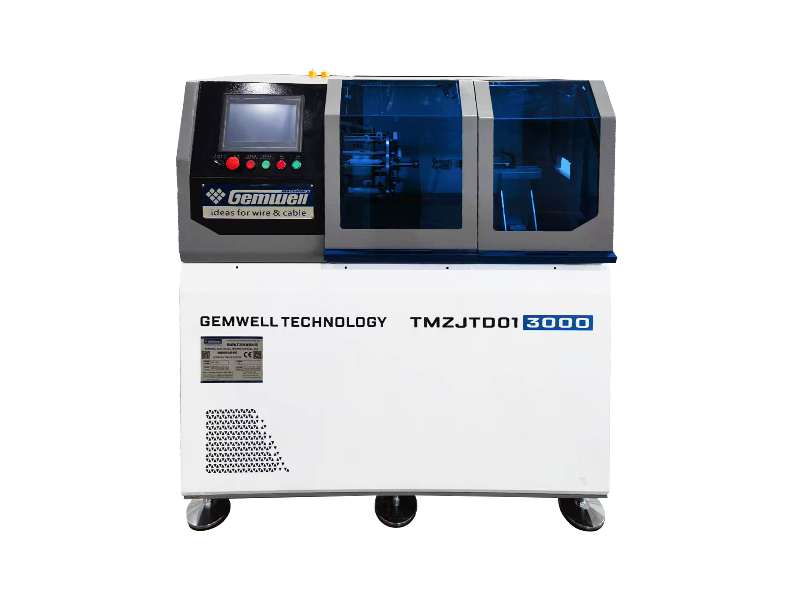
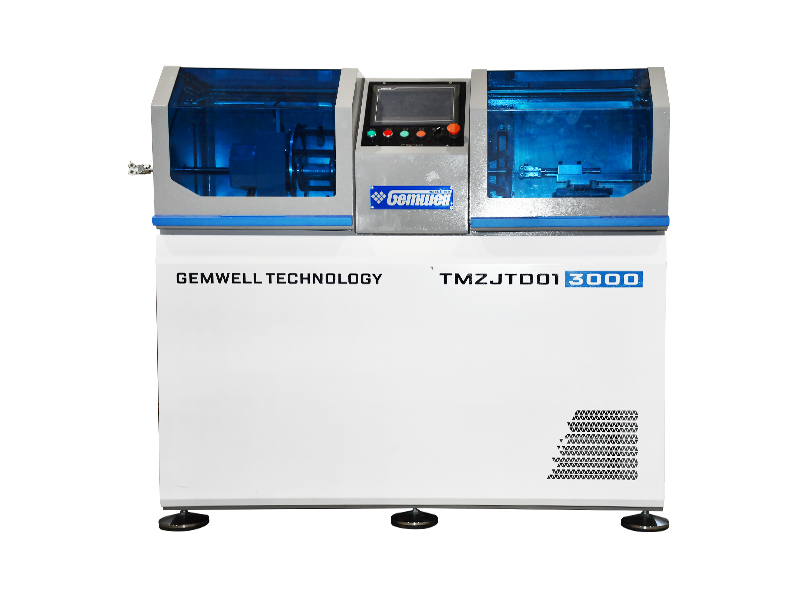
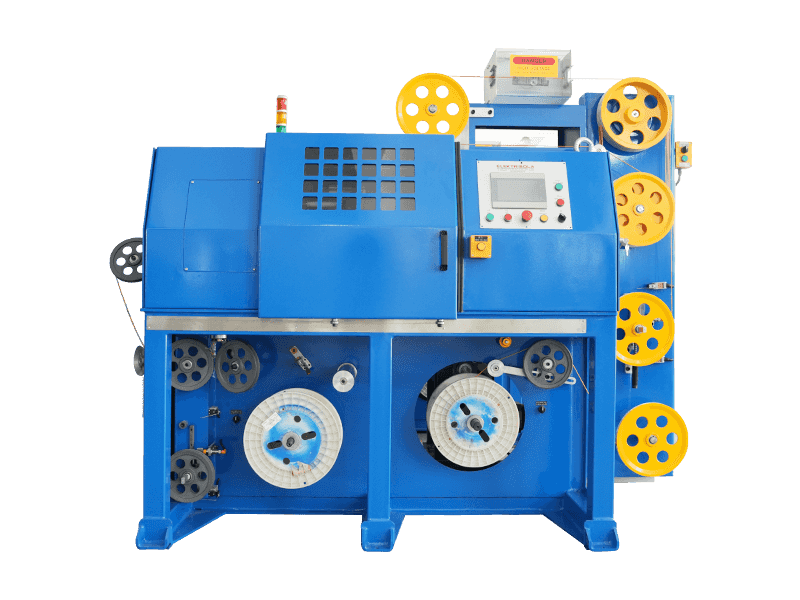
Máy xoắn đơn kiểu đúc hẫng chênh lệch tốc độ (Không có ròng rọc Capstan)
Read More + E-mail: info@gem-cablesolution.com
 Address: Số 8 đường Yuefeng, Khu công nghệ cao, Đông Đài, Giang Tô, Trung Quốc | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.

Product Category
Máy xoắn đơn kiểu đúc hẫng chênh lệch tốc độ (Không có ròng rọc Capstan)
Read More +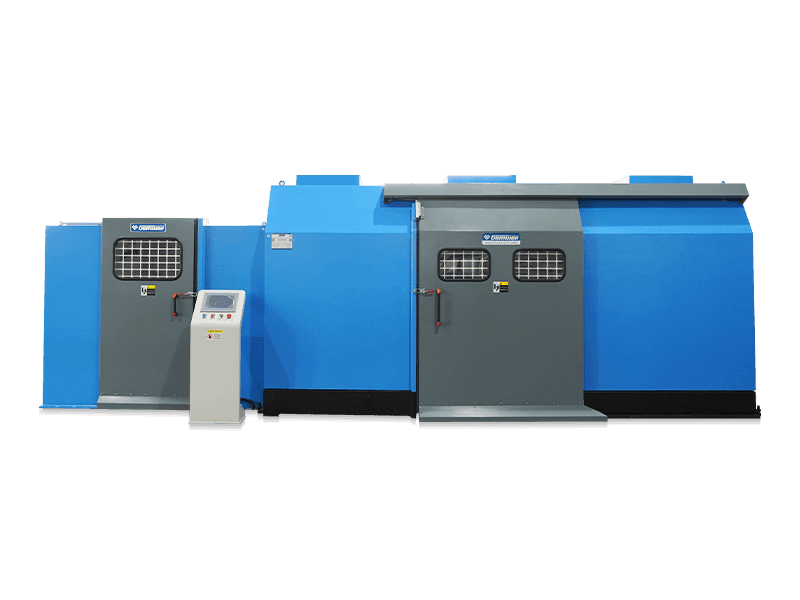
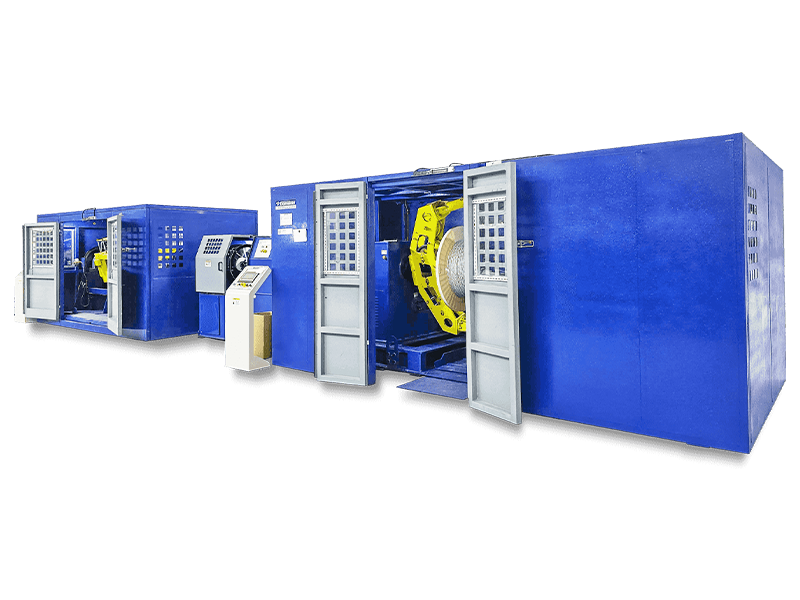
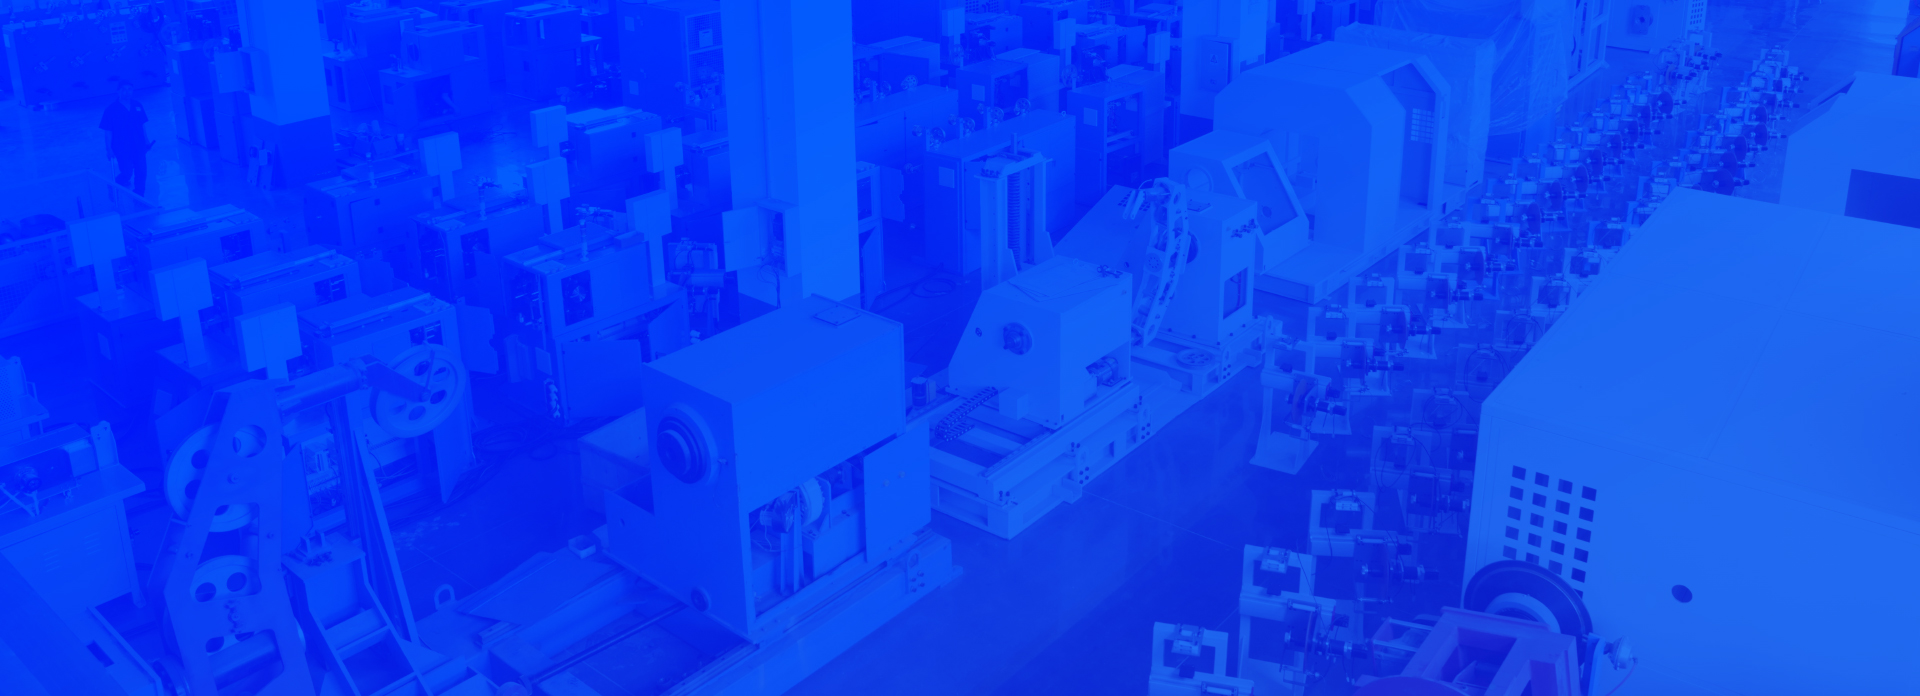
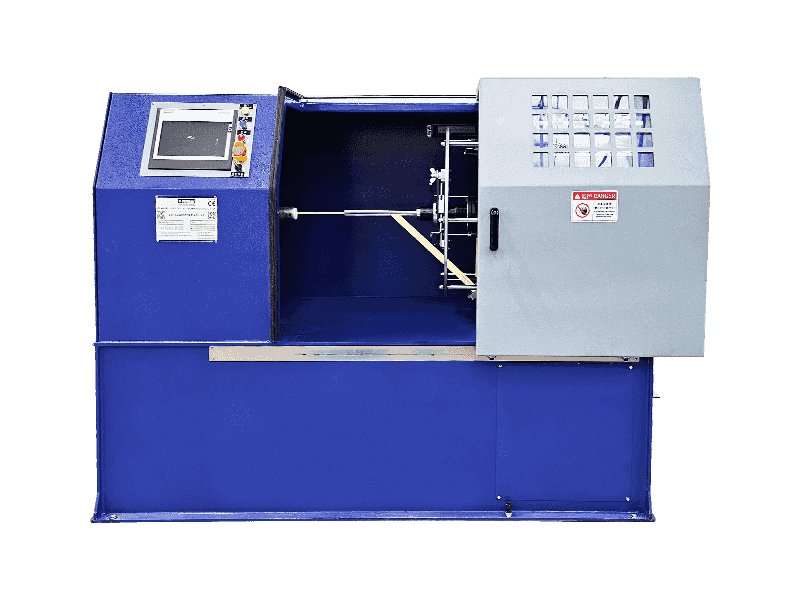
Máy xoắn đơn Cantilever là thiết bị tạo hình cáp giúp xoắn nhiều dây lõi ở tốc độ cao thông qua một công xôn và quấn chúng đồng bộ và đồng tâm. Vì mỗi vòng quay của công xôn tạo thành một bước nên nó được gọi là Máy xoắn đơn công xôn. Theo loại cấu trúc, nó được chia thành Máy xoắn đơn Cantilever loại lấy tốc độ khác nhau (không có ròng rọc lấy), Máy xoắn đơn Cantilever một mảnh nhẹ (Ròng rọc bên ngoài và bộ phận lấy điện), Máy xoắn đơn Cantilever riêng biệt hạng nặng (Ròng rọc bên ngoài và bộ lấy điện), Máy xoắn đơn Cantilever riêng biệt hạng nặng (Ròng rọc ngoài và mô men xoắn), v.v. Do đường kính ngoài khác nhau của dây, yêu cầu hiệu suất điện khác nhau và hiệu quả chi phí khác nhau, các mô hình trên phù hợp với các lĩnh vực sản xuất dây và cáp khác nhau và người dùng có thể tự lựa chọn và mua.

Thời gian thành lập

Diện tích xây dựng (m2)

Số lượng nhân viên

Sở hữu trí tuệ
A Mature Factory You Can Count On
Related Products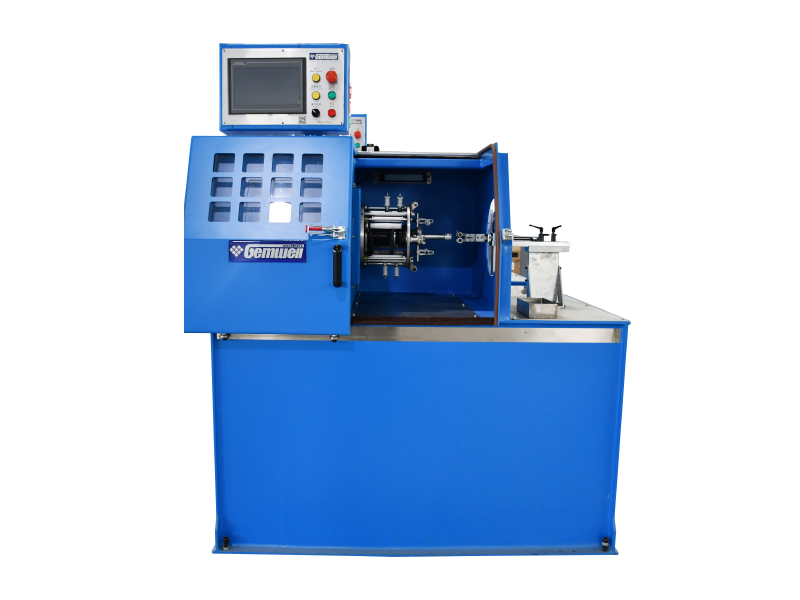
 2026-09-14
 Webmaster
A máy đùn dây công suất cao là xương sống của bất kỳ nhà máy cáp nào sản xuất dây có đường kính lớ
Read More +
2026-09-07
Webmaster
bó mắc kẹt có nghĩa là gì Bện bó là một phương pháp xây dựng dây dẫn trong đó hai hoặc nhiều dây trần đÆ
Read More +
2026-09-04
Webmaster
Giới thiệu về GEMWELL Chúng tôi chân thành mong được chào đón bạn tại, Hội trường E2, gian số A4
Read More +
2026-08-31
Webmaster
Chất lượng tường cáp thực sự được quyết định ở đâu Một sợi dây xây dựng cách điện PVC 0,5 mm2 đi ra
Read More +
2026-08-27
Webmaster
Đối với cáp Twinax trong máy chủ AI, việc giảm Dk hiệu dụng của lớp cách điện (không khí ≈1, FEP≈2.1) là chìa khó
Read More +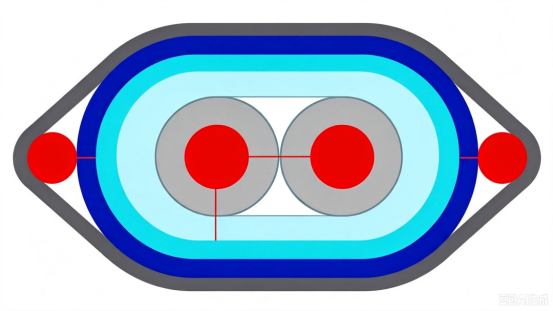 FAQ
Trong quá trình sản xuất, nên sử dụng vật liệu dây dẫn chất lượng cao, khoảng cách giữa các cặp và độ dày lớp cách điện phải được kiểm soát chặt chẽ, nên sử dụng các kỹ thuật che chắn hiệu quả như che chắn hai lớp để giảm nhiễu xuyên âm và nhiễu từ bên ngoài, đảm bảo tính toàn vẹn của tín hiệu.
Nên sử dụng cấu trúc che chắn hai lớp, với một lớp lá nhôm bên trong và một lớp lưới bện bên ngoài để tăng cường khả năng chống nhiễu của cáp; đồng thời, cần tối ưu hóa việc sắp xếp các cặp và tăng khoảng cách giữa các cặp để giảm nhiễu xuyên âm.
Bằng cách tối ưu hóa hình dạng cặp, kiểm soát chính xác khả năng kết hợp trở kháng, sử dụng vật liệu cách điện chất lượng cao và sử dụng các kỹ thuật che chắn hiệu quả, suy hao phản hồi có thể được giảm thiểu để đảm bảo tính toàn vẹn của tín hiệu.
Theo dõi và kiểm soát độ căng tự động giúp duy trì độ căng ổn định trong suốt quá trình quấn, đảm bảo độ bao phủ đồng đều, tránh biến động độ căng trong quá trình tiêu thụ băng, giảm tỷ lệ đứt.
Cáp PCIe 6.0 và PCIe 7.0 khác nhau về tốc độ truyền và yêu cầu về tính toàn vẹn tín hiệu. PCIe 6.0 sử dụng công nghệ điều chế PAM4 với tốc độ truyền lên tới 64 GT/s, trong khi PCIe 7.0 tăng thêm tốc độ truyền, sử dụng các công nghệ điều chế tiên tiến hơn và yêu cầu tính toàn vẹn tín hiệu cao hơn và độ trễ thấp hơn.
Nên chọn vật liệu dây dẫn có tổn thất thấp, tối ưu hóa cấu trúc hình học của các cặp, giảm nhiễu xuyên âm giữa các cặp, sử dụng vật liệu cách điện chất lượng cao và kiểm soát chặt chẽ quy trình sản xuất để giảm độ trễ và suy giảm tín hiệu.
Bằng cách kiểm soát chính xác đường kính dây dẫn, độ dày cách điện và khoảng cách giữa các cặp, đồng thời sử dụng máy phân tích trở kháng để theo dõi thời gian thực, đảm bảo trở kháng cáp nằm trong phạm vi chỉ định để tránh phản xạ và mất tín hiệu.
Việc sử dụng công nghệ che chắn hiệu quả, chẳng hạn như che chắn hai lớp, sử dụng vật liệu dây dẫn có điện trở thấp, tối ưu hóa hình dạng của cặp dây, giảm rò rỉ điện từ và kiểm soát mức EMI của dây.
Tốc độ truyền cao yêu cầu kiểm soát tính toàn vẹn tín hiệu chặt chẽ hơn, đòi hỏi phải sử dụng vật liệu dây dẫn có tổn thất thấp, kiểm soát chính xác hình dạng cặp cũng như giảm nhiễu xuyên âm và độ trễ để đáp ứng nhu cầu truyền tốc độ cao.
Nên chọn vật liệu cách điện có hằng số điện môi thấp và tiếp tuyến tổn thất thấp, chẳng hạn như PTFE hoặc PI, để giảm sự suy giảm và độ trễ tín hiệu.
Bằng cách sử dụng Phương pháp đo phản xạ miền thời gian (TDR) và các thiết bị kiểm tra khác, có thể tiến hành giám sát độ trễ truyền cáp theo thời gian thực để đảm bảo nó nằm trong phạm vi chỉ định, ngăn ngừa các vấn đề về chất lượng truyền tín hiệu.
Kiểm soát chính xác đường kính dây dẫn và độ dày cách điện, tối ưu hóa cách sắp xếp cặp, giảm nhiễu xuyên âm giữa các cặp và sử dụng vật liệu dây dẫn có điện trở thấp có thể kiểm soát hiệu quả điện trở và độ tự cảm của cáp.
Bằng cách sử dụng máy phân tích phổ và các thiết bị kiểm tra khác, có thể tiến hành giám sát tốc độ truyền cáp theo thời gian thực để đảm bảo đáp ứng các yêu cầu thiết kế, ngăn ngừa các vấn đề về chất lượng truyền tín hiệu.
Việc kiểm soát nhiệt độ của máy đùn ảnh hưởng trực tiếp đến chất lượng của lớp cách nhiệt hoặc vỏ bọc. Nhiệt độ quá cao hoặc quá thấp sẽ làm cho tính chất vật liệu không ổn định và ảnh hưởng đến chất lượng tổng thể của cáp.
Bước của máy bện quyết định độ linh hoạt và độ bền kéo của dây bện. Khoảng cách ngắn hơn sẽ tăng tính linh hoạt, trong khi khoảng cách dài hơn sẽ tăng cường độ bền kéo.
TÔI. Máy xoắn Nguyên tắc kỹ thuật và ứng dụng công nghiệp
Q1: Làm thế nào một máy xoắn có thể bện chính xác nhiều dây dẫn?
Khung thanh toán xoay hoạt động cùng với hệ thống kiểm soát độ căng không đổi để cuộn xoắn ốc các dây riêng lẻ quanh trục trung tâm ở bước đặt trước. Giải pháp của Gemwell Electric sử dụng công nghệ truyền động mô-đun, mô-tơ tách rời để điều chỉnh độ căng của từng bộ phận thanh toán một cách độc lập, đảm bảo rằng dây dẫn đồng/nhôm tránh bị giãn và biến dạng trong quá trình mắc kẹt. Thách thức chính nằm ở việc loại bỏ khoảng cách giữa các dây riêng lẻ. Hệ thống phản hồi vòng kín của họ, được xây dựng dựa trên 26 năm kinh nghiệm, bù đắp cho sự dao động lực căng trong thời gian thực, đảm bảo độ khít chặt trên mặt cắt dây dẫn.
Câu hỏi 2: Tại sao độ dài bước được kiểm soát chặt chẽ trong quá trình mắc kẹt dây dẫn?
Chiều dài sân ảnh hưởng trực tiếp đến tính linh hoạt và hiệu suất điện của dây dẫn. Khoảng cách quá ngắn sẽ làm tăng độ cứng khi uốn của dây dẫn, khiến việc đặt dây trở nên khó khăn hơn; một cao độ quá dài sẽ làm giảm khả năng chống leo. Gemwell tích hợp bộ mã hóa có độ chính xác cao (độ phân giải lên tới 0,1°) vào thiết bị của mình. Kết hợp với thuật toán đường cong bước hình chữ S được phát triển độc lập, điều này đảm bảo kiểm soát độ lệch bước đặt ổn định trong phạm vi ±0,5mm/1000m, đáp ứng các yêu cầu nghiêm ngặt của cáp hàng không vũ trụ.
II. Những đột phá kỹ thuật trong máy xoắn tốc độ cao
Câu hỏi 3: Những thách thức năng động nào phát sinh khi tốc độ thiết bị vượt quá 2000 vòng/phút?
Xoay tốc độ cao tạo ra hai vấn đề cốt lõi:
① Mất cân bằng lực ly tâm: Tốc độ quay cao của cuộn thanh toán khiến dây bị giật. Gemwell sử dụng thiết kế đế giảm rung hai giai đoạn, giúp hấp thụ hơn 80% rung động hướng tâm thông qua bộ giảm chấn thủy lực.
② Tích tụ nhiệt độ: Nhiệt ma sát làm giảm độ nhớt của dầu bôi trơn. Hệ thống làm mát được cấp bằng sáng chế của nó tạo ra một mạch dầu tròn bên trong trục chính và kết hợp với bộ trao đổi nhiệt bên ngoài, giữ cho nhiệt độ ổ trục tăng lên ΔT ≤ 15°C (tiêu chuẩn ISO 6804).
Câu hỏi 4: Làm cách nào để giải quyết vấn đề phát hiện đứt dây trong điều kiện tốc độ cao?
Cảm biến quang điện truyền thống có tỷ lệ cảnh báo sai là 3% ở tốc độ đường truyền 500m/phút. Gemwell đã phát triển giải pháp phân tích đa phổ:
Radar sóng milimet giám sát sự thay đổi đường kính dây theo thời gian thực (độ chính xác 0,02mm).
Đầu dò dòng điện xoáy tần số cao phát hiện tính liên tục của dây dẫn. Phán đoán dự phòng hệ thống kép giúp giảm tốc độ cảnh báo sai xuống 0,1‰, với thời gian phản hồi tắt máy là <50 mili giây.
III. Phân tích chuyên sâu về quá trình mắc kẹt dây và cáp
Câu 5: Tại sao góc xoắn ngược lại quan trọng đối với việc mắc kẹt dây dẫn?
Việc bện dây không xoắn lại sẽ tạo ra ứng suất bên trong từng dây riêng lẻ, gây ra hiện tượng đàn hồi của dây dẫn (giá trị điển hình: góc đàn hồi ≥12° đối với dây dẫn đồng Φ2,5mm). Giải pháp của Gemwell là lắp đặt cơ cấu xoắn ngược servo trong lồng mắc dây. Công nghệ này tính toán linh hoạt góc bù dựa trên tốc độ dây (công thức: θ = arctan(v/ωR)), duy trì góc xoắn dư ≤0,5°/m, nhờ đó đảm bảo tuổi thọ uốn của cáp điện tiết diện lớn.
Câu hỏi 6: Làm thế nào để tối ưu hóa tính đồng nhất dẫn điện cho dây dẫn nhiều lớp?
Lấy cấu trúc 7×19 làm ví dụ, dao động đường kính ngoài với các quy trình truyền thống đạt tới ±0,15mm. Gemwell cải thiện tính đồng nhất thông qua hai cải tiến:
① Tối ưu hóa cấu trúc liên kết: Lớp bên trong sử dụng vị trí đồng tâm 10°, trong khi lớp bên ngoài sử dụng vị trí bó 20° để giảm khoảng cách giữa các lớp;
② Giám sát mặt cắt ngang trực tuyến: Sử dụng tia X để cung cấp phản hồi thời gian thực về độ rụng của mặt cắt ngang (độ chính xác 98%), áp suất bện được điều chỉnh linh hoạt.
Công nghệ này đảm bảo độ mất cân bằng điện trở DC của cáp chống cháy 240mm2 ở mức 0,5% (IEC 60228 yêu cầu 2%).
IV. Thực hành Kỹ thuật: Nền tảng của Đảm bảo Chất lượng
Câu hỏi 7: Tại sao cần 168 giờ thử nghiệm và hiệu chuẩn liên tục?
Độ ổn định của thiết bị mắc kẹt phải được xác minh trong các điều kiện vận hành khắc nghiệt:
Kiểm tra toàn tải trong 48 giờ: Theo dõi đường cong tăng nhiệt độ trục chính ở 150% tốc độ định mức (tiêu chuẩn: ≤65°C);
Kiểm tra tải biến đổi trong 72 giờ: Mô phỏng 2000 chu kỳ tải từ 0-100% trong vòng 10 giây để xác minh độ trễ phản hồi của hệ thống điều khiển (đo trên thiết bị Gemwell: ≤0,8s);
Kiểm tra EMC trong 48 giờ: Đảm bảo nhiễu bức xạ biến tần <55dBμV (tiêu chuẩn EN 55011 Loại A);
Câu hỏi 8: 26 năm kinh nghiệm biến thành độ chính xác trong sản xuất như thế nào?
Nhóm kỹ thuật của Gemwell đã thiết lập cơ sở dữ liệu về quy trình bện cáp bao gồm 387 thông số vật liệu (chẳng hạn như mô hình so sánh giữa độ giãn dài của thanh đồng δ và tỷ lệ nén khi bện η). Ví dụ điển hình: Đối với dây cao su silicon siêu dẻo dùng trong phương tiện sử dụng năng lượng mới, việc tối ưu hóa độ dốc căng hoàn trả (0,8N/mm2 ở lớp bên trong → 0,3N/mm2 ở lớp ngoài) đã tăng độ giãn dài của dây dẫn khi đứt lên 35% (so với mức trung bình của ngành là 28%).
Xu hướng phát triển công nghệ và đóng góp của ngành
Câu hỏi 9: Thiết bị mắc kẹt thích ứng với những thay đổi công nghệ trong cáp năng lượng mới như thế nào?
Nền tảng điện áp cao 800V yêu cầu giảm 20% độ dày cách điện và độ ôvan của dây dẫn ≤0,03. Thế hệ thiết bị mới nhất của Gemwell tích hợp:
Máy đo đường kính laser (tốc độ lấy mẫu 1kHz)
Hệ thống dự đoán học máy (được đào tạo trên 2 triệu bộ dữ liệu lịch sử) cho phép kiểm soát độ bầu dục một cách linh hoạt, giúp khách hàng đạt được chứng chỉ ISO 6722-3 Loại 5.
Câu hỏi 10: Quá trình mắc kẹt cải thiện việc sử dụng tài nguyên như thế nào?
Thông qua việc kiểm soát lực căng chính xác, thiết bị của Gemwell giúp giảm tỷ lệ phế liệu đồng từ 1,2% xuống 0,35%. Dựa trên công suất sản xuất hàng năm là 100.000 tấn dây dẫn đồng, điều này giúp tiết kiệm được 650 tấn đồng hàng năm (khoảng 4.600 tấn khí thải CO₂), phù hợp với hướng dẫn sản xuất bền vững của IEC TR 62837.