E-mail: info@gem-cablesolution.com
 Address: Số 8 đường Yuefeng, Khu công nghệ cao, Đông Đài, Giang Tô, Trung Quốc | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Câu trả lời trực tiếp: Điều gì quyết định một chiếc máy cắt ngang dây đồng tốt
A máy cắt ngang dây đồng được đánh giá đầu tiên bởi độ lặp lại theo chiều chứ không phải bởi tốc độ tối đa. Điểm chuẩn trực tiếp được sử dụng ở hầu hết các nhà máy sản xuất dây dẫn là diện tích mặt cắt hoàn thiện được giữ trong phạm vi cộng hoặc trừ 1 phần trăm danh nghĩa trên toàn bộ ống sản xuất, được xác nhận bằng cách đo đường kính laser liên tục thay vì đo tay định kỳ. Mọi thứ khác trong bài viết này, từ thiết kế lồng đến lịch trình mài mòn khuôn, đều tồn tại để bảo vệ con số duy nhất đó.
Cấu trúc bằng đồng bị mắc kẹt được ưu tiên hơn thanh rắn ở những nơi cáp cần phải chịu được uốn cong nhiều lần. Việc chia một dây dẫn lớn thành 7, 19 hoặc 37 sợi mảnh hơn sẽ phân bổ ứng suất uốn trên nhiều bán kính nhỏ thay vì một dây dẫn lớn, đó là lý do cơ học khiến dây dẫn bị mắc kẹt chống lại hiện tượng nứt do mỏi lâu hơn nhiều so với dây đặc có cùng diện tích mặt cắt.
Một lịch sử ngắn gọn về sự phát triển của thiết bị mắc kẹt
Việc mắc dây ban đầu dựa vào các khung làm dây đơn giản được điều chỉnh từ máy dệt, trong đó các suốt chỉ được gắn trên một giỏ quay thủ công. Các sợi đồng được đặt cùng nhau ở tốc độ thấp và tính đồng nhất của mặt cắt ngang phụ thuộc rất nhiều vào cảm giác căng của người vận hành hơn là bất kỳ phản hồi nào được đo lường.
Việc chuyển sang lồng khung cứng được cấp điện vào giữa thế kỷ 20 đã cho phép nhiều suốt chỉ quay thành một bộ phận cân bằng, đây là điều đầu tiên tạo ra mặt cắt ngang tròn thực sự, có thể lặp lại ở tốc độ sản xuất. Các thiết kế hình ống và hành tinh được ra đời sau khi công nghệ ổ trục và động cơ đủ trưởng thành để hỗ trợ tốc độ quay cao hơn mà không bị rung quá mức.
Các dây chuyền hiện đại bổ sung thêm khả năng kiểm soát lực căng được điều khiển bằng servo và đo laze nội tuyến, khép kín vòng lặp giữa những gì máy đang làm và những gì mặt cắt hoàn thiện thực sự đo được, từng giây một, thay vì dựa vào việc lấy mẫu cuối cùng.

Nguyên tắc làm việc cốt lõi đằng sau việc mắc kẹt và xoắn
Bất kể họ máy nào, ba hành động vật lý xảy ra theo trình tự: các sợi được kéo ra khỏi suốt chỉ dưới sức căng ngược được kiểm soát, chúng hội tụ tại khuôn tạo hình hoặc điểm xoắn nơi hình dạng nằm được thiết lập và bó thành phẩm được kéo về phía trước bằng một trục ở tốc độ phù hợp với tốc độ quay của phần tử xoắn. Tỷ lệ giữa tốc độ giới hạn và tốc độ quay là yếu tố quyết định chiều dài lớp và chiều dài lớp là yếu tố quyết định cả tính linh hoạt và mật độ đóng gói cuối cùng của mặt cắt ngang.
Lực căng ở lưng đáng được quan tâm đặc biệt vì nó tác động lên từng sợi một cách độc lập. Nếu một phanh suốt chỉ thậm chí còn chặt hơn một chút so với các sợi lân cận, thì sợi đó sẽ chịu lực căng nhiều hơn các sợi còn lại, tự kéo về phía giữa bó và làm biến dạng lớp bên ngoài thành hình dạng không đều, không tròn sau khi dây dẫn kết thúc.
Bốn dòng máy được so sánh cạnh nhau
Máy bó
Máy bó xoắn một nhóm sợi mảnh lỏng lẻo, thường có đường kính từ 0,05 mm đến 0,4 mm, không có lồng suốt chỉ cứng để vận chuyển toàn bộ cụm sợi. Thiết kế này phù hợp với dây dẫn linh hoạt được sử dụng trong cáp tai nghe, cáp USB và dây điều khiển mỏng, chạy tốc độ quay thường giữa 2.000 và 6.000 vòng/phút tùy thuộc vào số lượng sợi được kết hợp.
Máy mắc kẹt khung cứng
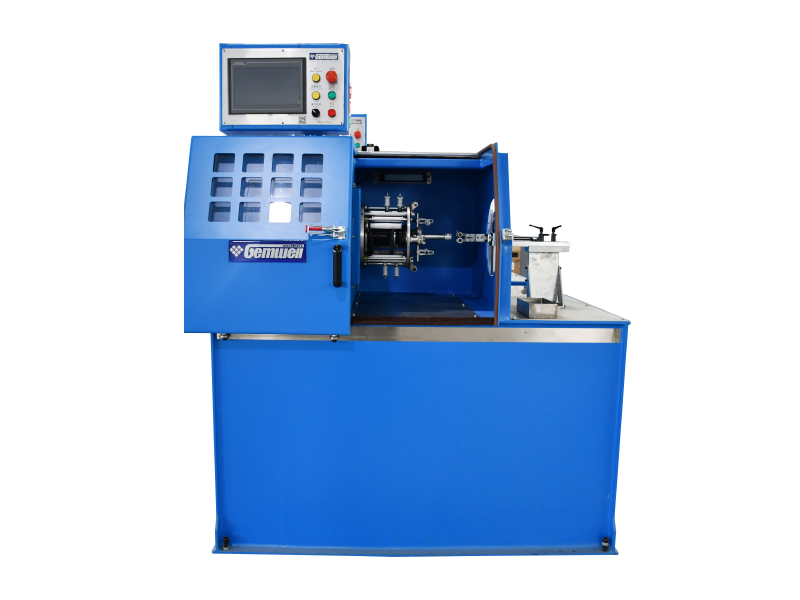
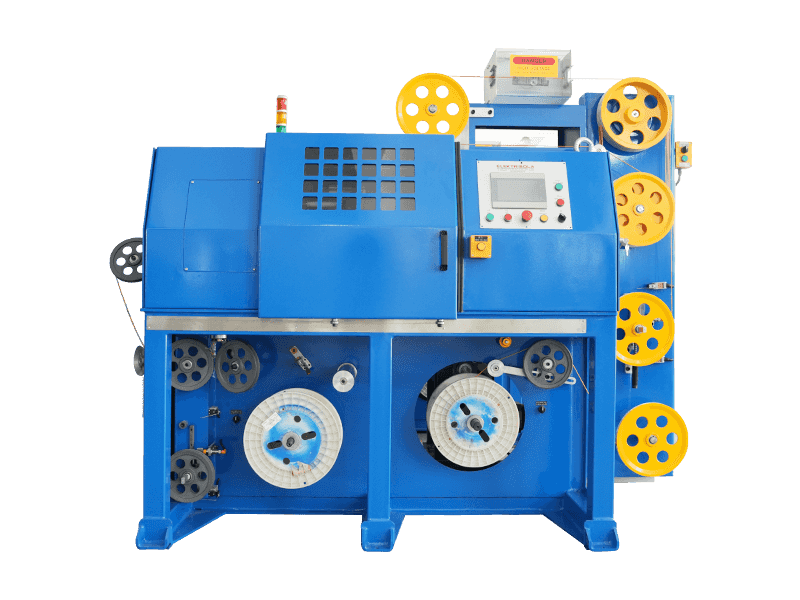
Máy khung cứng gắn các suốt chỉ riêng lẻ trên một lồng quay như một bộ phận cân bằng duy nhất, giúp giữ độ căng đều trên mỗi sợi. Điều này làm cho thiết bị khung cứng trở thành lựa chọn tiêu chuẩn cho các dây dẫn vừa và lớn, từ khoảng 6 mm vuông đến vài trăm mm vuông, trong đó lớp ngoài tròn thực sự quan trọng đối với việc ép đùn xuôi dòng.
Máy mắc kẹt hình ống
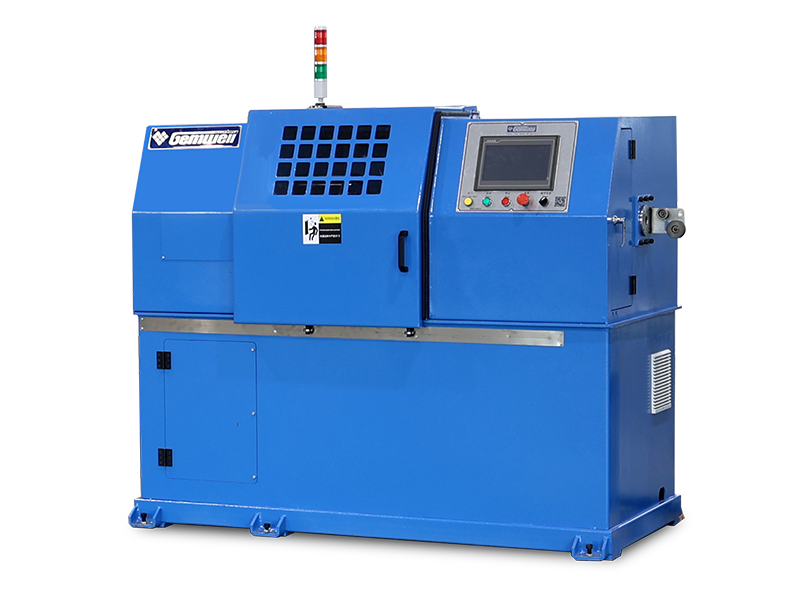
Thiết kế hình ống truyền dây qua một ống quay thay vì khung lồng đầy đủ, cắt giảm khối lượng quay và cho phép tốc độ đường dây cao hơn đối với các phần vừa và nhỏ. Các nhà máy vận hành dây dẫn có khối lượng lớn, khổ vừa phải thường thích thiết bị dạng ống vì độ ồn thấp hơn và diện tích sàn nhỏ hơn.
Máy mắc kẹt hành tinh
Các máy hành tinh được chế tạo để các sợi xoắn trước không bao giờ quay quanh trục của chính chúng trong khi vẫn được xếp lại với nhau thành một bó. Đây là phương pháp được ưu tiên khi độ bền mỏi của dây lớn hơn tốc độ sản xuất thô, chẳng hạn như lõi cáp điện dành cho dịch vụ uốn liên tục.
Hình học mặt cắt ngang: Chiều dài lớp, kiểu lớp và độ nén
Chiều dài dây là khoảng cách dọc theo dây dẫn đã hoàn thiện cần thiết để một sợi dây có thể hoàn thành một vòng quấn 360 độ đầy đủ. Chiều dài cuộn ngắn hơn mang lại độ linh hoạt tốt hơn nhưng tiêu tốn nhiều chiều dài đồng hơn để bao phủ cùng một chiều dài chạy, điều này làm giảm nhẹ diện tích mặt cắt ngang hiệu quả nếu đường kính tao không được điều chỉnh để bù lại.
| Cấu trúc lớp | Tổng số sợi | Sử dụng chung |
|---|---|---|
| 1 trung tâm 6 | 7 | Cáp điều khiển, dây điện thiết bị |
| 1 trung tâm 6 12 | 19 | Cáp phân phối điện |
| 1 trung tâm 6 12 18 | 37 | Cáp hàn linh hoạt, robot |
| Nhiều lớp, 61 sợi | 61 | Cáp điện linh hoạt hạng nặng |
Các con lăn nén được lắp đặt trực tiếp sau đầu xoắn ép bó tròn thành hình dạng dày đặc hơn, loại bỏ các khoảng trống không khí giữa các sợi riêng lẻ. Một dây dẫn 19 sợi được nén thường có đường kính ngoài giảm khoảng 8 đến 10 phần trăm so với cùng một diện tích mặt cắt ngang không được nén, điều này quan trọng ở chỗ cáp hoàn thiện phải vừa với bên trong thùng đầu nối cố định hoặc kích thước ống dẫn.
Ở đâu A Máy xoắn đôi dây Phù hợp với dòng
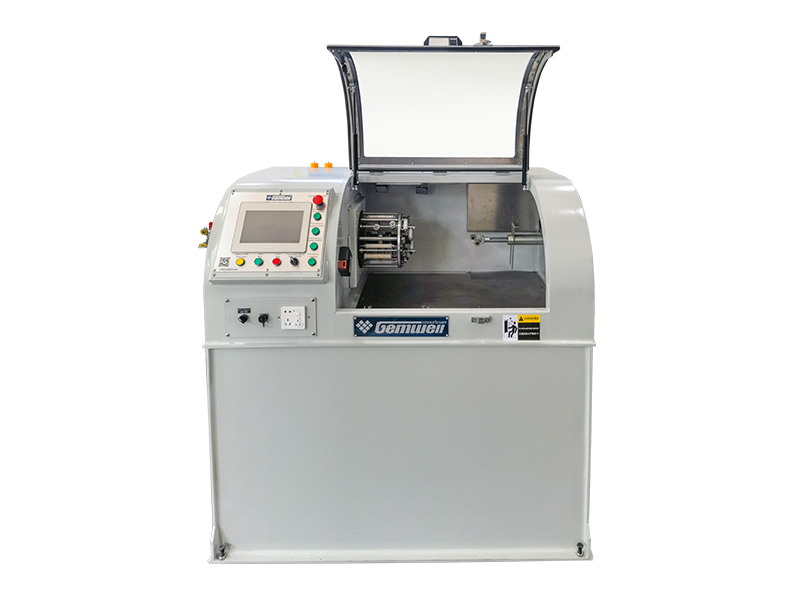
A Máy xoắn đôi dây là một loại thiết bị riêng biệt từ máy cắt ngang. Thay vì kết hợp nhiều sợi đồng trần thành một dây dẫn, cần có hai dây dẫn đơn đã được cách điện rồi xoắn chúng quanh nhau để tạo thành một cặp cân bằng, khối xây dựng cơ bản của hầu hết cáp dữ liệu và cáp truyền thông. Vòng xoắn loại bỏ nhiễu điện từ giữa hai dây dẫn, đó là lý do tại sao mọi cáp Ethernet được xếp hạng loại và hầu hết cáp thiết bị đều dựa vào cặp xoắn thay vì đặt song song đơn giản.
Bước xoắn là thông số mà các kỹ sư theo dõi chặt chẽ nhất trên máy xoắn đôi dây. Cao độ chặt hơn, nghĩa là nhiều vòng xoắn hơn trên mỗi mét, cải thiện khả năng loại bỏ tiếng ồn nhưng tiêu tốn nhiều dây cách điện hơn trên mỗi mét thành phẩm và tăng độ suy giảm một chút ở tần số cao hơn. Quá trình sản xuất cặp viễn thông tiêu chuẩn thường diễn ra ở khoảng giữa 12mm và 20mm và bên trong cáp bốn cặp, mỗi cặp thường được đặt ở bước sóng hơi khác nhau để tránh nhiễu xuyên âm giữa các cặp lân cận.
Các cài đặt có thể điều chỉnh chính trên máy xoắn đôi dây
- Bước xoắn, đặt độc lập cho từng vị trí trục chính
- Lực căng ngược trên mỗi nguồn cấp dây dẫn riêng lẻ
- Tốc độ tiếp nhận Capstan, khớp chính xác với vòng/phút đầu xoắn
- Lực căng phanh hoàn trả để tránh tiếng gầm gừ trên cuộn cung cấp
- Độ lệch cao độ từng cặp trong cụm cáp nhiều cặp
Nhiều cơ sở sản xuất hiện nay kết hợp máy bện dây đồng cho giai đoạn dẫn điện với máy xoắn đôi dây cho giai đoạn đi cáp trên một đường dây liên tục. Điều này giúp giảm thời gian xử lý giữa các quy trình và giảm nguy cơ oxy hóa bề mặt trên các sợi đồng trần còn sót lại giữa các trạm riêng biệt.
Hiệu ứng lớp đồng, kéo và ủ đối với chất lượng sợi
Thanh đồng cấp cho máy cắt ngang hầu như luôn là đồng hắc ín bền điện phân với độ tinh khiết là 99,9 phần trăm hoặc cao hơn, được giảm bớt thông qua một loạt khuôn kéo trước khi chạm tới đầu xoắn. Nhiệt độ ủ trong giai đoạn kéo sợi ảnh hưởng trực tiếp đến cách hoạt động của mỗi sợi khi nó chạm vào lồng sợi; đồng chưa được ủ vẫn cứng hơn và đàn hồi trở lại sau khi xoắn, làm biến dạng tiết diện tròn thành hình hơi bầu dục khi dây dẫn rời khỏi khuôn định hình.
Kiểm tra độ dẫn điện sau khi mắc kẹt thường nhắm tới giá trị gần với 100% IACS (Tiêu chuẩn đồng ủ quốc tế). Bất kỳ mức giảm đo được nào dưới khoảng 98 phần trăm IACS thường cho thấy khuôn kéo quá nóng hoặc độ giãn dài của sợi quá mức được tạo ra trong quá trình trải sợi, cả hai đều đáng để kiểm tra trước khi giả định vấn đề về chất lượng nguyên liệu thô.
Bề mặt hoàn thiện cũng đóng một vai trò dễ bị bỏ qua. Các sợi được kéo bằng khuôn bị mòn sẽ có điểm dọc tốt giúp tăng sức cản bề mặt một chút và có thể tăng tốc độ mài mòn cục bộ trên khuôn tạo hình của máy tạo sợi khi sợi mài mòn bắt đầu đi qua nó hàng nghìn lần mỗi ca.
Hệ thống kiểm soát căng thẳng và tại sao chúng quan trọng hơn sức mạnh động cơ
Những người mua mới sử dụng thiết bị mắc kẹt thường tập trung vào mã lực động cơ trước tiên, nhưng kiểm soát độ căng mới thực sự quyết định tính nhất quán của mặt cắt ngang. Phanh ma sát cơ học là phương pháp truyền thống, sử dụng một miếng đệm có lò xo áp vào mỗi mặt bích suốt chỉ và mặc dù không tốn kém nhưng chúng mòn không đều theo thời gian và cần điều chỉnh thủ công thường xuyên để giữ cân bằng trên toàn bộ suốt chỉ.
Phanh hạt từ tính thay thế các miếng đệm ma sát trên hầu hết các máy tầm trung và cao cấp vì chúng giữ một giá trị độ căng đã đặt bất kể lượng dây còn lại trên suốt chỉ là bao nhiêu, điều mà phanh ma sát không thể thực hiện được khi đường kính suốt chỉ co lại trong quá trình chạy. Điều khiển độ căng chủ động được điều khiển bằng servo tiến thêm một bước nữa, sử dụng một động cơ nhỏ trên mỗi vị trí suốt chỉ để chủ động thêm hoặc loại bỏ lực căng dựa trên phản hồi thời gian thực, hiện phổ biến trên các dây chuyền tạo ra các mặt cắt có dung sai chặt chẽ cho các ứng dụng khai thác ô tô hoặc hàng không vũ trụ.
Kiểm tra chất lượng nội tuyến Người vận hành thực hiện trong ca sản xuất
Hầu hết các dây chuyền hiện đại đều lắp micromet laser ngay sau đầu bện để ghi lại đường kính ngoài liên tục thay vì lấy mẫu bằng tay cứ sau vài phút. Điều này bắt được sự trôi dạt theo mặt cắt ngang trước khi toàn bộ ống cuộn bị ảnh hưởng. Các điểm kiểm tra điển hình trong một ca bao gồm những điều sau đây.
- Đo đường kính ngoài, ghi liên tục bằng thước đo laser
- Xác minh độ dài bằng cách sử dụng sợi được đánh dấu và kiểm tra thước đo vật lý
- Kiểm tra trực quan bề mặt sợi để tìm dấu vết do khuôn bị mòn để lại
- Lấy mẫu điện trở trên mỗi đoạn 500 mét so với giá trị ohm mục tiêu trên mỗi km
- Kiểm tra độ căng ống chỉ để xác nhận cuộn dây đều mà không bị chim làm tổ
Sự thay đổi đột ngột về chiều dài cuộn trong suốt ống chỉ hầu như luôn dẫn đến dây đai bị trượt hoặc lực căng hoàn trả không đồng đều trên một trong các suốt chỉ, cả hai cách khắc phục nhanh chóng khi được gắn cờ sớm thay vì được phát hiện sau khi ống cuộn đã được quấn và chuyển đến khách hàng.
Các khuyết tật mặt cắt ngang phổ biến và nguyên nhân gốc rễ của chúng
| Khiếm khuyết được quan sát | Nguyên nhân gốc rễ có thể xảy ra | Sửa chữa điển hình |
|---|---|---|
| Mặt cắt hình bầu dục | Độ căng của suốt chỉ không đều | Cân bằng lại cài đặt phanh trên lồng |
| Sợi nằm lỏng lẻo, mờ | Khuôn tạo hình bị mòn | Thay khuôn vào giờ đã định |
| Đường kính trôi giữa ống chỉ | Dây đai chống trượt | Căng lại hoặc thay dây đai |
| Ghi điểm bề mặt trên sợi | Bản vẽ mòn ngược dòng | Kiểm tra và trao đổi bộ khuôn vẽ |
| Bước xoắn không nhất quán trên các cặp | Vòng bi trục chính bị mòn gây rung | Bôi trơn hoặc thay thế ổ trục |
Tự động hóa, điều khiển PLC và ghi dữ liệu trên dây chuyền hiện đại
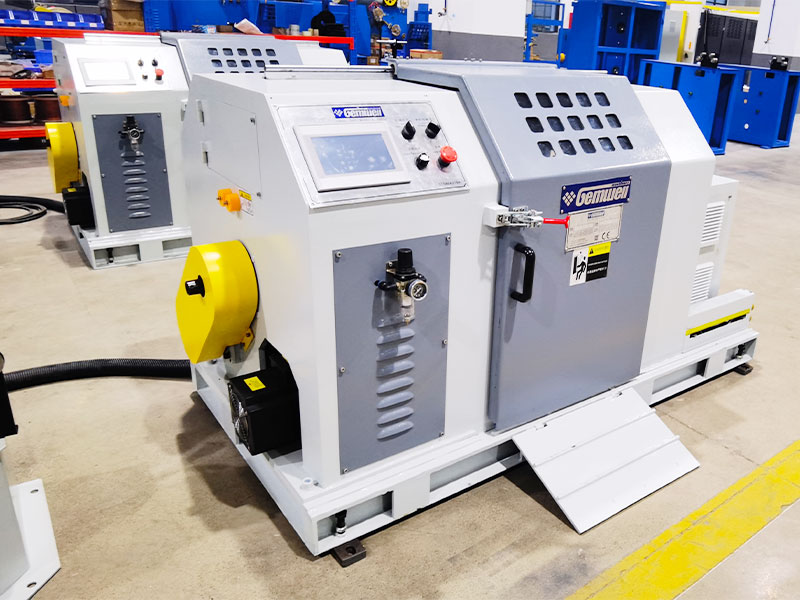
Việc cài đặt máy mặt cắt ngang dây đồng mới hơn chạy dưới bộ điều khiển logic lập trình lưu trữ công thức cho từng mã sản phẩm, bao gồm chiều dài bước, điểm đặt độ căng và tốc độ giới hạn cùng nhau trong một tệp. Việc chuyển đổi giữa các sản phẩm trở thành vấn đề tải công thức đã lưu trữ thay vì đặt lại hàng chục mặt số theo cách thủ công, giúp giảm thời gian chuyển đổi và giảm nguy cơ xảy ra lỗi thiết lập trong toàn bộ quá trình chạy.
Việc ghi dữ liệu gắn liền với PLC cũng tạo ra một bản ghi có thể theo dõi cho mỗi ống cuộn được sản xuất, gắn thẻ chỉ số đường kính, tốc độ chạy và bất kỳ sự kiện cảnh báo nào đối với số sê-ri ống cuộn. Khả năng truy xuất nguồn gốc này trở nên có giá trị bất cứ khi nào khách hàng tiếp theo báo cáo sự cố, vì nhóm sản xuất có thể lấy nhật ký chính xác cho ống cuộn đó thay vì dựa vào bộ nhớ hoặc nhật ký giấy.
Các ứng dụng công nghiệp cho dây dẫn đồng bị mắc kẹt và xoắn
Dây dẫn đồng bện và cặp xoắn xuất hiện trong nhiều ngành công nghiệp và mỗi ứng dụng đặt mức ưu tiên khác nhau cho đầu ra của máy cắt ngang.
| Công nghiệp | Ưu tiên | Mặt cắt điển hình |
|---|---|---|
| Dây nịt ô tô | Khả năng chống mỏi Flex | 0,35 đến 6 mm vuông |
| Cáp dữ liệu và viễn thông | Độ xoắn nhất quán | 24 đến 26 AWG mỗi dây dẫn |
| Cáp điện tòa nhà | Profile tròn, nén chặt | 6 đến 240 mm vuông |
| Robotics và cáp xích kéo | Tuổi thọ chu kỳ linh hoạt cao | 0,14 đến 2,5 mm vuông |
| Cáp năng lượng tái tạo | Độ dẫn điện cao, chịu được thời tiết | 4 đến 95 mm vuông |
Tiêu thụ năng lượng và cân nhắc hiệu quả đường dây
Khối lượng quay là động lực tiêu thụ năng lượng lớn nhất trên dây chuyền bện, vì việc tăng tốc và giảm tốc lồng suốt đã tải cần nhiều năng lượng hơn là chỉ kéo dây về phía trước với tốc độ không đổi. Thiết kế dạng ống, mang khối lượng quay ít hơn so với lồng khung cứng hoàn toàn, thường tiêu thụ ít điện năng hơn đáng kể trên mỗi kg dây dẫn thành phẩm ở mức đầu ra tương đương.
Bộ truyền động tần số thay đổi trên động cơ khung và động cơ lồng cho phép đường dây tăng tốc dần dần thay vì nhảy thẳng đến tốc độ tối đa vòng/phút, điều này vừa bảo vệ các bộ phận cơ khí vừa làm dịu đi các xung điện tiêu thụ xuất hiện trên phí nhu cầu điện của cơ sở.
Thói quen bảo trì giúp ổn định độ chính xác của mặt cắt ngang
Sự trôi dạt trên mặt cắt ngang trên máy cáp hiếm khi xảy ra do một hỏng hóc nghiêm trọng; nó thường là sự tích tụ chậm của các điểm mài mòn nhỏ. Mòn khuôn là thủ phạm phổ biến nhất, vì khuôn định hình bị mòn dần dần khiến bó sợi mở ra rộng hơn một chút so với thông số kỹ thuật. Những người vận hành ghi lại số giờ chết và thay thế khuôn theo một lịch trình cố định, thay vì chờ đợi một lỗi có thể nhìn thấy được, sẽ báo cáo số lượng ống cuộn vượt quá giới hạn cho phép ít hơn nhiều trong suốt một năm sản xuất.
Bôi trơn vòng bi trên lồng hoặc ống quay cũng ảnh hưởng gián tiếp đến mặt cắt ngang. Vòng bi khô hoặc mòn gây rung động vào đầu xoắn, biểu hiện là chiều dài nằm không nhất quán chứ không phải là vấn đề về đường kính, vì vậy kỹ thuật viên đang giải quyết khiếu nại về đường kính vẫn nên kiểm tra tình trạng vòng bi ngay cả khi chỉ số đường kính trông ổn định trên nhật ký.
Căn chỉnh con lăn dẫn hướng là một hạng mục khác đáng được kiểm tra định kỳ, vì con lăn dẫn hướng hơi lệch có thể tạo ra lực kéo sang một bên tinh tế trên đường dẫn sợi mà sau này chỉ xuất hiện dưới dạng mặt cắt hình bầu dục khi kiểm tra chặt chẽ.
Lựa chọn giữa các loại máy cho dây chuyền sản xuất mới
Người mua so sánh máy bện dây đồng với máy bó dây hoặc máy xoắn cặp dây nên bắt đầu với thông số kỹ thuật của thành phẩm chứ không phải danh mục thiết bị. Nếu đầu ra là một dây dẫn đơn có diện tích 6 mm vuông hoặc lớn hơn dành cho phân phối điện thì khung cứng hoặc dây bện hình ống có gắn con lăn nén là lựa chọn thiết thực. Nếu đầu ra là cặp giao tiếp hai dây dẫn, thì cần phải có máy xoắn cặp dây chuyên dụng với bước lập trình độc lập trên mỗi trục chính, vì chỉ riêng máy bện không thể tạo ra cặp xoắn được điều khiển từ dây cách điện trước.
Khả năng tương thích tốc độ đường truyền giữa thiết bị thượng nguồn và hạ nguồn cũng đáng được quan tâm. Đầu quấn chạy nhanh hơn khả năng xử lý của máy đùn cách nhiệt xuôi dòng chỉ đơn giản là tạo ra sự cố vòng đệm, do đó việc điều chỉnh tốc độ cố định trên toàn bộ dây chuyền sẽ ngăn chặn các xung đột căng không cần thiết làm biến dạng mặt cắt ngang ở mối nối giữa các máy.
Không gian sàn và phạm vi sản phẩm trong tương lai cũng đáng được tính đến ngay từ đầu. Kích thước nhỏ hơn của máy dạng ống phù hợp với các cơ sở vận hành khối lượng lớn ở phạm vi khổ hẹp, trong khi đường khung cứng mang lại sự linh hoạt hơn để xử lý nhiều mặt cắt ngang trên cùng một thiết bị theo thời gian.
Câu hỏi thường gặp
Máy bện đồng nên có dung sai mặt cắt ngang bao nhiêu?
Hầu hết người mua dây dẫn chỉ định dung sai xung quanh cộng hoặc trừ 1 phần trăm diện tích mặt cắt ngang danh nghĩa, được xác nhận bằng cách đo đường kính laser liên tục trong quá trình sản xuất thay vì chỉ kiểm tra tại chỗ.
Máy xoắn đôi dây có giống như máy bó sợi không?
Không. Máy bó xoắn nhiều sợi trần thành một dây dẫn, trong khi máy xoắn cặp dây xoắn hai dây dẫn đã được cách điện lại với nhau để tạo thành một cặp cân bằng được sử dụng trong cáp dữ liệu và cáp viễn thông.
Tại sao quá trình nén lại làm thay đổi đường kính ngoài của dây dẫn bị mắc kẹt?
Con lăn nén ép bó sợi tròn thành hình dạng dày đặc hơn ngay sau khi xoắn, loại bỏ các khoảng trống không khí giữa các sợi. Điều này thường làm giảm đường kính ngoài khoảng 8 đến 10 phần trăm so với bó chưa nén có cùng diện tích mặt cắt ngang.
Điều gì gây ra hình bầu dục thay vì mặt cắt tròn sau khi mắc kẹt?
Lực căng mặt sau không đồng đều trên các suốt chỉ, đồng chưa được ủ sẽ đàn hồi trở lại sau khi xoắn hoặc khuôn tạo hình bị mòn là ba nguyên nhân phổ biến nhất khiến mặt cắt hoàn thiện không tròn.
Bao lâu thì khuôn định hình nên được thay thế trên dây cáp?
Lịch trình thay thế khuôn theo giờ cố định, thay vì chờ đợi một khiếm khuyết có thể nhìn thấy được, sẽ giữ cho dung sai mặt cắt ngang ổn định và tránh hiện tượng mở rộng dần đi kèm với khuôn bị mòn.
Tại sao bước xoắn khác nhau giữa các cặp trong cùng một cáp nhiều cặp?
Việc cung cấp cho mỗi cặp một cao độ hơi khác nhau sẽ làm giảm khả năng hai cặp bắt nhiễu lẫn nhau, vì các cao độ trùng khớp giữa các cặp lân cận sẽ làm tăng nguy cơ nhiễu xuyên âm ở một số tần số nhất định.
Sự khác biệt giữa phanh ma sát và phanh hạt từ tính là gì?
Phanh ma sát sử dụng một miếng đệm có lò xo tựa vào mặt bích suốt chỉ và cần điều chỉnh thủ công khi suốt chỉ hết, trong khi phanh hạt từ tính tự động giữ giá trị độ căng đã đặt bất kể dây còn lại trên suốt chỉ.
 Có liên quan Các sản phẩm