E-mail: info@gem-cablesolution.com
 Address: Số 8 đường Yuefeng, Khu công nghệ cao, Đông Đài, Giang Tô, Trung Quốc | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Đùn là gì - Quy trình cốt lõi đằng sau mỗi dây và cáp
Đùn là một quá trình sản xuất liên tục trong đó nguyên liệu thô - điển hình là hợp chất nhựa nhiệt dẻo hoặc đàn hồi - được nấu chảy và ép qua khuôn định hình để tạo ra mặt cắt ngang đồng nhất. Trong ngành dây và cáp, điều này có nghĩa là phủ trực tiếp lớp cách điện hoặc lớp bọc lên dây dẫn chuyển động với tốc độ có thể vượt quá 1.200 mét mỗi phút trên đường truyền tốc độ cao dành cho cáp dữ liệu cỡ nhỏ. Kết quả là tạo ra một lớp phủ nhất quán giúp bảo vệ dây dẫn, cung cấp khả năng cách điện và đáp ứng dung sai kích thước xuống tới ±0,01 mm trên các sản phẩm ô tô hoặc sản phẩm y tế cao cấp.
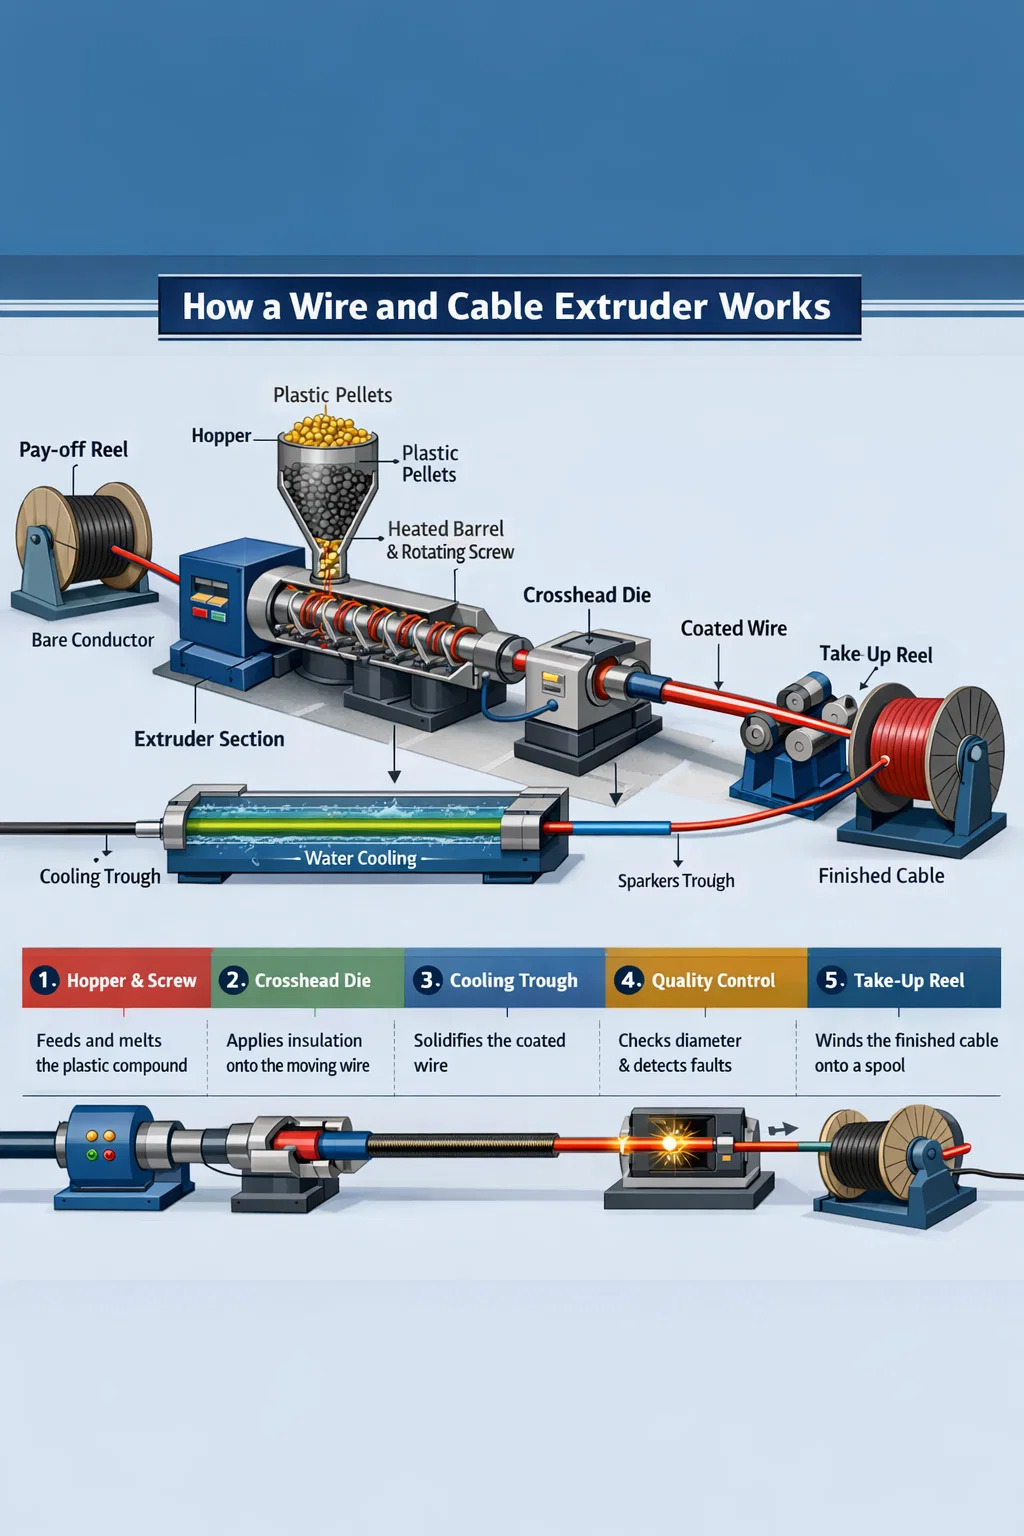
Không giống như ép phun - làm đầy khuôn kín và yêu cầu thời gian chu kỳ - quá trình ép đùn vốn dĩ là nội tuyến và không bao giờ dừng lại. Một máy đùn dây và cáp cấp các viên hoặc bột vào thùng được làm nóng, một trục vít quay truyền tải và làm dẻo hợp chất, và vật liệu nóng chảy thoát ra qua một khuôn chữ thập được đặt xung quanh dây dẫn. Sau đó, dây được bọc sẽ đi vào máng làm mát, đi qua máy kiểm tra tia lửa và máy đo đường kính, rồi được quấn vào cuộn cuốn, tất cả trong một lần chạy không bị gián đoạn.
Hiểu được ép đùn là gì - và điều gì phân biệt máy đùn dây và cáp được thiết kế tốt với máy nhựa thông thường - xác định xem sản phẩm hoàn chỉnh của bạn có đáp ứng chứng nhận UL, IEC hoặc RoHS trong lần sản xuất đầu tiên hay sau khi làm lại tốn kém hay không.
Làm thế nào một Máy đùn dây và cáp Thực sự hoạt động
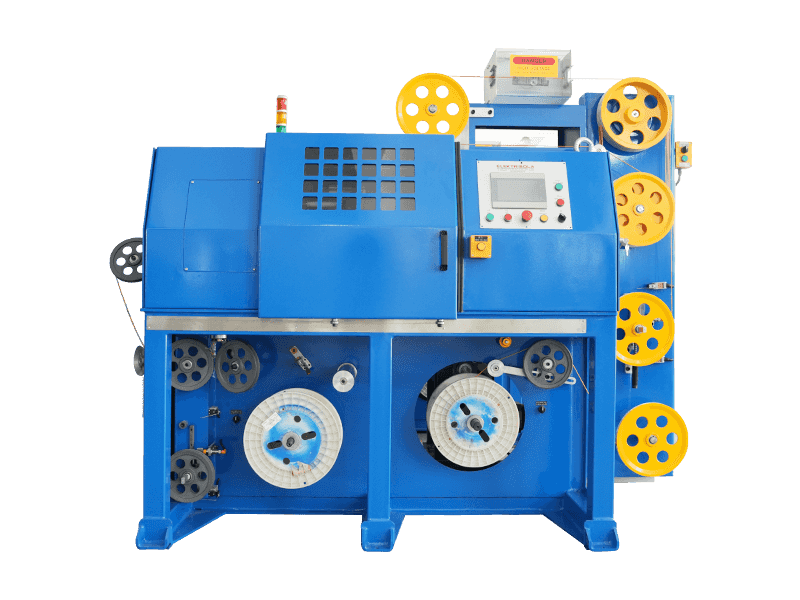
Máy đùn dây và cáp bao gồm một số hệ thống con tích hợp. Mỗi loại đóng một vai trò riêng biệt trong việc chuyển đổi hợp chất thô thành một dây dẫn cách điện ổn định về kích thước.
Lắp ráp thùng và vít
Thùng là một xi lanh bằng thép cứng, thường được lót bằng lưỡng kim để chống mài mòn khi chạy các hợp chất chứa đầy như LSZH chống cháy (Low Smoke Zero Halogen). Trục vít quay bên trong, có hình dạng — độ sâu bay, tỷ lệ nén và tỷ lệ L/D (chiều dài trên đường kính) — được thiết kế cho nhóm hợp chất cụ thể. Chất cách điện PVC thường chạy trên vít có L/D từ 20:1 đến 25:1 và tỷ số nén gần 3:1. Polyetylen liên kết ngang (XLPE) dành cho cáp điện trung thế yêu cầu vít dài hơn, nhẹ hơn, thường là 30:1 L/D, để tránh liên kết chéo sớm trong ống. Chạy sai vít trong máy đùn dây và cáp sẽ gây ra hiện tượng xuống cấp, nhiệt độ nóng chảy không đồng đều và cuối cùng là loại bỏ.
Nhiệt độ thùng được phân vùng - thường là bốn đến sáu vùng độc lập - tăng từ họng cấp liệu đến phần đo sáng. Đối với PVC tiêu chuẩn, điều này có thể có nghĩa là nhiệt độ vùng là 150 °C, 165 °C, 175 °C và 180 °C đối với khuôn. XLPE chạy nóng hơn ở 200–220 °C ở các vùng sau. Bộ điều khiển PID chính xác giữ từng vùng trong phạm vi ±1 °C, vì nhiệt độ nóng chảy chênh lệch 5 °C sẽ chuyển trực tiếp thành sự thay đổi độ nhớt và sự phân tán độ dày thành ống.
Crosshead Die — Trái tim của dây đùn
Thứ phân biệt máy đùn dây và cáp với máy đùn profile tiêu chuẩn là đầu chữ thập. Dây dẫn đi vào thanh trượt ở một góc 90 độ (hoặc thẳng hàng trong một số cấu hình) và thoát ra đồng trục qua khuôn. Bên trong, dòng chảy nóng chảy được chuyển hướng xung quanh dây dẫn bằng cách sử dụng ngư lôi hoặc bộ làm lệch hướng, sau đó được hội tụ bởi hình dạng khuôn và đầu để lắng đọng lớp cách điện đồng đều ở tất cả các vị trí đồng hồ.
Hai phương pháp ứng dụng tồn tại trong thiết kế đầu chữ thập:
- Dụng cụ áp lực - làm tan chảy các tiếp điểm của dây dẫn bên trong khuôn, liên kết dưới áp lực. Được sử dụng cho hầu hết các ứng dụng cách điện đòi hỏi độ bám dính, chẳng hạn như cáp nguồn XLPE.
- Dụng cụ ống - chất tan chảy tạo thành một ống được kéo xuống dây dẫn sau khi thoát ra khỏi khuôn, dựa vào tỷ lệ chân không hoặc tỷ lệ kéo xuống. Phổ biến cho vỏ bọc lỏng lẻo trên cáp nhiều lõi.
Kích thước khuôn và đầu khuôn tuân theo công thức tỷ lệ kéo xuống (DDR) và cân bằng kéo xuống (DDB). DDR từ 1,2 đến 1,5 là điểm khởi đầu điển hình cho dây chuyền PVC tốc độ trung bình. Việc vượt quá DDR 2.5 trên LSZH có thể gây ra hiện tượng nứt nóng chảy - bề mặt thô ráp như da cá mập trên lớp cách nhiệt không đạt yêu cầu trong thử nghiệm tia lửa điện.
Máng làm mát và thiết bị hạ lưu
Sau khuôn, dây dẫn được bọc đi vào máng làm mát bằng nước. Chiều dài máng phải phù hợp với tốc độ đường dây và độ dày thành cách nhiệt. Nguyên tắc chung là dây dẫn PVC có tường dày 1 mm chạy với tốc độ 200 m/phút cần làm mát tích cực ít nhất 20–30 mét. Làm mát không đủ gây ra sự lệch kích thước khi lớp cách nhiệt nóng bị biến dạng dưới sức căng của nắp. Một số đường dây trung thế XLPE chạy ống xử lý khô thay vì máng nước để kiểm soát liên kết ngang bằng hóa chất, nhưng nước vẫn là tiêu chuẩn cho hầu hết các dây chuyền ép đùn dây và cáp.
Thiết bị nội tuyến là không thể thương lượng trên dây chuyền hiện đại. Máy đo đường kính bằng laser ngay sau khi thoát khuôn sẽ phát hiện sự thay đổi của thành khuôn theo thời gian thực, cung cấp điều khiển vòng kín trở lại tốc độ trục vít máy đùn hoặc tốc độ đường truyền. Máy thử tia lửa điện ở điện áp từ 1 kV đến 15 kV, tùy theo cấp cách điện, phát hiện liên tục các lỗ kim. Màn hình điện dung phát hiện độ lệch tâm - dây dẫn lệch tâm hiển thị dưới dạng biến thiên điện dung ở tần số quay của dây.
Các loại máy đùn dây và cáp theo cấu hình
Không phải tất cả các máy đùn dây và cáp đều giống nhau. Cấu hình dây chuyền được chọn có tác động trực tiếp đến phạm vi sản phẩm, thời gian chuyển đổi, tỷ lệ phế liệu và vốn đầu tư.
| Loại máy đùn | Đường kính trục vít điển hình | Ứng dụng chính | Tốc độ dòng tối đa |
|---|---|---|---|
| Vít đơn (lòng trơn) | 25–150 mm | Lớp cách nhiệt & áo khoác PVC | Lên đến 800 m/phút (khổ nhỏ) |
| Vít đơn (cấp liệu có rãnh) | 45–120 mm | Hợp chất HDPE, LSZH, PP | Lên tới 600 m/phút |
| Vít đôi (đồng quay) | 35–90 mm | Hợp chất cơ sở LSZH, XLPE | Hợp chất, không phủ trực tiếp |
| Máy đùn kép song song | Hai vít, mỗi vít 45–90 mm | Áo khoác cách nhiệt hai lớp | Lên tới 500 m/phút |
| Ba lớp (đồng đùn) | Ba máy đùn cho một khuôn | MV/HV XLPE với màn hình bán dẫn | 15–30 m/phút (cáp lớn) |
Dây chuyền máy đùn trục vít đơn
Máy đùn dây và cáp trục vít đơn thống trị khối lượng sản xuất trên toàn thế giới. Tính đơn giản của nó — một vít, một thùng, một bộ truyền động — có nghĩa là chi phí bảo trì thấp hơn và thay vít nhanh hơn để chuyển đổi sản phẩm. Máy đùn trục vít đơn 60 mm chạy ở tốc độ 120 vòng/phút có thể cung cấp 180–220 kg/giờ bằng hợp chất PVC, đủ để bọc dây xây dựng 1,5 mm2 với tốc độ 400 m/phút. Để sản xuất cáp dữ liệu tốc độ cao (Cat 6A, Cat 8), các máy đùn 30–45 mm được ghép nối áp dụng cách điện dây dẫn riêng lẻ ở tốc độ đường dây vượt quá 1.000 m/phút.
Dây chuyền song song và đồng đùn
Đối với cáp yêu cầu hai lớp riêng biệt trở lên - chẳng hạn như lớp cách điện XLPE có vỏ bọc PVC liên kết hoặc cáp ô tô có lớp sọc màu trên nền trắng - các đường dây song song hoặc đồng đùn đưa các hợp chất riêng biệt vào đầu chữ thập kênh đôi. Điều này giúp loại bỏ khâu tua lại, tiết kiệm 15–25% chi phí xử lý đối với các sản phẩm nhiều lớp. Đồng đùn ba lớp là bắt buộc đối với cáp XLPE điện áp trung thế trong đó màn chắn bán dẫn bên trong và bên ngoài phải liên kết với lớp cách điện trong khi vẫn nóng chảy, không bị nhiễm bẩn ở các bề mặt.
Vật liệu chính được xử lý trên máy đùn dây và cáp
Việc lựa chọn vật liệu quyết định toàn bộ thông số kỹ thuật của máy đùn — hình học vít, luyện kim thùng, thông số nhiệt độ và khả năng làm mát. Dưới đây là các họ hợp chất chính và đặc điểm xử lý của chúng.
PVC (Polyvinyl clorua)
PVC vẫn là hợp chất được xử lý rộng rãi nhất trên máy đùn dây và cáp trên toàn cầu, chiếm khoảng 35–40% tổng khối lượng cách điện của cáp theo trọng lượng. Nó xử lý dễ dàng trong khoảng 160–190 °C, chấp nhận nhiều loại chất làm dẻo và gói phụ gia chống cháy và tiết kiệm chi phí. Thách thức là độ nhạy nhiệt - trên 200 °C hoặc bị cắt quá mức, PVC bị phân hủy và giải phóng HCl, ăn mòn nòng súng và đầu chữ thập. Vít cho PVC sử dụng tỷ số nén tương đối thấp (2,5–3,0:1) và các đường bay được đánh bóng, mạ crom để giảm độ bám dính.
XLPE (Polyethylene liên kết ngang)
XLPE là vật liệu cách điện tiêu chuẩn cho cáp điện trung thế (1–35 kV) và cáp điện cao thế. Phản ứng liên kết ngang - cho dù được bắt đầu bằng peroxide hay xử lý độ ẩm bằng silane - đều phải xảy ra sau khuôn chứ không phải bên trong thùng máy đùn. Điều này hạn chế thiết kế vít để tránh gia nhiệt cắt quá mức và yêu cầu vít dài hơn, độ nén thấp. Các ống nitơ xử lý khô duy trì nhiệt độ trên 200°C đối với hệ thống peroxit, sau đó là vùng làm mát trước nắp đậy. Hệ thống Silane-XLPE sử dụng máy đùn trục vít đơn đơn giản hơn nhưng yêu cầu phòng xông hơi sau ép đùn hoặc bể nước nóng để hoàn thành phản ứng liên kết ngang.
Hợp chất LSZH / LSOH
Các hợp chất ít khói không halogen (LSZH) được pha chế với các chất độn khoáng - nhôm trihydrat (ATH) hoặc magie hydroxit - với tải trọng 50–65% tính theo trọng lượng. Những chất độn này làm cho LSZH có độ mài mòn cao và tăng đáng kể độ nhớt nóng chảy so với PVC. Máy đùn dây và cáp chạy LSZH yêu cầu thùng lưỡng kim (bề mặt mài mòn tối thiểu 60 HRC), vít hợp kim cứng và đầu chữ thập có đường kính lớn hơn để quản lý mức giảm áp suất cao hơn. Tốc độ đầu ra thấp hơn 20–30% so với các lần chạy PVC tương đương và tốc độ dây chuyền thường được giới hạn ở mức 200–400 m/phút tùy thuộc vào khổ vải. LSZH là bắt buộc trong các đường hầm, tàu biển, giàn khoan ngoài khơi và các tòa nhà công cộng theo tiêu chuẩn chữa cháy IEC 60332 và EN 50266.
Fluoropolyme (PTFE, FEP, ETFE)
Cáp cách điện bằng Fluoropolymer được sử dụng trong các ứng dụng công nghiệp hàng không vũ trụ, quân sự và nhiệt độ cao, nơi cần phải hoạt động liên tục ở nhiệt độ 150–260 °C. Về mặt kỹ thuật, PTFE là một quá trình ép đùn dán (đùn ram), không phải ép đùn trục vít thông thường. FEP và ETFE có thể được xử lý nóng chảy trên các máy đùn dây và cáp chuyên dụng có đường nóng chảy được lót hoàn toàn bằng PTFE hoặc kết cấu bằng hợp kim niken - fluoropolyme ăn mòn thép tiêu chuẩn ở nhiệt độ xử lý 340–380 ° C. Tỷ lệ đầu ra thấp và chi phí chế tạo dụng cụ cao, nhưng hiệu suất cao hơn xứng đáng với việc đầu tư vào bó dây hàng không và bộ dây điện tử.
TPE, TPU và các hợp chất giống cao su
Chất đàn hồi dẻo nhiệt (TPE) và polyurethane nhiệt dẻo (TPU) đã phát triển nhanh chóng trong các ứng dụng cáp ô tô, robot và dụng cụ điện cầm tay, thay thế cao su lưu hóa trong nhiều trường hợp. Chúng có thể ép đùn trên máy đùn dây và cáp tiêu chuẩn với mức điều chỉnh vít vừa phải, xử lý ở nhiệt độ 190–220 °C và loại bỏ hoàn toàn bước lưu hóa. Đặc biệt, TPU có khả năng chống mài mòn vượt trội — gấp 10 đến 50 lần so với PVC — khiến nó trở thành lớp vỏ được ưu tiên dùng cho cáp xích kéo và cáp rô-bốt công nghiệp có khả năng uốn cong hàng triệu chu kỳ.
Các thông số quan trọng xác định chất lượng ép đùn
Chất lượng đùn dây và cáp không phải là một biến số duy nhất. Đó là kết quả của việc kiểm soát đồng thời nhiều tham số phụ thuộc lẫn nhau, thường thông qua tự động hóa vòng kín trên dây chuyền hiện đại.
Độ lệch tâm và độ dày của tường
Độ lệch tâm - vị trí lệch tâm của dây dẫn trong lớp cách điện - ảnh hưởng trực tiếp đến độ bền điện môi của cáp và khả năng vượt qua các thử nghiệm chịu được điện áp cao. IEC 60227 và UL 44 chỉ định giá trị độ lệch tâm tối đa; đối với dây xây dựng PVC 1,5 mm2 có tường danh nghĩa 0,7 mm, tường tối thiểu không được thấp hơn 80% danh nghĩa tại bất kỳ điểm nào. Điều này có nghĩa là độ lệch tâm tối đa là ±0,14 mm trên tường 0,7 mm. Để đạt được điều này một cách nhất quán ở tốc độ 500 m/phút cần có một đầu trượt được điều khiển đồng tâm với các bu lông định tâm khuôn, dẫn hướng dây dẫn ngược dòng và lý tưởng nhất là một bộ theo dõi điện dung nội tuyến cấp dữ liệu trở lại bộ truyền động đầu chữ thập.
Nhiệt độ nóng chảy và ổn định áp suất nóng chảy
Áp suất nóng chảy ở đầu khuôn là chỉ số chính về độ ổn định của quy trình. Sự dao động áp suất - do rung vít, cấp liệu viên không nhất quán hoặc các chuyến bay vít bị mòn - xuất hiện trực tiếp dưới dạng sự thay đổi đường kính trong cáp thành phẩm. Máy đùn dây và cáp ổn định giữ sự thay đổi áp suất nóng chảy dưới ±2 bar ở trạng thái ổn định. Một số dây chuyền sử dụng bơm bánh răng giữa máy đùn và đầu chữ thập đặc biệt để tách sự biến đổi đầu ra trục vít khỏi áp suất khuôn, cho phép kiểm soát đường kính đến ± 0,003 mm — cần thiết cho cáp đồng trục chính xác và vỏ bọc ống lỏng sợi quang.
Kiểm soát tốc độ đường truyền và tốc độ dòng
Capct (bộ phận vận chuyển) thiết lập tỷ lệ kéo xuống và trực tiếp điều khiển đường kính cách nhiệt cuối cùng. Một capct được điều khiển bằng servo với phản hồi độ căng của cuộn vũ công phản ứng với số đọc của máy đo đường kính trong vòng 50–100 ms trên bộ điều khiển dây chuyền CNC hiện đại. Việc điều chỉnh tốc độ chặt chẽ — tốt hơn mức biến thiên vận tốc ± 0,1% — là điều cần thiết cho lớp cách nhiệt thành mỏng, nơi mà ngay cả sự sai lệch tốc độ 0,5% cũng tạo ra sự thay đổi đường kính có thể đo được. Tốc độ dây chuyền cũng là đòn bẩy thông lượng chính: tăng gấp đôi tốc độ dây chuyền từ 200 lên 400 m/phút sẽ tăng gấp đôi sản lượng trên cùng một máy đùn, do đó độ ổn định của capstan ảnh hưởng trực tiếp đến lợi nhuận.
Chất lượng bề mặt và hiệu suất kiểm tra tia lửa
Các khuyết tật bề mặt - rỗ, bong bóng, vệt hoặc kết cấu thô - có thể che giấu sự cố về điện khi thử nghiệm tia lửa. Bong bóng trong lớp cách nhiệt là do độ ẩm trong hợp chất (được giải quyết bằng cách làm khô trước các viên nén có độ ẩm dưới 0,05%), các chất phụ gia dễ bay hơi hoặc không khí hòa tan trong chất nóng chảy. Các vệt thường cho thấy vật liệu đã xuống cấp hoặc bị nhiễm bẩn trong đầu chữ thập. Dây chuyền ép đùn dây và cáp sạch sẽ tiến hành thử nghiệm tia lửa liên tục ở 100% sản lượng, với tỷ lệ vượt qua trên 99,8% là tiêu chuẩn ngành cho dây chuyền cách điện thể tích.
Bố trí dây chuyền máy đùn dây và cáp và thiết bị phụ trợ
Một dây chuyền ép đùn dây và cáp hoàn chỉnh không chỉ là bản thân máy đùn. Cách bố trí của thiết bị phụ trợ xác định phế liệu ban đầu, thời gian chuyển đổi và tính nhất quán về kích thước của sản phẩm cuối cùng.
Một đường dây cách điện điển hình từ lúc thu hồi đến khi thu hồi bao gồm:
- Đơn vị thanh toán - giữ cuộn dây dẫn trần, thường có cánh tay đòn được kiểm soát độ căng và khả năng thay đổi cuộn dây (chi trả chủ động hoặc tĩnh). Trọng lượng cuộn lên tới 3.000 kg đối với cáp điện cỡ lớn.
- Máy ép tóc và làm nóng trước - làm thẳng dây dẫn cuộn và loại bỏ độ ẩm hoặc quá trình oxy hóa khỏi bề mặt, cải thiện độ bám dính cách điện. Làm nóng trước dây dẫn đến 60–120 °C là tiêu chuẩn cho cáp nguồn XLPE.
- Máy đùn dây và cáp có đầu chữ thập - khối lõi, sử dụng lớp cách nhiệt hoặc vỏ bọc.
- Máng làm mát - làm mát bằng nước, thường có hai hoặc ba phần nối tiếp với nhiệt độ giảm dần (nóng, ấm, lạnh) để tránh sốc nhiệt và ứng suất dư trong lớp cách nhiệt.
- Đo nội tuyến - máy đo OD bằng laser, máy theo dõi điện dung, máy kiểm tra tia lửa và tùy chọn máy quét tia X độ dày thành cho cáp chính xác.
- Capstan và vũ công - bộ phận vận chuyển duy trì độ căng và tốc độ của đường dây.
- đơn vị đánh dấu - bộ phận in phun hoặc khắc để đánh dấu đồng hồ đo, định mức điện áp, chứng nhận tiêu chuẩn và mã màu.
- Đưa lên / quay cuồng - máy cuộn ống hoặc máy xoắn tang trống, có khả năng cắt và chuyển tự động trên dây chuyền được trang bị ắc quy để tránh bị dừng dây.
Tổng chiều dài đường dây dao động từ 20 mét đối với đường dây cách điện tòa nhà nhỏ đến hơn 150 mét đối với đường dây XLPE trung thế có ống xử lý dài. Quy hoạch không gian sàn và căn chỉnh hợp lý tất cả các thiết bị trên khung đế thép cứng là điều cơ bản — độ lệch giữa thanh truyền và thanh trượt chỉ bằng 2–3 mm ở tốc độ cao gây ra rung động dây dẫn và độ lệch tâm tăng đột biến.
Khiếm khuyết đùn trong sản xuất dây và cáp và cách giải quyết chúng
Ngay cả những dây chuyền ép đùn dây và cáp được bảo trì tốt cũng gặp phải lỗi trong quá trình sản xuất. Nhận biết nguyên nhân nhanh chóng tránh được tình trạng phế liệu kéo dài.
| khiếm khuyết | Nguyên nhân phổ biến nhất | Hành động khắc phục |
|---|---|---|
| Sự thay đổi đường kính (đi xe đạp) | Vít tăng vọt, đầu vít bị mòn hoặc áp suất nóng chảy không ổn định | Lắp bơm bánh răng; kiểm tra và thay thế linh kiện vít bị mòn |
| Bong bóng/khoảng trống trong vật liệu cách nhiệt | Độ ẩm hỗn hợp trên 0,05%; chất dẻo dễ bay hơi | Hợp chất khô trước 2–4 giờ ở 70–80 °C; xem xét gói phụ gia |
| Bề mặt thô ráp/da cá mập | Gãy nóng chảy - tốc độ cắt thành khuôn quá mức | Tăng nhiệt độ khuôn; giảm tốc độ đường truyền; sử dụng viện trợ xử lý |
| Độ lệch tâm cao | Rung dây dẫn; đầu khuôn bị lệch; mòn ống dẫn hướng | Chỉnh tâm lại đầu chữ thập; thay thế ống dẫn hướng; kiểm tra độ căng dây dẫn |
| Các vệt/sự đổi màu | Vật liệu bị giữ lại ở vùng chết của đầu chữ thập | Thanh lọc đầu chữ thập; tháo rời và làm sạch; kiểm tra vùng chết trong khuôn |
| Lỗi kiểm tra tia lửa (lỗ kim) | Ô nhiễm; bong bóng; điểm mỏng tính từ độ lệch tâm | Hợp chất màn hình; độ lệch tâm của địa chỉ; đánh giá độ sạch của vật liệu |
Chọn máy đùn dây và cáp theo yêu cầu sản xuất của bạn
Việc chọn máy đùn dây và cáp phù hợp bắt đầu bằng việc xác định rõ ràng về dòng sản phẩm, họ hỗn hợp, công suất yêu cầu và các hạn chế về không gian sàn. Các thông số kỹ thuật chính cần xác định trước khi yêu cầu báo giá máy bao gồm:
- Phạm vi kích thước dây dẫn — từ tối thiểu (ví dụ: 0,1 mm2 đối với cáp dữ liệu) đến tối đa (ví dụ: 300 mm2 đối với cáp nguồn). Điều này xác định kích thước lỗ khoan đầu chữ thập và đường kính vít.
- Họ hợp chất và độ dày của tường — Mỗi loại PVC/LSZH/XLPE đều yêu cầu hình dạng vít cụ thể. Độ dày thành tối thiểu của khuôn truyền động và lựa chọn đầu.
- Sản lượng mục tiêu tính bằng kg/h - tính từ tốc độ đường dây × trọng lượng tuyến tính của cáp cách điện. Điều này kích thước đường kính trục vít máy đùn và động cơ truyền động.
- Dung sai kích thước yêu cầu — có thể đạt được dung sai dây xây dựng tiêu chuẩn (IEC 60227) với phản hồi của máy đo cơ bản, trong khi các tiêu chuẩn ô tô (ISO 6722) hoặc hàng không vũ trụ yêu cầu bơm bánh răng và đo tường tia X.
- Số lớp — cách nhiệt một lớp so với hai lớp (vỏ cách nhiệt) so với đồng đùn ba lớp xác định xem cần một dây chuyền đồng đùn đơn, song song hay đầy đủ.
- Mức độ tự động hóa — thay đổi cuộn hoàn toàn tự động, nối và kiểm soát đường kính vòng kín làm tăng thêm chi phí vốn nhưng giảm 30–60% lao động và phế liệu khi khởi động trên dây chuyền tốc độ cao.
A Máy đùn dây và cáp 60 mm với vít 25:1 L/D, bơm bánh răng và máy đo laze nội tuyến là thông số kỹ thuật khởi đầu phổ biến cho đường dây cách điện xây dựng PVC/LSZH đa dụng trong phạm vi 0,75–16 mm². Dự kiến giá dây chuyền lắp đặt từ 300.000 USD đến 800.000 USD tùy thuộc vào mức độ tự động hóa và thị trường. Đối với sản xuất cáp trung thế XLPE, dây chuyền đồng đùn ba có giá khởi điểm từ 2 triệu USD và có thể vượt quá 8 triệu USD đối với tháp thẳng đứng VCV xử lý khô hoàn toàn.
Đùn trong các ứng dụng cáp chuyên dụng
Cáp khai thác dây ô tô
Cáp khai thác dây ô tô là một trong những loại cáp có yêu cầu khắt khe nhất về tính nhất quán về kích thước và thông lượng. Một nhà máy sản xuất dây điện OEM ô tô điển hình tiêu thụ hàng triệu mét dây cách điện mỗi ngày có khổ từ 0,13 mm2 đến 6 mm2. Dây chuyền máy đùn dây và cáp cho lĩnh vực này hoạt động ở 600–1.200 m/phút trên thước đo tốt, với độ dày thành thấp tới 0,15 mm trên dây dẫn 0,13 mm². Các lựa chọn hợp chất bao gồm PVC (tiêu chuẩn), XLPE và ngày càng nhiều ETFE hoặc PP cho các vùng nhiệt độ cao gần động cơ, nơi yêu cầu xếp hạng liên tục 125°C hoặc 150°C. Lớp cách nhiệt được mã hóa bằng màu rất quan trọng đối với việc lắp ráp dây đai, do đó, việc kết hợp màu chính xác bằng kiểm tra đo màu nội tuyến là tiêu chuẩn trên các dây chuyền ô tô.
Tàu ngầm và cáp cao thế
Ở thái cực ngược lại về quy mô, cáp điện ngầm và cáp đất liền siêu cao áp (EHV) sử dụng cấu hình máy đùn dây và cáp lớn nhất hiện có. Mặt cắt dây dẫn từ 500 mm2 đến 2.500 mm2 yêu cầu ba đường dây đồng đùn trong đó màn chắn bán dẫn bên trong, lớp cách điện XLPE và màn chắn bán dẫn bên ngoài được áp dụng trong một lần chạy với tốc độ 3–10 m/phút. Độ dày thành cách nhiệt từ 15–25 mm yêu cầu sản lượng thể tích cực cao từ máy đùn trục vít lớn (đường kính 120–200 mm) và ống xử lý nitơ dài 50–80 mét. Các yêu cầu về độ sạch cách điện ở loại cáp 220–525 kV là đặc biệt — cấm các hạt kim loại lớn hơn 125 micron trong XLPE, yêu cầu xử lý hỗn hợp siêu sạch và các khu vực lắp ráp phòng sạch xung quanh đầu chữ thập.
Cáp dữ liệu và viễn thông
Hệ thống cáp có cấu trúc cho Ethernet Cat 6, Cat 6A và Cat 8, cũng như cáp đồng trục để phân phối băng thông rộng, đặt ra các yêu cầu chặt chẽ về điện dung và tính đồng nhất trở kháng thay vì yêu cầu chịu được điện áp. Đối với Cat 6A lõi rắn, lớp cách nhiệt thường là FEP xốp hoặc HDPE đặc ở thành 0,25–0,35 mm trên dây dẫn 0,57 mm, được sản xuất ở tốc độ 800–1.000 m/phút. Quá trình tạo bọt - tạo bọt vật lý bằng cách bơm nitơ hoặc tạo bọt hóa học bằng azodicarbonamide - làm giảm hằng số điện môi từ 2,3 (HDPE rắn) xuống 1,5–1,8 (tạo bọt), điều này cho phép Cat 6A đạt băng thông 500 MHz. Kiểm soát đường kính trên dây cách điện xốp và máy đùn cáp phải chặt hơn ±0,005 mm để duy trì trở kháng trong phạm vi dung sai ±3 Ω của tiêu chuẩn TIA-568.
Thực hành bảo trì giúp kéo dài tuổi thọ của máy đùn dây và cáp
Máy đùn dây và cáp là một tài sản cần nhiều vốn. Việc bảo trì đúng cách sẽ trực tiếp mang lại thời gian hoạt động, chất lượng ổn định và tuổi thọ sử dụng vít/thùng được tính bằng năm thay vì tháng.
- Giám sát độ mòn trục vít và thùng - đo đường kính lỗ nòng và đường kính trục vít 6-12 tháng một lần bằng cách sử dụng các dụng cụ đã được hiệu chuẩn. Khi khe hở đường kính giữa vít và thùng vượt quá 0,4–0,6 mm (tùy thuộc vào kích thước vít), tính nhất quán đầu ra giảm xuống và dòng rò rỉ tăng lên. Việc thay vít trước khi nòng đạt đến giai đoạn hao mòn tương tự thường tiết kiệm chi phí hơn so với việc thay cả hai cùng một lúc.
- Tần suất làm sạch đầu chữ thập — LSZH và các hợp chất tạo màu cần phải tháo rời và làm sạch đầu chữ thập sau mỗi 8–24 giờ sản xuất để loại bỏ các vật liệu bị xuống cấp. Hợp chất PVC tự nhiên trên dây chuyền sạch có thể chạy được 200–500 giờ giữa các lần làm sạch. Chu trình thanh lọc theo lịch trình sử dụng hợp chất thanh lọc ổn định nhiệt trước khi tắt máy sẽ loại bỏ cặn mà không cần tháo rời và kéo dài khoảng thời gian.
- Kiểm tra lò sưởi thùng và cặp nhiệt điện - các dải nhiệt và cặp nhiệt điện bị lỗi gây ra sự bất thường ở vùng nhiệt độ thường bị chẩn đoán nhầm là các vấn đề về hợp chất hoặc trục vít. Thay thế cặp nhiệt điện như một biện pháp phòng ngừa sau mỗi 12–18 tháng; kiểm tra kẹp nóng xem có bị lỏng và có điểm nóng hàng quý không.
- Dịch vụ truyền động và hộp số — hộp số máy đùn hoạt động dưới tải mô-men xoắn cao, theo chu kỳ. Tuân thủ chu kỳ thay dầu bánh răng do OEM chỉ định, thường là 4.000–8.000 giờ một lần. Phân tích độ rung trên hộp số hai lần mỗi năm xác định độ mòn của ổ trục trước khi hỏng hóc nghiêm trọng và thời gian ngừng hoạt động đột xuất.
- Hiệu chuẩn máy đo và máy đo tia lửa - máy đo đường kính bằng laser yêu cầu hiệu chuẩn hàng tháng theo mục tiêu tham chiếu có thể theo dõi của NIST. Người kiểm tra tia lửa phải được xác minh dựa trên ngày nghỉ đã biết (lỗ kim trên lớp cách nhiệt) vào đầu mỗi ca; một máy kiểm tra tia lửa không được hiệu chỉnh mà bỏ sót các lỗi còn tệ hơn là không có máy kiểm tra nào cả.
Xu hướng ngành Định hình đùn dây và cáp ngày nay
Công nghệ ép đùn dây và cáp đang phát triển cùng với sự thay đổi của ngành cáp rộng hơn sang cơ sở hạ tầng sạc EV, kết nối năng lượng tái tạo và mạng dữ liệu tốc độ cao.
Nhu cầu cáp sạc EV
Cáp sạc nhanh DC cho xe điện yêu cầu vỏ bọc TPU hoặc silicone dẻo có khả năng xử lý dòng điện liên tục lên đến 500 A ở 1.000 V DC, với bán kính uốn cong dưới 30 mm ở -40°C. Các loại cáp này sử dụng thiết kế dây dẫn làm mát bằng chất lỏng với lớp cách điện ép đùn trên ống đồng mang chất lỏng làm mát. Dây chuyền ép đùn dây và cáp cho sản phẩm này phải xử lý nhiều ứng dụng đồng thời — cách điện trên dây dẫn đồng, vỏ bọc trên cụm — trong khi vẫn duy trì các đặc tính linh hoạt cho phép cáp treo và giật lại hàng nghìn lần khi sử dụng. Nhu cầu cáp sạc EV toàn cầu được dự báo sẽ tăng trưởng hơn CAGR 20% đến năm 2030 , thúc đẩy đầu tư đáng kể vào công suất máy đùn dây và cáp mới.
Công nghiệp 4.0 và dây chuyền ép đùn kỹ thuật số
Hệ thống điều khiển máy đùn dây và cáp hiện đại kết nối tất cả các bộ phận của dây chuyền — bộ truyền động máy đùn, nhiệt độ thùng, bơm bánh răng, máy đo đường kính, trục quay và bộ phận dẫn động — thông qua một PLC hoặc HMI dựa trên PC duy nhất với quản lý công thức và ghi dữ liệu SPC. Dây chuyền ép đùn kỹ thuật số lưu trữ các công thức quy trình cho hàng trăm loại cáp, loại bỏ việc thiết lập thủ công và cho phép chuyển đổi sản phẩm không cần dụng cụ trong vòng chưa đầy 15 phút trên các hệ thống được thiết kế tốt. Khả năng kết nối OPC-UA cho phép dây chuyền cung cấp dữ liệu sản xuất theo thời gian thực vào hệ thống MES và ERP, cho phép truy xuất nguồn gốc từ lô hỗn hợp đến cuộn thành phẩm — khả năng bắt buộc đối với chứng nhận IATF 16949 dành cho ô tô và ngày càng được yêu cầu đối với các dự án cáp tiện ích.
Đùn hợp chất bền vững và có thể tái chế
Áp lực pháp lý theo Kế hoạch hành động kinh tế tuần hoàn của EU và các quy định REACH đang đẩy nhanh quá trình chuyển đổi từ vật liệu cách nhiệt không thể tái chế (XLPE) và vật liệu cách nhiệt halogen hóa (PVC) sang vật liệu thay thế XLPE nhựa nhiệt dẻo (TR-XLPE, HFFR-TP) có thể tái chế khi hết vòng đời. Các hợp chất mới này có thể được xử lý trên nền tảng máy đùn dây và cáp hiện có với việc sửa đổi vít nhưng yêu cầu cửa sổ quy trình hẹp hơn và kiểm soát nhiệt độ chính xác hơn so với PVC truyền thống. Các nhà cung cấp hợp chất và OEM máy đùn đang cùng phát triển hình học dụng cụ mới và lớp phủ thùng để xử lý các vật liệu này một cách hiệu quả, với một số dây chuyền thương mại đã chạy hợp chất TR-XLPE cho cáp trung thế ở quy mô sản xuất ở Châu Âu và Châu Á.
 Có liên quan Các sản phẩm