E-mail: info@gem-cablesolution.com
 Address: Số 8 đường Yuefeng, Khu công nghệ cao, Đông Đài, Giang Tô, Trung Quốc | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Câu trả lời trực tiếp: Bạn nên mong đợi điều gì từ máy cắt ngang dây đồng
Một máy bện dây đồng được đánh giá đầu tiên bởi độ lặp lại chiều , không phải bằng tốc độ tối đa. Nếu máy không thể tái tạo hình học mặt cắt ngang giống nhau trên cuộn này đến cuộn khác thì bất kỳ sự gia tăng tốc độ đầu ra nào cũng sẽ trở thành một trách nhiệm pháp lý. Dung sai của dây dẫn bị mắc kẹt rất nhỏ: sự thay đổi 0,1 mm ở đường kính ngoài có thể làm dịch chuyển diện tích mặt cắt ngang khoảng 1,5% đối với dây dẫn 1,5 mm², từ đó làm thay đổi điện trở DC và khả năng mang dòng điện.
Trong thực tế, bạn nên mong đợi một máy bện dây được điều chỉnh tốt để giữ đường kính ngoài bên trong ±0,05 mm cho hầu hết các ứng dụng dây điện và cáp ô tô. Đó là cơ sở. Máy cũng phải duy trì chiều dài lớp ổn định vì chiều dài lớp ảnh hưởng đến góc xoắn và độ linh hoạt cơ học của dây dẫn thành phẩm. Khi bạn đánh giá một chiếc máy, hãy yêu cầu bằng chứng về khả năng lặp lại ở các tốc độ khác nhau, không chỉ ở một điểm đặt.
Hướng dẫn này chia nhỏ các yếu tố kiểm soát độ chính xác của mặt cắt ngang, so sánh các loại máy chính và cho bạn biết những gì cần tìm trong dây chuyền sản xuất. Mục đích là giúp bạn tránh được hai sai lầm tốn kém: mua một chiếc máy không có khả năng chịu đựng và mua một chiếc máy được chỉ định quá cao cho các sản phẩm bạn thực sự chạy.
Hình học mặt cắt ngang được xây dựng như thế nào trong quá trình mắc kẹt
Việc mắc kẹt có nhiều dây đồng đơn lẻ và đặt chúng theo hình xoắn ốc quanh trục trung tâm. Bó kết quả có mặt cắt ngang không phải là một hình tròn hoàn hảo. Sự sắp xếp của các dây, số lớp và mức độ nén xác định diện tích mặt cắt thực tế và lớp vỏ ngoài của dây dẫn.
Ba thuật ngữ hình học quan trọng hơn bất kỳ thuật ngữ nào khác:
- chiều dài nằm là khoảng cách trục cho một vòng xoắn ốc hoàn chỉnh của dây xung quanh lõi. Chiều dài nằm ngắn hơn làm tăng góc xoắn và làm cho dây dẫn linh hoạt hơn nhưng cũng làm tăng ma sát và nguy cơ hư hỏng bề mặt.
- mẫu lớp mô tả có bao nhiêu dây trong mỗi lớp. Đối với cấu trúc đồng tâm, số lượng dây trong một lớp thường là tổng của tất cả các dây lớp trước đó cộng với dây lõi. Ví dụ, dây dẫn 7 dây có 1 dây lõi và 6 dây ở lớp đầu tiên.
- nén chặt là sự giảm đường kính ngoài bằng cách đưa bó sợi đi qua khuôn định hình. Việc nén làm tăng hệ số lấp đầy đồng nhưng làm cho dây dẫn cứng hơn.
Hệ số lấp đầy là một cách nhanh chóng để so sánh các công trình xây dựng. Dây dẫn 7 dây không nén có hệ số lấp đầy khoảng 0,78, trong khi phiên bản nén có thể đạt 0,92 hoặc cao hơn. Sự đánh đổi là quá trình nén làm tăng ứng suất dư trong đồng và thường đòi hỏi bước ủ tiếp theo.
So sánh các dòng máy: Loại nào mang lại mặt cắt ngang chặt chẽ nhất
Dòng máy bạn chọn có ảnh hưởng trực tiếp đến mặt cắt ngang mà bạn có thể đạt được. Mỗi loại có cấu hình độ căng, cơ chế xoay và phạm vi tốc độ khác nhau. Bảng dưới đây đưa ra sự so sánh nhanh về bốn họ chính được sử dụng trong bện dây đồng.
| Loại máy | Phạm vi tốc độ điển hình | Kiểm soát mặt cắt ngang | Ứng dụng phù hợp nhất |
|---|---|---|---|
| Máy bó | 5000–8000 vòng/phút | Tốt cho dây mảnh, nhưng đường kính có thể thay đổi theo độ căng. | Dây UL, dây mềm dẻo |
| Mắc kẹt khung cứng | 200–600 vòng/phút | Độ ổn định kích thước tuyệt vời, nhưng chậm. | Cáp điện lớn |
| Mắc kẹt hình ống | 1500–4000 vòng/phút | Kiểm soát vừa phải, tốt cho kích thước dây trung bình. | Dây mềm, cáp điều khiển |
| Mắc kẹt hành tinh | 100–500 vòng/phút | Rất chính xác, đặc biệt đối với các loại cáp đặc biệt. | Hàng không vũ trụ, cáp dữ liệu cao cấp |
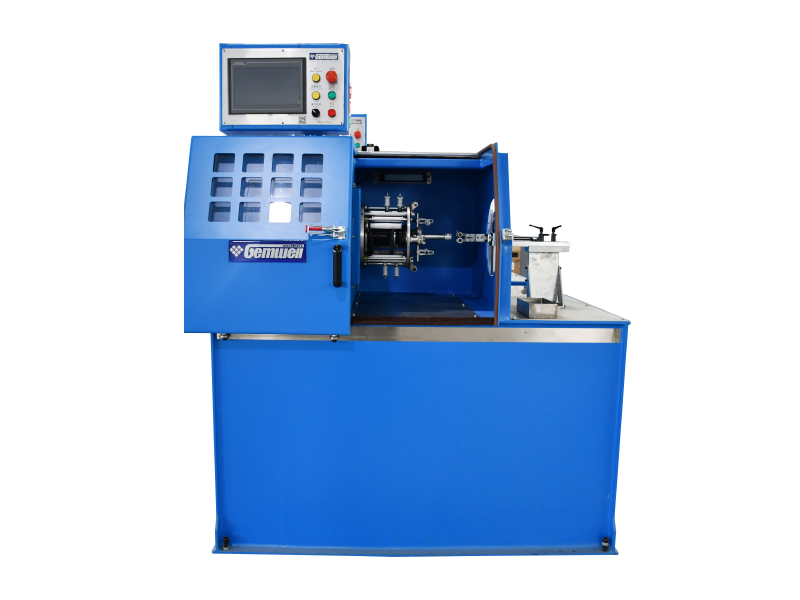
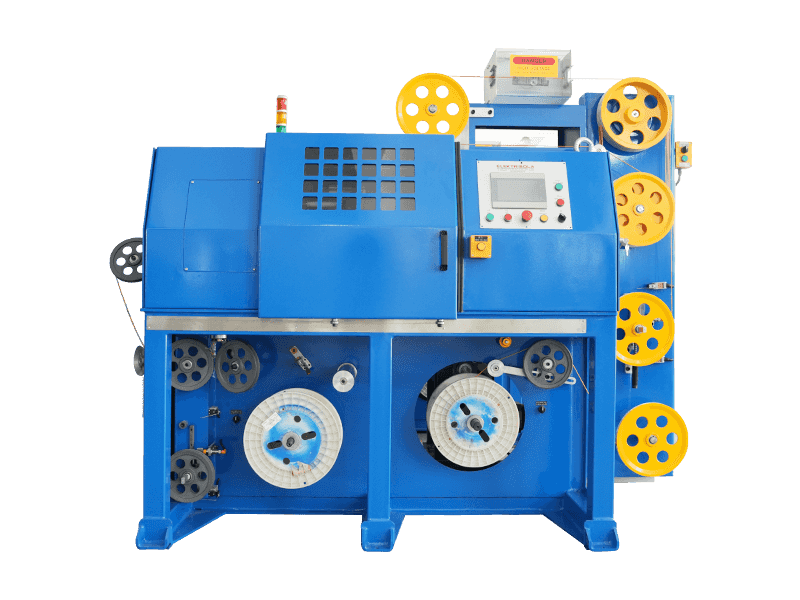
Đối với các dây dẫn đồng cỡ trung bình và sản xuất cáp nói chung, dòng dây xoắn đơn đúc hẫng mang lại một nền tảng trung gian thực tế. Những máy này duy trì đường căng ổn định trong toàn bộ chu trình xoắn, đây là chìa khóa để giữ mặt cắt ngang có thể lặp lại. Một ví dụ là một Máy xoắn đơn loại đúc hẫng tốc độ vi sai không có ròng rọc , được thiết kế để loại bỏ sự thay đổi đường kính gây ra bởi sự dịch chuyển lực căng ở phía tiếp nhận.
 Máy xoắn đơn đúc hẫng tốc độ vi sai không có ròng rọc Capstan Máy này duy trì lực căng ổn định thông qua bộ truyền vi sai, loại bỏ sự dịch chuyển lực căng ở phía nạp. Đó là lý tưởng cho các dây dẫn đồng cỡ trung bình trong đó hình học mặt cắt lặp lại là rất quan trọng. Xem sản phẩm →
Vai trò của máy xoắn đôi dây trong hình học cáp nhiều đôi
Máy bện dây đồng thường bị nhầm lẫn với máy máy xoắn đôi dây . Họ không giống nhau. Máy bện tạo ra một dây dẫn từ nhiều dây. Máy xoắn cặp dây lấy hai dây dẫn đã mắc sẵn và xoắn chúng thành một cặp trong khi vẫn duy trì hình dạng chặt chẽ và đồng nhất.
Khi bạn xây dựng cáp mạng hoặc cáp Ethernet công nghiệp, mặt cắt ngang của cặp này có vai trò quan trọng đối với trở kháng và suy hao phản hồi. Chiều dài xoắn của cặp dây và mức độ căng trên mỗi dây dẫn ảnh hưởng trực tiếp đến khoảng cách giữa hai dây dẫn, từ đó làm thay đổi điện dung và trở kháng của cáp. Một sự lệch nhỏ trong mặt cắt ngang của cặp dây có thể đẩy cáp ra khỏi phạm vi quy định.
Trong đường cáp Ethernet trong đó bước xoắn cặp phải xử lý bốn cặp cùng một lúc với bước sóng nhất quán, cáp mạng ba bước tích hợp máy xoắn ba là giải pháp hợp nhất nhiều nguyên công xoắn trong một máy. Nó không giống như máy bện đồng, nhưng nó có cùng nhu cầu về hình học mặt cắt ngang chính xác trên toàn bộ cấu trúc nhiều cặp.
Máy xoắn ba bước tích hợp cho cáp mạng Máy này hợp nhất xoắn đơn, xoắn sau và xoắn đôi trong một thiết bị, đảm bảo độ nhất quán cao độ chính xác cho cáp nhiều đôi. Nó phù hợp để xử lý dây lõi mạng CAT5/CAT5E/CAT6. Xem sản phẩm → Các yếu tố quy trình thay đổi mặt cắt ngang mỗi ngày
Bản thân chiếc máy chỉ là một nửa câu chuyện. Dây đồng đi vào sợi dây phải nhất quán về đường kính, độ cứng cơ học và tình trạng bề mặt. Các yếu tố bị bỏ qua nhất trong sản xuất hàng ngày là:
- Lớp đồng — Đồng không có oxy và đồng ETP (sân cứng điện phân) có các tính chất cơ học khác nhau. Sự thay đổi nguồn đồng có thể làm thay đổi cách dây nén trong quá trình mắc kẹt và thay đổi đường kính ngoài cuối cùng thêm 0,02–0,05 mm.
- Vẽ và ủ - Dây phải được ủ để có độ giãn dài phù hợp. Nếu đồng được làm cứng một phần từ giai đoạn kéo, nó sẽ không chảy đồng đều vào bó sợi và mặt cắt ngang sẽ có hình bầu dục.
- Kiểm soát căng thẳng - Lực căng trên mỗi dây phải cân bằng. Lực căng không đồng đều trong cấu trúc 7 dây có thể làm cho các dây bên ngoài di chuyển cao hơn các dây khác, tạo ra mặt cắt hình elip.
- Điều kiện khuôn định hình - Khuôn bị mòn sẽ tạo ra dây dẫn bị nén không đồng tâm. Theo thời gian, đường kính khuôn tăng lên và tỷ lệ nén giảm xuống. Nên đo khuôn sau mỗi 500 giờ chạy và thay khuôn khi đường kính tăng hơn 0,01 mm.
Một ví dụ thực tế từ một nhà máy cáp sản xuất dây dẫn mềm 0,75 mm2: khi khuôn định hình bị mòn 0,02 mm, diện tích mặt cắt đo được giảm khoảng 2,3% và điện trở DC tăng 2%. Chỉ điều đó thôi cũng đủ làm hỏng một sợi cáp có thể chấp nhận được về mặt thẩm mỹ.
Kiểm tra chất lượng nội tuyến và khiếm khuyết mặt cắt
Bạn không thể kiểm tra đường đến một mặt cắt ngang tốt. Bạn phải xây dựng nó và theo dõi nó trong thời gian thực. Dây chuyền hiện đại sử dụng máy đo đường kính laser, thiết bị đo điện dung và camera tốc độ cao. Bảng dưới đây liệt kê các lỗi phổ biến nhất, nguyên nhân gốc rễ của chúng và hành động khắc phục mà người vận hành nên thực hiện.
| khiếm khuyết | Nguyên nhân gốc rễ | Hành động khắc phục |
|---|---|---|
| Mặt cắt hình bầu dục | Dây căng không đều hoặc khuôn bị mòn | Hiệu chỉnh lực căng trên từng đường dẫn dây; đo và thay thế khuôn |
| Độ lỏng ở lớp ngoài | Lực căng lưng ở dây bên ngoài không đủ | Tăng độ căng ở cuộn dây thanh toán bên ngoài |
| Đường kính trôi qua một cuộn | Thay đổi độ căng khi đường kính cuộn thanh toán giảm | Sử dụng hệ thống đền bù căng thẳng |
| Vết xước bề mặt | Bề mặt tiếp xúc gồ ghề trên cánh cung hoặc ròng rọc dẫn hướng | Đánh bóng hoặc thay thế các bề mặt tiếp xúc; kiểm tra tình trạng ổ trục |
Tự động hóa, điều khiển PLC và ghi dữ liệu trên dây chuyền hiện đại
Máy bện dây đồng hiện đại không nên dùng loại hộp kín. Một đường dây tốt cung cấp cho người vận hành khả năng hiển thị trực tiếp các thông số quan trọng ảnh hưởng đến mặt cắt ngang: độ căng trên mỗi dây, chiều dài dây thực tế, áp suất khuôn và tốc độ đường dây. PLC có HMI rõ ràng cho phép bạn lưu trữ công thức nấu ăn cho từng sản phẩm và gọi lại chúng sau vài giây.
Ghi dữ liệu không chỉ để khắc phục sự cố. Nó là một công cụ quản lý. Nếu máy ghi lại số đo mặt cắt ngang cho mỗi 10 mét dây, bạn có thể theo dõi xu hướng và dự đoán khi nào khuôn sắp trôi. Cách tiếp cận chủ động này giúp tránh lãng phí một lượng lớn cáp.
Trong một hệ thống kết hợp nhiều bước xoắn, như cáp mạng ba bước tích hợp máy xoắn ba , tự động hóa trở thành cách thực tế duy nhất để giữ cho tất cả các phần được đồng bộ hóa. Nếu không tự động bù lực căng, chỉ cần thay đổi một đoạn sẽ kéo toàn bộ cáp ra khỏi mục tiêu.
Máy xoắn ba bước tích hợp cho cáp mạng Máy này hợp nhất xoắn đơn, xoắn sau và xoắn đôi trong một thiết bị, đảm bảo độ nhất quán cao độ chính xác cho cáp nhiều đôi. Nó phù hợp để xử lý dây lõi mạng CAT5/CAT5E/CAT6. Xem sản phẩm → Cách chọn cấu hình cho dây chuyền sản xuất của bạn
Việc lựa chọn máy cắt ngang dây đồng là một quyết định cần dựa trên sản phẩm bạn đang chạy và sản phẩm bạn dự định chạy trong ba năm tới. Danh sách kiểm tra sau đây tóm tắt các câu hỏi chính cần hỏi trước khi mua.
- Kích thước dây dẫn nhỏ nhất và lớn nhất bạn cần mắc là bao nhiêu? Phạm vi đường kính dây mà máy có thể xử lý sẽ xác định xem bạn cần máy bó dây, máy uốn khung cứng hay máy xoắn đơn đúc hẫng.
- Dung sai chiều dài sản phẩm trong trường hợp xấu nhất mà khách hàng của bạn mong đợi là gì? Đối với cáp ô tô, dung sai phổ biến là ±5% trên chiều dài bện. Đối với cáp dữ liệu, dung sai có thể còn chặt chẽ hơn.
- Bạn có cần nén trong cùng một dòng hay nén là một bước riêng biệt? Nếu bạn dự định thu gọn, máy phải có khả năng chứa khuôn định hình và duy trì lực căng lưng liên quan.
- Tần suất chuyển đổi dự kiến của bạn là bao nhiêu? Nếu bạn chạy nhiều kích cỡ dây dẫn khác nhau, một chiếc máy có đầu khuôn thay đổi nhanh và hệ thống chiều dài dây dẫn có thể điều chỉnh sẽ tiết kiệm được hàng giờ mỗi ca.
- Mức độ hỗ trợ sau bán hàng có sẵn tại địa phương? Một chiếc máy khó bảo trì là một chi phí định kỳ. Yêu cầu cung cấp phụ tùng sẵn có và quy trình bảo trì được ghi lại.
Thói quen bảo trì giúp ổn định độ chính xác của mặt cắt ngang
Chiếc máy có khả năng chịu đựng được trong ngày đầu tiên sẽ không giữ được dung sai đó vào ngày thứ một nghìn trừ khi bạn bảo trì nó. Ba thói quen bảo trì có tác động lớn nhất đến chất lượng mặt cắt ngang:
- Vệ sinh puli dẫn hướng và mũi tàu hàng ngày. Bụi đồng và chất bôi trơn còn sót lại tích tụ trên các bề mặt này và tạo ra các vết xước nhỏ. Xóa sạch mười phút mỗi ca là bảo hiểm rẻ.
- Kiểm tra hiệu chuẩn độ căng hàng tuần. Độ căng trên mỗi đường dây phải khớp với giá trị tham chiếu. Độ căng dao động từ 3–5% có thể làm thay đổi mặt cắt ngang một cách rõ ràng.
- Kiểm tra khuôn định hình hàng tháng. Đo lỗ khuôn bằng thước đo chốt đã hiệu chuẩn. Nếu lỗ mở lớn hơn 0,01 mm thì khuôn phải được thay thế.
Để hiểu sâu hơn về sự tương tác giữa tốc độ, độ căng và chiều dài nằm, bạn có thể xem lại đặc tính kỹ thuật của máy mắc kẹt tốc độ cao trong phần tin tức của công ty chúng tôi. Bài viết giải thích cách các tham số này ảnh hưởng đến hình dạng cuối cùng và đưa ra các khuyến nghị thiết thực cho người vận hành.
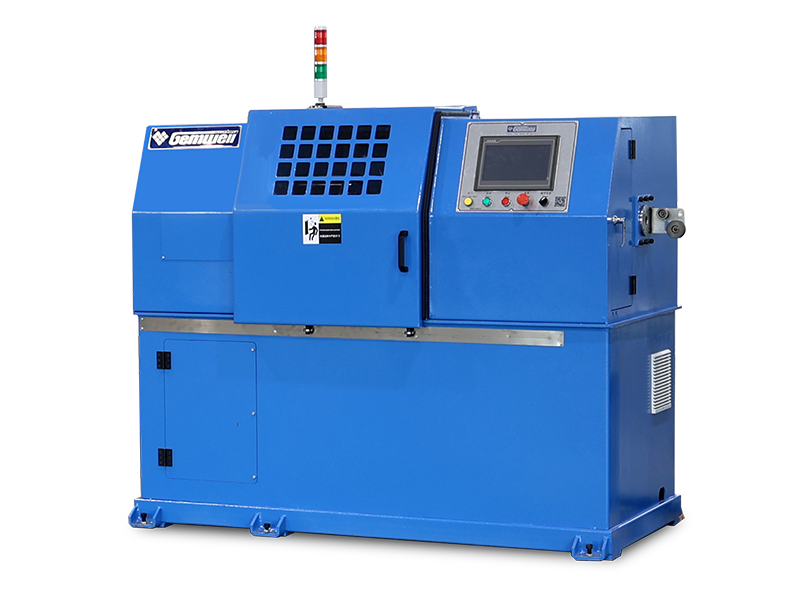
Một loại máy khác giúp giảm gánh nặng bảo trì là Máy xoắn đơn đúc hẫng một mảnh nhẹ với ròng rọc chì bên ngoài và bộ cấp nguồn . Thiết kế này giúp loại bỏ sự cần thiết của một ròng rọc nâng riêng biệt, loại bỏ nguồn biến đổi lực căng lớn và đơn giản hóa việc bảo trì.
Máy xoắn đơn đúc hẫng tích hợp hạng nhẹ với nắp bên ngoài Thiết kế nhẹ này tích hợp công xôn và nắp bên ngoài, đơn giản hóa việc bảo trì và giảm sự thay đổi lực căng. Nó rất phù hợp để sản xuất cáp đa năng đòi hỏi hình dạng dây dẫn ổn định. Xem sản phẩm → Câu hỏi thường gặp
Máy bện đồng nên có dung sai mặt cắt ngang bao nhiêu?
Đối với hầu hết các loại cáp thông dụng, dung sai đường kính ngoài phải là ± 0,05 mm khi dây dẫn được đo ở cùng vị trí dọc theo cuộn dây. Đối với các dây rất mảnh, chẳng hạn như các sợi 0,2 mm trong cáp có độ uốn cao, dung sai ±0,03 mm là thực tế hơn và yêu cầu máy có độ căng cực kỳ ổn định.
Máy xoắn đôi dây có giống như máy bó sợi không?
Không. Máy xoắn cặp dây xoắn hai dây dẫn đã định hình sẵn lại với nhau thành một cặp. Máy bó sợi có nhiều dây riêng lẻ và tạo thành một dây dẫn duy nhất. Hai máy này đang ở các giai đoạn khác nhau của quy trình sản xuất cáp.
Tại sao quá trình nén lại làm thay đổi đường kính ngoài của dây dẫn bị mắc kẹt?
Lực nén đẩy các dây riêng lẻ lại gần nhau hơn và lấp đầy khoảng trống giữa chúng. Điều này làm giảm đường kính đường bao cho cùng một mặt cắt đồng. Ví dụ: dây dẫn 7 dây có diện tích đồng 1,5 mm2 có thể đo được đường kính 1,68 mm trước khi nén và 1,55 mm sau khi nén.
Điều gì gây ra hình bầu dục thay vì mặt cắt tròn sau khi mắc kẹt?
Nguyên nhân phổ biến nhất là do lực căng không đều trên từng dây. Nếu độ căng của dây thay đổi từ suốt chỉ này sang suốt chỉ khác thì một số dây sẽ cao hơn những dây khác. Sau đó, cáp sẽ đi qua khuôn định hình theo cách lệch tâm, tạo thành hình bầu dục. Nguyên nhân thứ hai là do khuôn định hình bị mòn và lỗ mở không tròn.
Bao lâu thì khuôn định hình nên được thay thế trên dây cáp?
Không có câu trả lời duy nhất, nhưng có một nguyên tắc thực tế là đo độ mở khuôn sau mỗi 500 giờ hoạt động. Nếu lỗ mở lớn hơn 0,01 mm, hãy thay khuôn. Đối với đường dây hoạt động 24/7, điều đó có thể có nghĩa là cứ 4–8 tuần một lần tùy thuộc vào độ cứng của dây và tốc độ.
Tại sao bước xoắn khác nhau giữa các cặp trong cùng một cáp nhiều cặp?
Các bước xoắn khác nhau được cố ý sử dụng để giảm nhiễu xuyên âm giữa các cặp. Trong cáp Ethernet, bốn cặp thường có bốn độ dài dây khác nhau. Máy sản xuất các loại cáp này phải có khả năng đặt từng cặp độc lập và giữ cho cao độ ổn định trong suốt chiều dài.
 Liên quan Sản phẩm