E-mail: info@gem-cablesolution.com
 Address: Số 8 đường Yuefeng, Khu công nghệ cao, Đông Đài, Giang Tô, Trung Quốc | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Cáp quang được tạo ra như thế nào: Giải thích quy trình cốt lõi
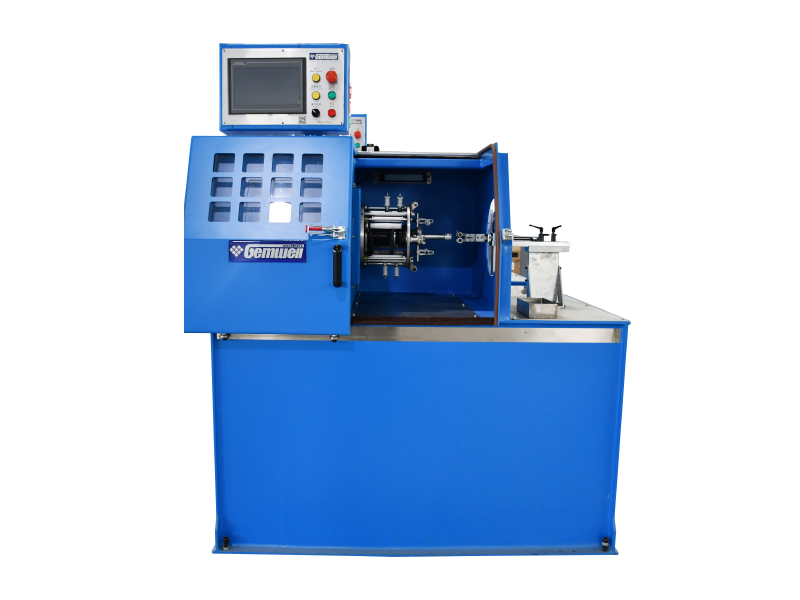
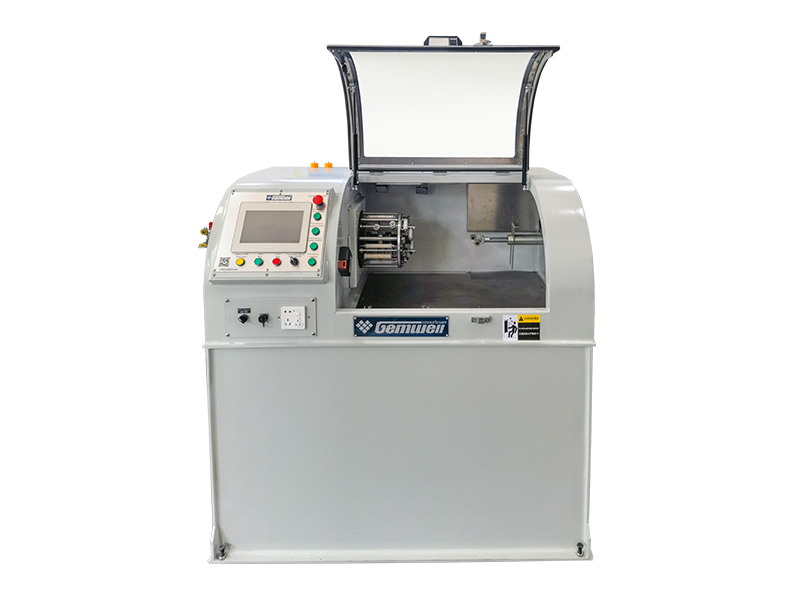
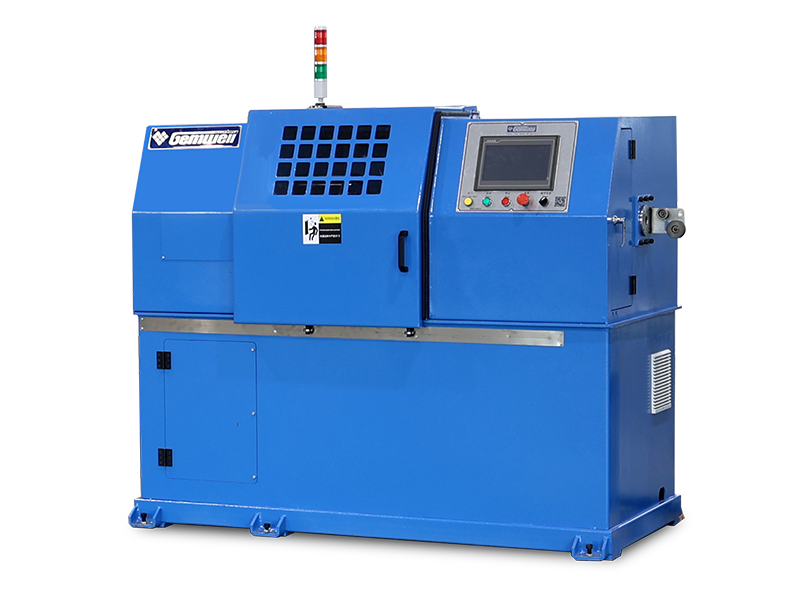
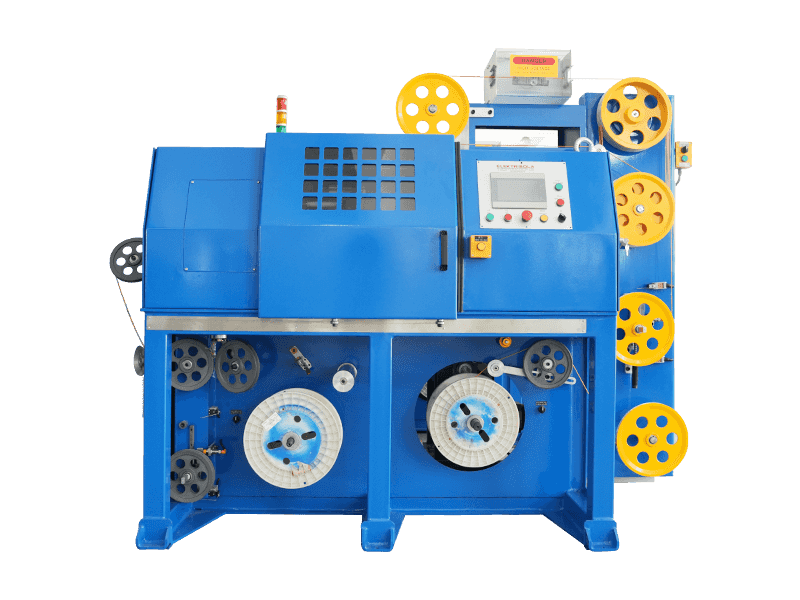
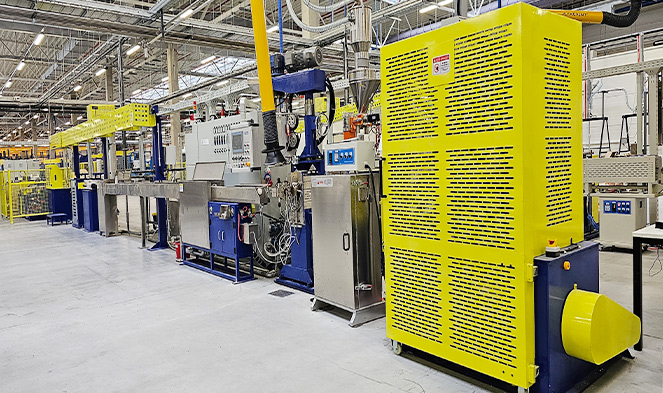
Cáp quang được chế tạo bằng cách kéo thủy tinh hoặc nhựa siêu tinh khiết thành các sợi mỏng như sợi tóc gọi là sợi quang, phủ chúng trong các lớp bảo vệ, sau đó bó và bọc chúng thành cụm cáp hoàn chỉnh. Toàn bộ quá trình - từ silica thô đến cáp có thể triển khai - đòi hỏi độ chính xác cực cao, môi trường được kiểm soát và máy ép đùn chuyên dụng. Trọng tâm của hoạt động phủ và cáp thứ cấp là máy đùn dây và cáp , một loại máy sử dụng vỏ polyme và lớp phủ đệm xung quanh các sợi quang dễ vỡ ở tốc độ cao và độ chính xác ở mức micron.
Trình tự sản xuất có thể được chia thành hai giai đoạn chính: kéo sợi (sản xuất sợi quang thô) và xây dựng cáp (lắp ráp các sợi thành một sản phẩm chắc chắn, có thể triển khai). Cả hai giai đoạn đều yêu cầu vật liệu, nhiệt độ và dung sai cơ học được kiểm soát chặt chẽ. Ngay cả những thay đổi về độ nhiễu hoặc độ căng nhỏ cũng có thể ảnh hưởng đến hiệu suất mất tín hiệu, được biểu thị bằng decibel trên km (dB/km), phải đáp ứng các tiêu chuẩn nghiêm ngặt như ITU-T G.652 cho sợi quang đơn mode.
Bắt đầu với phôi: Nền tảng của mọi sợi quang
Quá trình sản xuất bắt đầu từ lâu trước khi bất kỳ thiết bị ép đùn nào đi vào hoạt động. Bước đầu tiên là tạo một hình thành trước - một ống trụ thủy tinh đặc, thường dài từ 1 đến 2 mét và đường kính từ 80 đến 200 mm, phản ánh chính xác đường cong chiết suất của sợi thành phẩm ở tỷ lệ lớn hơn nhiều.
Lắng đọng hơi hóa học biến đổi (MCVD)
Một trong những phương pháp chế tạo phôi được sử dụng rộng rãi nhất là Phương pháp lắng đọng hơi hóa học biến đổi (MCVD), được phát triển tại Bell Labs. Trong quá trình này, một ống silica quay được làm nóng bên ngoài bằng đèn khò oxyhydrogen đến khoảng 1.600°C. Tiền chất dạng khí - điển hình là silicon tetrachloride (SiCl₄) và germanium tetrachloride (GeCl₄) - chảy qua ống và phản ứng tạo thành các lớp bồ hóng thủy tinh trên thành trong. Sự pha tạp germanium làm tăng chỉ số khúc xạ của lõi so với lớp bọc, điều này cho phép dẫn ánh sáng thông qua phản xạ nội toàn phần.
Lắng đọng hơi bên ngoài (OVD) và VAD
Các nhà sản xuất Bắc Mỹ thường ưu tiên sự lắng đọng hơi bên ngoài (OVD), trong đó bồ hóng được lắng đọng ở bên ngoài trục quay. Các nhà sản xuất Nhật Bản đi tiên phong trong công nghệ lắng đọng trục hơi (VAD), cho phép sản xuất phôi liên tục và rất phù hợp với sản lượng quy mô lớn. Mỗi phương pháp tạo ra một phôi bồ hóng xốp phải được củng cố trong lò thiêu kết ở nhiệt độ khoảng 1.500°C, tại đó nó sẽ sụp đổ thành một ống trụ thủy tinh dày đặc, không có bong bóng sẵn sàng để kéo.
Một phôi duy nhất có thể mang lại bất cứ nơi nào từ 2.500 đến trên 5.000 km của sợi quang thành phẩm, tùy thuộc vào kích thước phôi và đường kính sợi mục tiêu là 125 micromet.
Tháp vẽ sợi: Kéo thủy tinh thành các sợi mỏng Micron
Sau khi phôi đã sẵn sàng, nó sẽ được đưa vào tháp kéo sợi - một hệ thống lò thẳng đứng có thể chịu được Cao 20 đến 30 mét . Đầu của phôi được nung nóng đến khoảng 2.000°C trong lò điện trở bằng than chì hoặc zirconia, làm cho nó mềm ra và tạo thành vùng "cổ xuống" nóng chảy. Trọng lực và một capct có động cơ bên dưới kéo kính mềm thành một dây tóc liên tục với tốc độ kéo 10 đến 25 mét mỗi giây trong các hệ thống thông lượng cao hiện đại.
Một micromet laser nội tuyến liên tục đo đường kính sợi trong thời gian thực. Vòng phản hồi điều chỉnh tốc độ vẽ trong vòng mili giây để duy trì đường kính ngoài mục tiêu của 125 ± 1 micromet . Bất kỳ sai lệch nào vượt quá dung sai này — gần bằng chiều rộng của một sợi tóc người — sẽ gây ra phản xạ tín hiệu ở các mối nối và đầu nối, làm giảm hiệu suất mạng.
Áp dụng lớp phủ chính
Ngay sau khi sợi ra khỏi khu vực lò nung và trước khi tiếp xúc với bất kỳ bề mặt nào, nó sẽ đi qua thiết bị phủ chính. Hai lớp acrylate chữa được bằng tia cực tím được áp dụng theo trình tự: lớp phủ sơ cấp mềm bên trong (mô đun thấp, ~ 0,5 MPa) giúp đệm sợi chống lại sự uốn cong vi mô và lớp phủ sơ cấp bên ngoài cứng hơn (mô đun cao, ~ 500–900 MPa) cung cấp khả năng bảo vệ cơ học. Lớp phủ mang đường kính ngoài từ 125 µm đến xấp xỉ 245–250 µm . Cả hai lớp đều được xử lý gần như ngay lập tức dưới đèn UV, và sợi được phủ sau đó được quấn vào trống cuộn.
Độ bền kéo của sợi silica nguyên chất, mới được kéo có thể đạt tới 800.000 psi (5,5 GPa) - bền hơn nhiều so với thép xét theo trọng lượng - nhưng các khuyết tật bề mặt do nhiễm bẩn hoặc tiếp xúc vật lý gây ra sẽ nhanh chóng làm suy giảm điều này. Đó là lý do tại sao toàn bộ quá trình vẽ và phủ diễn ra trong môi trường phòng sạch, điển hình là Class 1000 (ISO 6) trở lên.
Lớp phủ và tạo màu thứ cấp: Chuẩn bị sợi để đi cáp
Sau khi kéo, sợi được phủ 250 µm sẽ trải qua quá trình xử lý bổ sung trước khi có thể được tích hợp vào cáp. Giai đoạn xử lý thứ cấp này là nơi máy đùn dây và cáp trở thành một thiết bị trung tâm.
Bộ đệm chặt chẽ
Trong các kết cấu có đệm chặt - phổ biến ở cáp trong nhà, cáp thông gió và cáp đứng - một lớp đệm thứ cấp bằng nhựa nhiệt dẻo được ép đùn trực tiếp lên sợi được phủ sơ cấp, đưa đường kính ngoài tới 900 µm . Quá trình ép đùn được thực hiện trên một máy đùn dây và cáp nhỏ gọn có khuôn chữ thập có kích thước chính xác để duy trì độ đồng tâm giữa sợi và lớp đệm. Các vật liệu thường được sử dụng bao gồm PVC, PVDF (Kynar) hoặc nylon, tùy thuộc vào yêu cầu về mức độ ngọn lửa và khói.
Xây dựng ống lỏng lẻo
Đối với cáp ngoài trời và cáp đường dài, thiết kế ống rời chiếm ưu thế. Máy đùn dây và cáp tạo thành một ống nhựa nhỏ - thường là polypropylen hoặc polybutylene terephthalate (PBT) - xung quanh một nhóm từ 2 đến 24 sợi. Ống này lớn hơn bó sợi một chút và khoảng trống được lấp đầy bằng gel chặn nước (hợp chất dầu mỏ thixotropic hoặc băng chặn nước khô). Ống lỏng cho phép các sợi di chuyển tự do bên trong, cách ly chúng khỏi sức căng cơ học bên ngoài.
Màu sợi
Để cho phép nhận dạng từng sợi trong cáp, mỗi sợi được mã hóa màu theo tiêu chuẩn TIA-598 hoặc IEC 60304. Quá trình tạo màu áp dụng một loại mực mỏng có thể chữa được bằng tia cực tím — thường dày dưới 5 µm — trên lớp sơn chính 250 µm. Dụng cụ bôi mực chuyên dụng hoặc dây tô màu và tua lại kết hợp sẽ xử lý bước này với tốc độ phù hợp với tốc độ vẽ ban đầu. Chu kỳ 12 màu tiêu chuẩn theo trình tự: xanh dương, cam, xanh lá cây, nâu, đá phiến, trắng, đỏ, đen, vàng, tím, hồng và xanh nước biển.
Cáp bện: Kết hợp các sợi thành một tổ hợp có cấu trúc
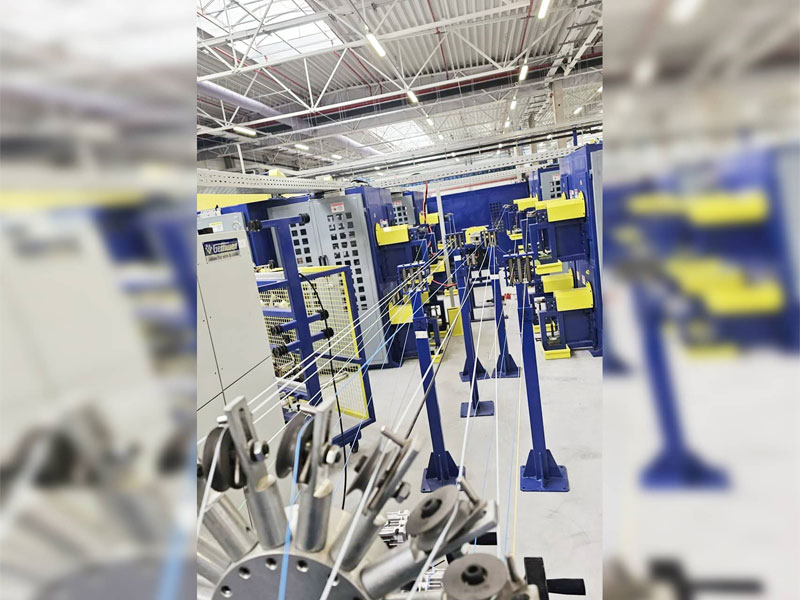
Các sợi đệm riêng lẻ hoặc các ống rời được lắp ráp thành cáp nhiều sợi trên máy bện. Bước này xác định số lượng sợi tổng thể, hiệu suất cơ học và cấu hình vật lý của cáp thành phẩm.
Trong thiết kế ống lỏng, nhiều ống - mỗi ống chứa từ 2 đến 24 sợi - được bện theo kiểu xoắn ốc hoặc SZ (dao động ngược) xung quanh bộ phận chịu lực trung tâm, phổ biến nhất là thanh nhựa gia cố bằng thủy tinh (GRP) hoặc bó sợi aramid. Việc mắc kẹt SZ cho phép tiếp cận từng ống một cách độc lập mà không cần tháo toàn bộ cáp, một lợi thế lớn cho việc nối trường.
Cáp ruy băng, một kiến trúc phổ biến khác, sử dụng một mảng phẳng gồm 4, 6, 8 hoặc 12 sợi được liên kết cạnh nhau bằng vật liệu ma trận, sau đó xếp nhiều dải ruy băng vào một ống trung tâm hoặc lõi khe. Cáp ribbon có thể chứa hơn 6.000 sợi trong một vỏ cáp duy nhất, giúp chúng có hiệu quả cao khi triển khai văn phòng trung tâm mật độ cao và cáp trung tâm dữ liệu.
| Loại công trình | Bộ đệm sợi | Phạm vi đếm sợi | Ứng dụng điển hình |
|---|---|---|---|
| Bộ đệm chặt chẽ | 900 µm trên 250 µm | 2–144 | Trong nhà, cơ sở, hội nghị toàn thể |
| Ống lỏng | Ống PBT chứa đầy gel | 2–864 | Nhà máy bên ngoài, đường dài |
| Ruy băng | Mảng liên kết ma trận | 72–6.912 | Trung tâm dữ liệu, văn phòng trung tâm |
| Ống trung tâm (Unitube) | Ống đơn chứa đầy gel | 2–24 | Mạng truy cập, FTTH giảm |
Vai trò của máy đùn dây và cáp trong ứng dụng áo khoác
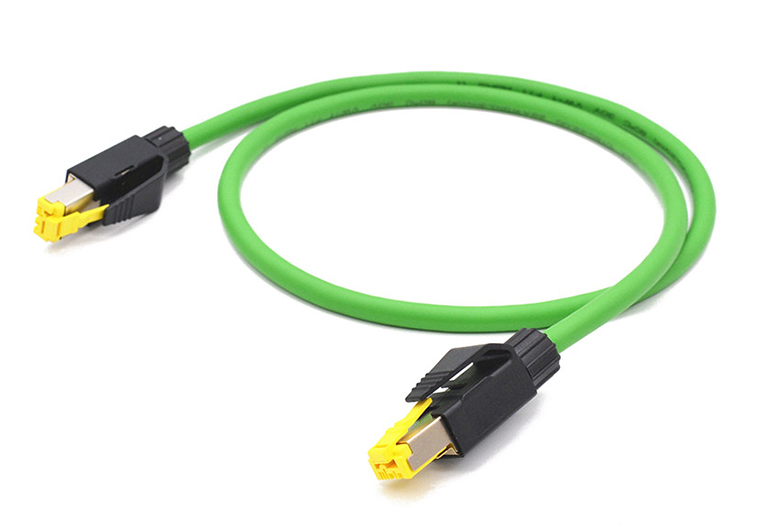
Sau khi mắc kẹt, lõi cáp nhận được lớp vỏ ngoài - lớp bảo vệ cuối cùng quyết định sự phù hợp với môi trường của cáp. Đây là ứng dụng dễ thấy nhất của máy đùn dây và cáp trong dây chuyền sản xuất sợi quang và nó ảnh hưởng trực tiếp đến khả năng chống cháy, chống tia cực tím, độ bền nghiền và hiệu suất lắp đặt.
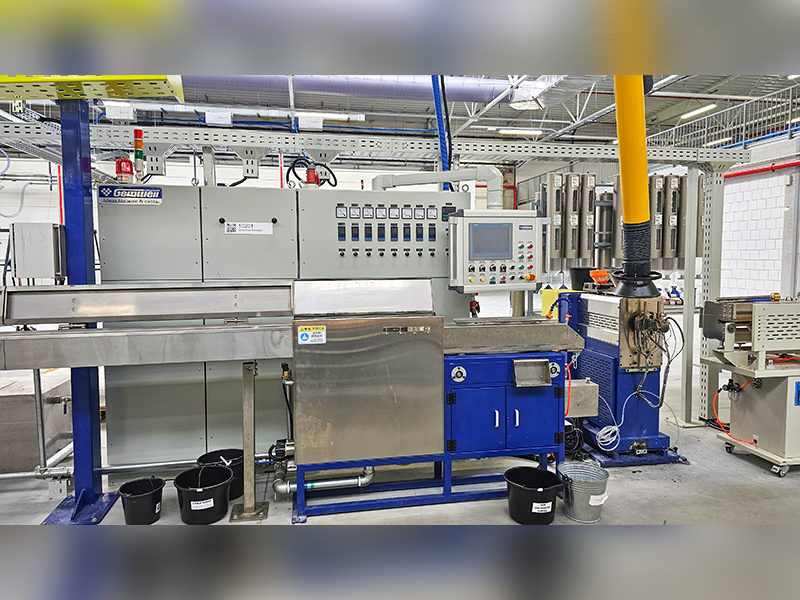
Máy đùn dây và cáp cho mục đích này bao gồm một cơ cấu thùng và trục vít làm tan chảy hợp chất nhựa nhiệt dẻo và ép nó đi qua khuôn đầu chữ thập ở áp suất và nhiệt độ được kiểm soát. Đối với vỏ bọc sợi quang, máy đùn phải hoạt động với khả năng kiểm soát đặc biệt tốt vì sợi quang bên trong không thể chịu được lực căng quá mức hoặc sốc nhiệt trong quá trình bọc vỏ.
Các thông số máy đùn chính cho vỏ sợi quang
- Thiết kế vít: Máy đùn trục vít đơn có tỷ lệ L/D từ 20:1 đến 30:1 là tiêu chuẩn cho các hợp chất áo khoác. Vít rào chắn cải thiện tính đồng nhất của tan chảy, giảm các khuyết tật bề mặt trong áo khoác thành phẩm.
- Nhiệt độ nóng chảy: Thay đổi tùy theo vật liệu - thường là 170–200°C đối với PVC, 230–260°C đối với HDPE và 280–310°C đối với hợp chất LSZH (Low Smoke Zero Halogen).
- Tốc độ đường truyền: Hệ thống máy đùn dây và cáp hiện đại được thiết kế để bọc sợi quang có thể chạy ở tốc độ lên tới 150–200 m/phút đối với cáp có đường kính nhỏ hơn.
- Căng thẳng khi vận chuyển con sâu bướm: Phải được hiệu chuẩn cẩn thận. Lực căng quá mức làm căng sợi quang và gây mất tín hiệu vĩnh viễn.
- Chiều dài máng làm mát: Áo khoác HDPE và LSZH yêu cầu đường làm mát dài hơn - đôi khi từ 6 đến 12 mét - để tránh co rút bề mặt và duy trì độ tròn của áo khoác.
Các hợp chất LSZH, được yêu cầu bởi IEC 60332-1 và EN 50200 để sử dụng trong các tòa nhà công cộng và cơ sở hạ tầng giao thông, khó ép đùn hơn PVC vì hàm lượng chất độn cao hơn (thường là nhôm trihydrat hoặc magie hydroxit làm chất chống cháy). Máy đùn dây và cáp xử lý LSZH phải tạo ra lực cắt đủ để phân tán các chất độn khoáng này một cách đồng đều mà không làm suy giảm nền polyme. Một số nhà sản xuất sử dụng giai đoạn trộn hỗn hợp máy đùn trục vít đôi phía trước đầu chữ thập để đảm bảo tính nhất quán của hỗn hợp.
Bọc thép trước chiếc áo khoác cuối cùng
Nhiều loại cáp ngoài trời và chôn trực tiếp kết hợp lớp giáp kim loại hoặc điện môi giữa lớp vỏ bên trong và lớp vỏ ngoài. Áo giáp băng thép gợn sóng (CST) mang lại khả năng chống gặm nhấm và bảo vệ chống nghiền, trong khi sợi aramid hoặc sợi thủy tinh mang lại khả năng bảo vệ tương tự trong các thiết kế hoàn toàn điện môi. Nếu có lớp giáp, cáp sẽ đi qua đầu máy đùn vỏ bọc thứ hai sau khi bọc thép - làm cho máy đùn dây và cáp trở thành một bộ phận thậm chí còn được lặp lại nhiều hơn trên dây chuyền sản xuất.
Thành phần sức mạnh và rào cản độ ẩm: Điều gì giữ cáp lại với nhau
Bản thân sợi quang không chịu tải trọng kéo - đơn giản là thủy tinh không thể bị kéo căng mà không bị gãy. Tất cả lực căng khi lắp đặt phải được chịu bởi các bộ phận chịu lực chuyên dụng được tích hợp vào thiết kế cáp.
- Sợi Aramid (Kevlar): Yếu tố sức mạnh phổ biến nhất trong cáp trong nhà và phân phối. Xếp hạng tải trọng kéo điển hình nằm trong khoảng từ 100 N đối với cáp thả 2 sợi nhỏ đến hơn 2.700 N đối với cáp trục trong nhà. Sợi aramid được đặt vào các khe hở giữa lõi cáp và vỏ ngoài.
- Thanh nhựa gia cố bằng thủy tinh (GRP): Được sử dụng làm thành phần chịu lực trung tâm trong cáp ngoài trời dạng ống lỏng. Thanh GRP 5 mm mang lại độ bền kéo và khả năng chống uốn đáng kể trong khi vẫn giữ cho cáp không dẫn điện và chống sét.
- Dây thép hoặc băng thép: Được sử dụng trong các loại cáp tự hỗ trợ trên không (cáp ADSS không sử dụng thép) hoặc các thiết kế trên không có dây buộc. Một số cáp chôn trực tiếp kết hợp áo giáp thép với băng chặn nước để bảo vệ kép.
- Yếu tố chặn nước: Các khe hở chứa đầy gel, băng có thể phồng lên hoặc sợi chặn nước khô ngăn chặn sự di chuyển của nước theo chiều dọc, có thể gây ô nhiễm hydroxyl cho thủy tinh theo thời gian, làm tăng sự suy giảm ở đỉnh nước 1383 nm — một vấn đề đã biết ở các sợi có đỉnh nước khác 0 (NZWP) ban đầu.
Các loại sợi quang: Chế độ đơn và đa chế độ
Cấu hình chỉ số khúc xạ được tích hợp sẵn trong khuôn xác định sợi quang thu được là sợi đơn mode hay đa mode — một sự khác biệt có ý nghĩa sâu sắc đối với ứng dụng, chi phí và hiệu suất của cáp.
| tham số | Chế độ đơn (OS2) | Đa chế độ OM3 | Đa chế độ OM5 |
|---|---|---|---|
| Đường kính lõi | 9 µm | 50 µm | 50 µm |
| Sự suy giảm điển hình | .20,2 dB/km @ 1550nm | .03,0 dB/km @ 850nm | .03,0 dB/km @ 850nm |
| Phạm vi tiếp cận tối đa (100G) | > 80 km với bộ khuếch đại | 100 m | 150 m (SWDM4) |
| Nguồn sáng | Laser (DFB/khoang ngoài) | VCSEL (850nm) | VCSEL (850–950nm) |
| Sử dụng chính | Viễn thông, đường dài, FTTH | Mạng LAN doanh nghiệp, trung tâm dữ liệu | Trung tâm dữ liệu tầm ngắn SWDM |
Sợi đơn mode có lõi 9 µm , chỉ cho phép một chế độ lan truyền, loại bỏ hoàn toàn sự phân tán phương thức và cho phép truyền qua hàng chục đến hàng trăm km. Sợi đa mode, với lõi 50 hoặc 62,5 µm, cho phép hàng trăm chế độ và dễ dàng kết thúc và kết nối hơn, nhưng sự phân tán phương thức sẽ hạn chế băng thông theo khoảng cách. Cấu hình chỉ số được phân loại của sợi OM3/OM4/OM5 hiện đại — trong đó chỉ số khúc xạ giảm theo đường parabol từ tâm đến mép — bù đáng kể cho sự phân tán phương thức, cho phép truyền 10G đến 400G trong khoảng cách doanh nghiệp ngắn hơn.
Kiểm tra chất lượng trong suốt quá trình sản xuất
Việc sản xuất cáp quang được quản lý bởi nhiều tiêu chuẩn trong nước và quốc tế. Kiểm tra chất lượng không phải là hoạt động ở giai đoạn cuối - nó được tích hợp xuyên suốt mọi bước sản xuất.
Kiểm tra mức độ sợi (Sau khi vẽ)
- Suy giảm: Được đo bằng OTDR (Máy đo độ phản xạ miền thời gian quang học) hoặc phương pháp cắt giảm ở 1310, 1383, 1550 và 1625 nm đối với chế độ đơn; ở 850 và 1300 nm cho đa mode.
- Kiểm tra bằng chứng: Mỗi cuộn sợi đều phải trải qua bài kiểm tra độ bền kéo - thường là độ giãn dài 0,5% đến 1% - để sàng lọc bất kỳ sợi nào có khuyết tật trên bề mặt. Các sợi không bị đứt trong quá trình thử nghiệm và được nối ra ngoài.
- Bước sóng cắt: Xác định bước sóng ngắn nhất mà tại đó sợi quang hoạt động ở chế độ đơn thực sự. Phải dưới 1260 nm để tuân thủ OS2.
- Đường kính trường chế độ (MFD): Ảnh hưởng đến sự mất mối nối và hiệu quả ghép nối của đầu nối. ITU-T G.652 chỉ định 9,2 ± 0,4 µm ở 1310 nm.
- Phân tán màu và PMD: Quan trọng đối với truyền tốc độ cao; cả hai đều phải đáp ứng các giá trị được quy định bởi tiêu chuẩn sợi quang ITU hoặc IEC liên quan.
Kiểm tra mức cáp (Sau khi bọc vỏ)
- Khả năng chống nghiền: Theo phương pháp E1 của IEC 60794-1-2; một lực phẳng được tác dụng lên mặt cắt ngang của cáp để xác minh lớp vỏ và cấu trúc bảo vệ sợi mà không làm thay đổi độ suy giảm.
- Kiểm tra tác động: Búa thả có trọng lượng được sử dụng để mô phỏng các tác động cơ học vô tình trong quá trình lắp đặt.
- Chu kỳ nhiệt độ: Cáp được luân chuyển từ −40°C đến 70°C (hoặc rộng hơn đối với môi trường khắc nghiệt) trong khi theo dõi độ suy giảm quang học. Những thay đổi phải duy trì trong giới hạn xác định trong suốt chu kỳ.
- Ngâm nước và thâm nhập: Xác nhận hiệu quả chặn nước khô hoặc làm đầy gel theo IEC 60794-1-2 Phương pháp F5.
- Kiểm tra tia lửa áo khoác: Máy kiểm tra tia lửa điện áp cao chạy dọc theo vỏ cáp để phát hiện các lỗ kim hoặc các điểm mỏng xuất hiện trong quá trình ép đùn - một bước kiểm soát chất lượng được áp dụng trực tiếp trên dây chuyền máy đùn dây và cáp.
Cáp quang chuyên dụng: ADSS, Submarine và Micro-Duct
Ngoài các thiết kế ống lỏng và đệm kín tiêu chuẩn, một số kết cấu cáp đặc biệt yêu cầu các phương pháp sản xuất phù hợp và cấu hình máy đùn cụ thể.
Cáp ADSS (Tự hỗ trợ toàn điện môi)
Cáp ADSS được thiết kế để buộc vào cột đường dây điện mà không cần dây dẫn. Chúng phải chịu được gió, tải băng và chiều dài nhịp lên tới 700 mét không bị võng. Lớp vỏ ngoài được làm từ hợp chất AT chống đường ray, chống lại sự suy giảm do điện trường cao áp gây ra khi ở gần các dây dẫn mang điện. Máy đùn dây và cáp được sử dụng cho lớp bọc ADSS phải xử lý các hợp chất AT đặc biệt này, có đặc tính lưu biến khác với HDPE tiêu chuẩn, yêu cầu cài đặt nhiệt độ vít và cài đặt áp suất được điều chỉnh.
Cáp quang tàu ngầm
Cáp ngầm phải tồn tại ở độ sâu vượt quá 8.000 mét trên các tuyến xuyên đại dương - áp suất trên 80 MPa. Bộ phận sợi được đặt trong một ống đồng được hàn kín bằng hàn để ngăn hydro xâm nhập, khiến độ suy giảm của sợi tăng lên trong nhiều thập kỷ. Các lớp dây thép cường độ cao và vỏ bọc bằng polyetylen được áp dụng theo nhiều đường chuyền, mỗi lớp yêu cầu công đoạn ép đùn vỏ bọc riêng. Việc sản xuất một đoạn cáp xuyên đại dương có thể bao gồm hơn chục lần đùn liên tiếp.
Cáp siêu nhỏ và cáp sợi thổi
Cáp sợi thổi được thiết kế để lắp đặt bằng khí nén thông qua các ống dẫn siêu nhỏ được lắp đặt sẵn, thông thường đường kính 5 đến 10 mm . Bề mặt bên ngoài của cáp phải có hệ số ma sát rất thấp - thường đạt được bằng cách đùn cùng lúc một lớp nylon trơn hoặc HDPE bên ngoài với kết cấu bề mặt mịn trên máy đùn dây và cáp - để cho phép lắp đặt được hỗ trợ bằng không khí trên khoảng cách 1 km trở lên trong một lần thổi. Cách tiếp cận này giúp giảm đáng kể chi phí đào hào trong quá trình triển khai FTTH.
Từ Trống xuất xưởng đến Mạng đã cài đặt: Các bước cuối cùng
Sau tất cả các lớp bọc và thử nghiệm, cáp quang thành phẩm sẽ được quấn vào các trống gỗ hoặc nhựa theo chiều dài vận chuyển tiêu chuẩn. Chiều dài cuộn phổ biến cho cáp ngoài trời dạng ống lỏng là 2 km, 4 km và 6 km . Mỗi trống được dán nhãn loại cáp, số lượng sợi, loại sợi (OS2, OM4, v.v.), chiều dài trống cũng như ngày và ca sản xuất - tất cả đều có thể truy nguyên theo đợt chạy tháp rút riêng lẻ và lô tạo phôi.
Thử nghiệm chấp nhận tại nhà máy (FAT) ở giai đoạn này bao gồm thử nghiệm OTDR của từng sợi trên mỗi trống để tạo ra dấu vết suy giảm đầy đủ. Dấu vết này được lưu trữ và vận chuyển cùng với cáp để dùng làm tài liệu tham khảo để so sánh các OTDR đo tại hiện trường sau khi lắp đặt, giúp dễ dàng xác định mọi hư hỏng xảy ra trong quá trình kéo hoặc đào rãnh.
Việc kết nối - gắn các đầu nối được đánh bóng tại nhà máy vào các đầu sợi quang - được thực hiện tùy chọn tại nhà máy cáp hoặc tại địa điểm lắp đặt. Đầu nối được đánh bóng tại nhà máy đạt được tổn hao chèn dưới đây 0,2dB với tổn thất phản hồi trên 50 dB đối với lớp hoàn thiện APC (tiếp xúc vật lý góc), hiệu suất khó có thể tái tạo một cách nhất quán trong điều kiện hiện trường.
Câu hỏi thường gặp
Cáp quang được làm từ nguyên liệu gì?
Bản thân sợi quang được làm từ thủy tinh silica siêu tinh khiết (silicon dioxide, SiO₂), với các chất tạp chất như germanium dioxide được sử dụng để điều chỉnh chỉ số khúc xạ. Lớp phủ bảo vệ, ống đệm và vỏ bọc được làm từ nhiều loại nhựa nhiệt dẻo khác nhau như hợp chất acrylate, PBT, PVC, HDPE, PVDF hoặc LSZH, tất cả đều được xử lý thông qua thiết bị ép đùn.
Sợi quang mỏng như thế nào so với tóc người?
Một sợi quang đơn sau khi kéo có đường kính ngoài là 125 micromet (0,125 mm) , gần bằng đường kính của một sợi tóc người bình thường. Bản thân lõi thủy tinh - bộ phận mang ánh sáng - chỉ rộng 9 µm ở sợi đơn mode, bằng khoảng 1/10 chiều rộng của một sợi tóc.
Máy đùn dây và cáp làm gì trong sản xuất cáp quang?
Máy đùn dây và cáp làm tan chảy hợp chất nhựa nhiệt dẻo và áp dụng nó như một lớp liên tục, có kích thước chính xác trên lõi cáp quang hoặc lõi cáp. Trong sản xuất sợi quang, máy đùn được sử dụng ở nhiều giai đoạn: tạo thành lớp phủ đệm chặt xung quanh từng sợi, tạo ra các ống đệm lỏng chứa các nhóm sợi và phủ lớp vỏ ngoài của cáp. Máy đùn phải hoạt động với nhiệt độ và kiểm soát tốc độ chặt chẽ để tránh làm hỏng các sợi quang mỏng manh bên trong.
Sản xuất cáp quang mất bao lâu?
Chế tạo phôi mất vài ngày đến một tuần cho mỗi đợt. Kéo sợi ở tốc độ 15–25 m/s có nghĩa là một cuộn sợi dài 5.000 km sẽ mất khoảng 60–90 giờ hoạt động của tháp kéo liên tục. Quá trình xử lý thứ cấp, mắc kẹt và bọc ngoài sẽ thêm nhiều ngày nữa. Tổng thời gian chu kỳ từ nguyên liệu thô đến trống thành phẩm thường là hai đến bốn tuần dành cho cáp ống lỏng ngoài trời tiêu chuẩn.
Cáp quang có thể được làm bằng nhựa thay vì thủy tinh?
Đúng. Sợi quang nhựa (POF) sử dụng PMMA (polymethyl methacrylate) hoặc polymer fluoride làm vật liệu lõi và vỏ. POF có lõi lớn hơn nhiều (lên tới 1 mm) và độ suy giảm cao hơn nhiều (khoảng 150–200 dB/km ở 650 nm) so với sợi silica, do đó, nó bị giới hạn ở các khoảng cách ngắn dưới 50 mét — điển hình là mạng ô tô, hệ thống A/V gia đình và các liên kết cảm biến công nghiệp, nơi khả năng kết thúc dễ dàng hơn nhu cầu về độ suy giảm thấp.
LSZH là gì và tại sao nó lại quan trọng trong cáp quang?
LSZH là viết tắt của Low Smoke Zero Halogen. Nó mô tả các vật liệu áo khoác mà khi tiếp xúc với lửa sẽ tạo ra khói tối thiểu và không có khí halogen (chẳng hạn như clo từ PVC). Điều này quan trọng trong các không gian kín như đường hầm vận chuyển, bệnh viện và tòa nhà văn phòng, nơi khói độc từ dây cáp đang cháy gây ra nguy cơ sơ tán nghiêm trọng. Áo khoác LSZH được sử dụng bằng cách sử dụng máy đùn dây và cáp được cấu hình cho các hợp chất có độ nhớt cao hơn, được nạp chất độn và cáp phải vượt qua loạt thử nghiệm IEC 60332-3, IEC 61034 và IEC 60754.
 Có liên quan Các sản phẩm