E-mail: info@gem-cablesolution.com
 Address: Số 8 đường Yuefeng, Khu công nghệ cao, Đông Đài, Giang Tô, Trung Quốc | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Cáp quang được tạo ra như thế nào: Câu trả lời ngắn gọn
Cáp quang được chế tạo bằng cách kéo thủy tinh silica siêu tinh khiết thành các sợi mỏng như sợi tóc gọi là sợi quang, phủ chúng bằng các lớp polymer bảo vệ, bó chúng thành cụm lõi và cuối cùng đùn lớp áo khoác ngoài xung quanh toàn bộ cấu trúc bằng máy đùn dây và cáp. Kết quả là một sợi cáp có khả năng truyền dữ liệu với tốc độ ánh sáng trên khoảng cách hàng chục km mà hầu như không bị mất tín hiệu.
Toàn bộ quy trình sản xuất trải qua nhiều giai đoạn được kiểm soát chặt chẽ - từ lắng đọng hơi hóa học của phôi silic, đến tháp kéo sợi hoạt động ở nhiệt độ trên 2.000°C, đến dây chuyền bọc ngoài nơi máy đùn dây và cáp áp dụng lớp phủ polymer ở tốc độ vượt quá 1.000 mét mỗi phút . Mỗi giai đoạn đều yêu cầu thiết bị chính xác, dung sai chặt chẽ và kiểm soát chất lượng nghiêm ngặt.
Nguyên liệu thô: Cáp quang thực sự được làm từ gì
Sợi quang ở trung tâm của mỗi sợi cáp bắt đầu bằng silicon tetrachloride (SiCl₄) hoặc silicon dioxide (SiO₂) có độ tinh khiết vượt trội — thường là 99,9999% hoặc cao hơn. Ngay cả một tạp chất kim loại đơn lẻ ở mức phần tỷ cũng có thể làm tán xạ ánh sáng và làm giảm chất lượng truyền dẫn. Cùng với silica, các chất pha tạp như germani dioxide (GeO₂) được thêm vào lõi để tăng chỉ số khúc xạ của nó cao hơn một chút so với lớp bọc, tạo ra sự phản xạ toàn phần bên trong giúp giữ ánh sáng bị giữ lại bên trong sợi.
Ngoài kính, cáp hoàn thiện còn chứa một số loại vật liệu khác:
- Lớp phủ sơ cấp: Một loại acrylate mềm có thể chữa được bằng tia cực tím được bôi trực tiếp lên kính để đệm các vết uốn cong vi mô và bảo vệ bề mặt khỏi độ ẩm.
- Lớp phủ thứ cấp: Lớp acrylate cứng hơn mang lại độ bền cơ học cho sợi và khả năng chống mài mòn.
- Ống đệm hoặc đệm kín: Thiết kế ống rời sử dụng ống PBT (polybutylene terephthalate) chứa đầy gel; thiết kế đệm chặt sử dụng nylon hoặc PVDF được ép trực tiếp lên sợi.
- Thành viên thế mạnh: Sợi Aramid (Kevlar), thanh nhựa gia cố thủy tinh (GRP) hoặc dây thép tùy thuộc vào loại cáp và ứng dụng.
- Áo khoác ngoài: Polyetylen, PVC hoặc polyurethane không halogen (LSZH) ít khói, được thi công bằng máy đùn dây và cáp và được chọn dựa trên môi trường lắp đặt.
Sự kết hợp cụ thể của các vật liệu này xác định xem sản phẩm hoàn thiện là cáp vá trong nhà, cáp chôn trực tiếp ngoài trời, cáp ngầm bọc thép hay cáp đứng chống cháy.
Giai đoạn một: Sản xuất phôi thủy tinh
Mọi thứ bắt đầu với phôi - một thanh thủy tinh rắn, thường dài 1–1,5 mét và đường kính 50–150 mm, có mặt cắt ngang là bản sao thu nhỏ chính xác của sợi thành phẩm. Tỷ lệ giữa đường kính lõi và đường kính lớp bọc trong phôi được bảo toàn một cách trung thực trong quá trình vẽ, do đó mọi quyết định về chiều được thực hiện ở giai đoạn này đều được truyền đến tận sản phẩm cuối cùng.
Lắng đọng hơi hóa học biến đổi (MCVD)
Trong quy trình MCVD, một ống silica quay được gắn trong máy tiện gia công thủy tinh. Tiền chất khí — SiCl₄, GeCl₄, POCl₃ và oxy — được đưa vào một đầu trong khi ngọn đuốc hydro-oxy đi qua bên ngoài. Các khí phản ứng ở nhiệt độ khoảng 1.600°C, lắng đọng các hạt bồ hóng trên thành trong của ống. Mỗi lần ngọn đuốc đi qua sẽ lắng đọng một lớp kính có thành phần hơi khác nhau, tạo nên lớp lõi có chỉ số phân loại theo từng lớp. Sau hàng trăm lần đi qua, ống được thu gọn thành thanh phôi rắn dưới nhiệt độ cao.
Lắng đọng hơi bên ngoài (OVD) và lắng đọng dọc trục hơi (VAD)
OVD và VAD là những phương pháp chủ yếu được các nhà sản xuất quy mô lớn như Corning và Fujikura sử dụng. Trong OVD, một trục gá quay đi qua ngọn lửa thủy phân; SiCl₄ và GeCl₄ phản ứng với hydro và oxy để lắng đọng bồ hóng silica ở bên ngoài trục gá. Sau khi lắng đọng, trục gá được lấy ra và phôi bồ hóng xốp được thiêu kết trong lò có khí clo để loại bỏ các ion OH⁻ (gây ra sự suy giảm đỉnh điểm của nước), sau đó hợp nhất thành dạng phôi thủy tinh không có bong bóng. VAD lắng đọng bồ hóng dọc trục ở đầu thanh gieo hạt đang quay, làm phôi phát triển liên tục — một định dạng phù hợp với sản xuất số lượng lớn vì nó tạo ra phôi rất dài mà không bị gián đoạn. Một khuôn phôi OVD hoặc VAD lớn có thể mang lại hơn 3.000 km sợi thành phẩm.
Giai đoạn hai: Vẽ sợi trên tháp vẽ
Tháp kéo sợi là một trong những thiết bị nổi bật nhất trong bất kỳ nhà máy cáp quang nào. Thường cao 10–20 mét, nó đưa phôi theo chiều dọc vào lò điện trở than chì hoặc lò cảm ứng zirconia nơi đầu được nung nóng đến xấp xỉ 2.000–2.200°C . Ở nhiệt độ này, thủy tinh mềm ra và một sợi mỏng - được gọi là sợi "cổ xuống" - rơi dưới tác dụng của trọng lực và bị giữ lại bởi một capstan ở chân tháp.
Capstan kiểm soát tốc độ kéo, đây là biến số chính được sử dụng để điều chỉnh đường kính sợi. Tháp vẽ hiện đại hoạt động với tốc độ 1.500–2.500 mét mỗi phút , và một micromet laser đặt ngay bên dưới lò đo đường kính sợi liên tục - thường duy trì đường kính này trong phạm vi ±0,1 µm so với đường kính lớp phủ mục tiêu 125 µm. Nếu đường kính lệch, hệ thống điều khiển sẽ điều chỉnh tốc độ kéo theo thời gian thực trong vòng mili giây.
Ứng dụng phủ nội tuyến
Ngay sau điểm đo đường kính, sợi thủy tinh trần đi qua khuôn phủ kép, trong đó acrylate lỏng chữa được bằng tia cực tím được phủ đồng thời thành hai lớp đồng tâm - lớp sơ cấp mềm có đường kính ngoài khoảng 190–200 µm và lớp phủ thứ cấp cứng hơn nâng tổng số lớp lên khoảng 245–250 µm. Sau đó, sợi được phủ sẽ đi qua đèn UV để xử lý cả hai lớp trong chưa đầy một giây. Bước phủ nội tuyến này rất quan trọng: thủy tinh silica trần có độ bền kéo rất cao (lên tới 700 kpsi) nhưng cực kỳ nhạy cảm với hư hỏng bề mặt do độ ẩm và cách xử lý trong khí quyển. Lớp phủ polymer bảo vệ bề mặt đó kể từ thời điểm kính đông đặc lại.
Sợi được phủ được quấn vào các cuộn có chiều dài từ 25 km đến hơn 100 km, tùy thuộc vào kích thước cuộn và loại sợi. Sau đó, mỗi cuộn phải được kiểm tra bằng chứng, trong đó sợi được kéo qua hệ thống capct áp dụng tải kéo được kiểm soát - thường là 100 kpsi - để xác minh rằng không có điểm yếu nào tồn tại dọc theo toàn bộ chiều dài.
Giai đoạn ba: Tạo màu, đệm và bện sợi
Sau khi kiểm tra bằng chứng, các sợi riêng lẻ được mã hóa màu bằng cách sử dụng vạch màu mực UV, áp dụng một lớp mực mỏng có thể chữa được bằng tia cực tím lên bề mặt lớp phủ thứ cấp. Trình tự màu tiêu chuẩn tuân theo TIA-598 (hoặc IEC 60304 quốc tế): xanh dương, cam, xanh lá cây, nâu, đá phiến, trắng, đỏ, đen, vàng, tím, hồng, xanh nước biển - được lặp lại cho mỗi nhóm 12 sợi trong cáp có số lượng lớn. Mã màu này là cách duy nhất để xác định từng sợi trong cáp chứa 96, 144, 288 hoặc thậm chí 3.456 sợi.
Cấu trúc ống lỏng và cấu trúc đệm chặt
Lựa chọn quy trình chính tiếp theo là cách các sợi được đóng gói bên trong cấu trúc cáp. trong xây dựng ống lỏng lẻo , các nhóm 6–12 sợi được đặt bên trong các ống PBT hoặc PP nhỏ có đường kính trong bằng 1,5–3× đường kính bó sợi. Chiều dài sợi vượt quá (EFL) bên trong ống - thường dài hơn 0,2–0,5% chiều dài sợi so với chiều dài ống - cho phép sợi uốn cong mà không bị căng khi cáp giãn ra hoặc co lại theo nhiệt độ. Các ống lỏng chứa đầy gel cung cấp thêm độ ẩm và ngăn chặn hydro. Công trình này chiếm ưu thế trong cáp OSP (nhà máy bên ngoài) ngoài trời.
trong xây dựng đệm chặt chẽ , một vật liệu nhựa nhiệt dẻo - điển hình là nylon 12 hoặc PVDF - được ép trực tiếp lên từng sợi được phủ, đưa gói sợi đến 900 µm. Máy đùn dây và cáp có khuôn đầu chữ thập chính xác thực hiện thao tác này, duy trì độ đồng tâm của lớp đệm trong phạm vi ±25 µm. Sợi có đệm chặt dễ dàng kết thúc hơn, khiến kết cấu này trở thành tiêu chuẩn cho cáp phân phối trong nhà và cáp tiền đề.
Sau khi chuẩn bị xong các sợi riêng lẻ hoặc ống rời, chúng sẽ được bện lại với nhau xung quanh bộ phận chịu lực trung tâm bằng máy bện hành tinh hoặc máy bện SZ. Mắc kẹt SZ - trong đó hướng nằm đảo ngược định kỳ - được ưu tiên vì nó cho phép truy cập giữa nhịp mà không cần tháo toàn bộ cáp.
| tính năng | Ống lỏng | Bộ đệm chặt chẽ |
|---|---|---|
| Ứng dụng điển hình | OSP ngoài trời, trên không, chôn cất trực tiếp | trongdoor, riser, distribution |
| Phạm vi đếm sợi | Lên tới 3.456 sợi | Thông thường 2–144 sợi |
| Phạm vi nhiệt độ | –40°C đến 70°C | –20°C đến 60°C (điển hình) |
| Bảo vệ độ ẩm | Tuyệt vời (kem chặn nước dạng gel hoặc khô) | Trung bình (dựa vào áo khoác) |
| Chấm dứt dễ dàng | Yêu cầu làm sạch bằng gel | Nhanh chóng, sạch sẽ |
| Thiết bị ép đùn đệm | Máy đùn ống (khuôn lớn hơn) | Máy đùn dây và cáp chính xác |
Giai đoạn bốn: Bọc ngoài bằng máy đùn dây và cáp
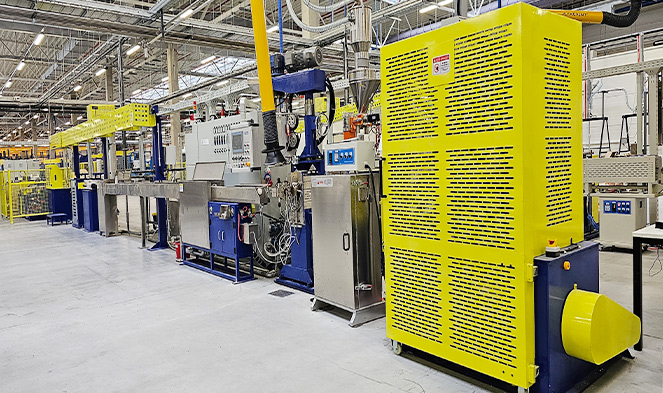
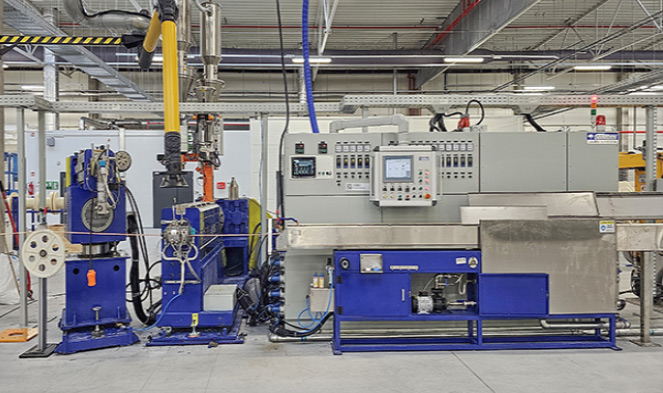
Bọc ngoài là giai đoạn sản xuất chính cuối cùng và là giai đoạn mà công nghệ máy đùn dây và cáp đóng vai trò rõ ràng nhất. Lõi cáp bện - với bộ phận chịu lực trung tâm, ống đệm hoặc sợi được đệm chặt, băng hoặc sợi chặn nước và bất kỳ lớp bọc thép nào - đi qua một đầu chữ thập ép đùn trong đó nhựa nhiệt dẻo nóng chảy được áp dụng đồng đều xung quanh toàn bộ chu vi.
Máy đùn hoạt động như thế nào
Máy đùn dây và cáp để bọc sợi quang về cơ bản là máy dẻo một trục vít hoặc trục vít đôi. Con vít quay bên trong thùng được làm nóng, làm tan chảy và đồng nhất các viên polymer được nạp từ phễu. Hình dạng trục vít - bao gồm tỷ lệ nén, chiều dài vùng đo sáng và tỷ lệ L/D (thường là 24:1 đến 30:1 cho các ứng dụng áo khoác) - phù hợp với loại polymer cụ thể đang được xử lý. Các vật liệu áo khoác khác nhau đòi hỏi các điều kiện xử lý khác nhau đáng kể:
- HDPE (Polyethylene mật độ cao): Nhiệt độ xử lý 180–230°C; độ ẩm tuyệt vời và khả năng chống tia cực tím; được sử dụng trong cáp trên không và cáp chôn trực tiếp.
- LSZH (Không halogen ít khói): Nhiệt độ xử lý 170–210°C; bắt buộc trong đường hầm, trung tâm dữ liệu và các tòa nhà công cộng; yêu cầu thiết kế vít cẩn thận vì hợp chất LSZH thường có độ nhớt và độ nhạy nhiệt cao hơn PE.
- PVC: Nhiệt độ xử lý 160–190°C; chi phí thấp, linh hoạt, chống cháy; thường được sử dụng cho cáp trong nhà.
- Polyurethane (TPU): Nhiệt độ xử lý 190–220°C; khả năng chống mài mòn vượt trội và tính linh hoạt ở nhiệt độ lạnh; được sử dụng trong các ứng dụng công nghiệp và quân sự.
- Ni-lông (PA12): Nhiệt độ xử lý 220–250°C; kháng hóa chất cao; được sử dụng ở nơi có thể tiếp xúc với nhiên liệu hoặc dầu.
Cụm khuôn chữ thập ở cuối thùng máy đùn định vị một đầu (hoặc ống dẫn hướng, trong cấu hình dụng cụ chịu áp lực) mà lõi cáp đi qua, được bao quanh bởi vùng đất khuôn mà qua đó polyme nóng chảy chảy và được định hình trên cáp. Độ dày thành áo khoác được kiểm soát bởi sự cân bằng giữa tốc độ dây chuyền và sản lượng máy đùn (tính bằng kg/giờ) và các dây chuyền hiện đại sử dụng phép đo đường kính vòng kín — máy đo laze hoặc máy đo độ dày tia X — đưa trở lại bộ dẫn động máy đùn và trục kéo để duy trì các thông số kỹ thuật trong phạm vi ±0,1 mm hoặc chặt chẽ hơn.
Làm mát và vận chuyển Caterpillar
Ngay sau đầu chữ thập, cáp có vỏ bọc đi vào máng nước — thường dài 8–15 mét — tại đó cáp được dập tắt. Tốc độ làm mát ảnh hưởng đến độ kết tinh của các polyme bán tinh thể như HDPE và ảnh hưởng trực tiếp đến tính chất cơ học của áo khoác. Đối với tốc độ dây chuyền rất cao (trên 200 m/phút), máng làm mát phun nước cưỡng bức hoặc có hỗ trợ chân không sẽ duy trì khả năng loại bỏ nhiệt đầy đủ. Một thiết bị kéo bánh xích (bộ máy kéo kiểu dây đai) kẹp chặt cáp một cách nhẹ nhàng để duy trì độ căng và tốc độ đường dây mà không làm nát cấu trúc quang học nhạy cảm bên trong.
Cáp bọc thép và vỏ bọc hai lớp
Nhiều loại cáp ngoài trời hoặc cáp bọc thép yêu cầu hai máy đùn dây và cáp. Ở bước đầu tiên, một lớp vỏ bên trong (thường là PE) được phủ lên lõi bị mắc kẹt. Sau đó, cáp đi qua bộ phận bọc băng thép gợn sóng (CST) hoặc trạm bọc thép bằng nhôm khóa liên động trước khi đi vào máy đùn thứ hai áp dụng lớp vỏ ngoài. Dây chuyền máy đùn song song này có thể có tổng chiều dài từ 50–80 mét và có khả năng sản xuất cáp quang bọc thép thành phẩm với tốc độ 30–80 m/phút.
Đối với cáp ngầm, quy trình thậm chí còn phức tạp hơn: có thể thêm tối đa sáu lớp bọc thép (dây thép riêng lẻ được áp dụng bởi máy bện hành tinh), với mỗi lớp dây yêu cầu hợp chất đệm riêng của nó được ép đùn giữa nó và lớp dây tiếp theo.
Thiết bị quan trọng trên dây cáp bọc cáp quang
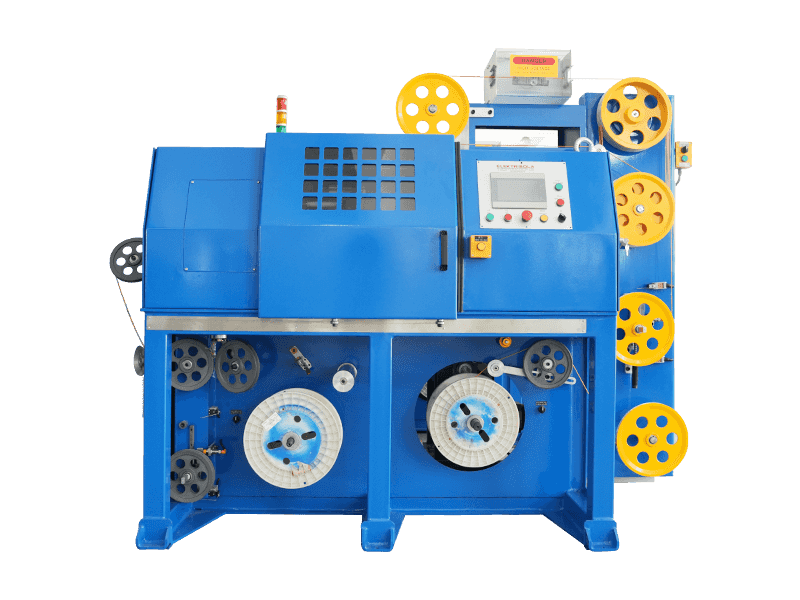
Một dây chuyền bọc cáp quang hoàn chỉnh tích hợp nhiều máy móc hoạt động theo trình tự phối hợp. Hiểu rõ chức năng của từng loại sẽ giúp làm rõ lý do tại sao máy đùn dây và cáp cũng như thiết bị ngoại vi của nó lại đóng vai trò quan trọng đối với chất lượng cáp.
- Quầy thanh toán: Giữ cuộn lõi cáp và nhả lõi ở độ căng được kiểm soát - lực căng quá lớn có thể làm căng các sợi bên trong; quá ít gây ra sự thay đổi độ võng và đường kính.
- Bộ làm nóng trước: Làm khô và làm ấm bề mặt lõi cáp trước khi nó đi vào đầu chữ thập của máy đùn, cải thiện độ bám dính giữa vỏ và lõi cáp.
- Máy đùn dây và cáp trục vít đơn: Máy xử lý lõi, với các vùng thùng được kiểm soát nhiệt độ riêng biệt trong 5–7 phần, hộp số dẫn động trục vít với tốc độ 10–120 vòng/phút và cảm biến áp suất nóng chảy ở đầu khuôn để theo dõi quá trình.
- Khuôn chữ thập: Cụm thép được gia công chính xác giúp căn chỉnh lõi cáp với dòng polymer. Độ đồng tâm của khuôn – mức độ chính xác của vỏ bọc trên cáp – xác định trực tiếp hiệu suất cơ học và tính chất điện.
- Máy đo đường kính laze: Đo không tiếp xúc ở tốc độ 2.000 lần quét/giây, phát hiện sự thay đổi đường kính trong thời gian thực và gửi tín hiệu điều chỉnh đến bộ điều khiển tốc độ kéo.
- Máng nước có vùng nhiệt độ: Kiểm soát dập tắt chính xác để quản lý độ kết tinh; thường có hai vùng - vùng nóng để ngăn ngừa vết lõm bề mặt, sau đó là vùng lạnh để đông đặc nhanh chóng.
- Vận chuyển sâu bướm: Thiết kế đai kép hoặc bốn đai có điều khiển áp suất bằng khí nén để tránh bị nghiền nát; điều khiển tốc độ dòng tổng thể và áp suất ngược đối với máy đùn.
- Máy kiểm tra tia lửa điện (đối với cáp đồng lai): Sử dụng điện áp cao để phát hiện lỗ kim trên áo khoác; không bắt buộc đối với cáp sợi toàn điện môi nhưng được sử dụng trong cáp bọc thép trong đó vỏ bọc phải cách điện.
- Bắt đầu bằng cuộn dây ngang: Cuộn cáp đã hoàn thiện vào cuộn vận chuyển hoặc tang trống với khả năng điều khiển di chuyển ngang chính xác để ngăn ngừa hư hỏng cuộn hoặc uốn cong sợi do áp suất cuộn không đồng đều.
Trong số tất cả các thành phần này, máy đùn dây và cáp là hạng mục mà các nhà sản xuất cáp thường xuyên chỉ định và nâng cấp nhất, vì độ mòn của vít và thùng làm giảm trực tiếp chất lượng nóng chảy, tính nhất quán đầu ra và tính đồng nhất của lớp vỏ theo thời gian. Các nhà sản xuất máy đùn có uy tín công bố giới hạn mài mòn vít - thường cho phép giảm không quá 5% độ sâu kênh trước khi thay thế - và nhiều nhà sản xuất cáp lên kế hoạch xây dựng lại thùng/vít sau mỗi 3–5 năm tùy thuộc vào độ mài mòn của vật liệu.
Các loại cáp quang và phương pháp sản xuất khác nhau của chúng
Không phải tất cả các loại cáp quang đều được chế tạo theo cùng một cách. Môi trường sử dụng cuối tạo ra sự khác biệt đáng kể trong đó bao gồm các bước sản xuất, vật liệu nào chảy qua máy đùn dây và cáp cũng như mức độ dung sai được giữ chặt chẽ.
Cáp quang đơn chế độ và đa chế độ
Sợi đơn mode (SMF) có đường kính lõi chỉ 8–10 µm - gần bằng 1/10 chiều rộng của sợi tóc người - và lớp bọc 125 µm. Sản xuất SMF yêu cầu kiểm soát chặt chẽ hơn độ đồng tâm giữa lõi và lớp bọc (thường có độ lệch ≤0,5 µm) và độ tròn của lõi trong quá trình chế tạo và vẽ phôi. Sợi đa mode (MMF) có các loại OM1 đến OM5 với đường kính lõi là 50 hoặc 62,5 µm; cấu hình chỉ số được phân loại của sợi OM3/OM4/OM5 yêu cầu kiểm soát thành phần rất chính xác của gradient dopant GeO₂ trong quá trình lắng đọng phôi. Cấu trúc cáp xung quanh cả hai loại sợi có thể giống hệt nhau; chính chất xơ là nơi chứa đựng sự khác biệt chính.
Sản xuất cáp Ribbon
Cáp quang ruy băng mật độ cao — được sử dụng rộng rãi trong các kết nối trung tâm dữ liệu và các ứng dụng văn phòng trung tâm — liên kết 4, 8 hoặc 12 sợi màu riêng lẻ cạnh nhau trong một ma trận phẳng bằng vật liệu ma trận ruy băng có thể chữa được bằng tia cực tím. Máy tạo dải băng tạo khoảng cách và căng chính xác cho từng sợi khi chúng đi vào khuôn phẳng, nơi vật liệu ma trận được áp dụng và xử lý bằng tia cực tím. Sau đó, nhiều dải băng được xếp chồng lên nhau và đặt bên trong cấu trúc cáp lõi có rãnh hoặc ống trung tâm. Cáp ribbon 288 sợi có thể có đường kính ngoài nhỏ hơn 12 mm , so với 18–22 mm đối với thiết kế ống lỏng có sợi tương đương. Bước bọc vỏ cho cáp ruy băng sử dụng công nghệ ép đùn dây và cáp giống như cáp thông thường, nhưng cụm lõi cứng hơn đáng kể và yêu cầu giám sát độ căng cao hơn trên bệ thu hồi.
Cáp quang không nhạy uốn cong (BIF)
Sợi không nhạy cảm với uốn cong, được tiêu chuẩn hóa thành ITU-T G.657, kết hợp thiết kế lớp phủ có cấu trúc nano hoặc được hỗ trợ rãnh giúp giảm đáng kể tổn thất uốn cong vĩ mô. Cáp được chế tạo bằng BIF — đặc biệt là loại G.657.A2 và G.657.B3 — có thể chịu được uốn cong với bán kính xuống tới 5 mm với mức suy hao tăng thêm dưới 0,1 dB ở bước sóng 1.550 nm. Những loại cáp này phổ biến trong cáp thả FTTH (cáp quang đến nhà), được định tuyến qua các khúc cua ống dẫn, xung quanh khung cửa và chạy qua các đường chạy chật hẹp bên trong. Việc chế tạo phôi BIF tăng thêm độ phức tạp (các lớp bọc bổ sung có chỉ số khúc xạ khác nhau), nhưng quy trình sản xuất cáp tiếp theo - bao gồm cả vỏ bọc máy đùn - về cơ bản giống như đối với cáp SMF tiêu chuẩn.
Kiểm tra chất lượng trong suốt quá trình sản xuất
Kiểm soát chất lượng trong sản xuất cáp quang không phải là kiểm tra ở bước cuối cùng - nó được lồng ghép vào mọi giai đoạn sản xuất. Việc bỏ qua hoặc làm suy yếu bất kỳ bước kiểm tra nào trong số này sẽ tạo ra cáp có thể vượt qua các thử nghiệm ban đầu nhưng lại hỏng sớm trên hiện trường, khi đó chi phí sửa chữa thấp hơn giá mua cáp ban đầu.
Kiểm tra mức sợi
Mỗi cuộn sợi rời khỏi tháp vẽ đều được kiểm tra:
- Suy giảm: Được đo bằng OTDR (máy đo phản xạ miền thời gian quang học) ở cả bước sóng 1.310 nm và 1.550 nm. SMF tiêu chuẩn phải ≤0,35 dB/km ở bước sóng 1.310 nm và ≤0,20 dB/km ở bước sóng 1.550 nm theo ITU-T G.652.D.
- PMD (phân tán chế độ phân cực): Quan trọng đối với hệ thống truyền dẫn kết hợp tốc độ cao; được chỉ định làm giá trị thiết kế liên kết (ví dụ: .20 ps/√km đối với G.652.D).
- hình học: Đường kính trường chế độ, đường kính lớp phủ, độ đồng tâm của lớp bọc lõi và độ không tròn của lớp phủ - tất cả đều được đo bằng hệ thống kiểm tra video tự động tại tháp vẽ.
- Kiểm tra bằng chứng: Tải trọng kéo tối thiểu 100 kpsi được áp dụng dọc theo toàn bộ chiều dài cuộn để sàng lọc mọi phần yếu.
Kiểm tra cấp độ cáp
Sau khi bọc vỏ, cuộn cáp thành phẩm phải trải qua một loạt thử nghiệm toàn diện được xác định theo tiêu chuẩn IEC 60794-1 và các tiêu chuẩn dòng IEC 60794-x có liên quan hoặc các tiêu chuẩn tương đương ANSI/ICEA cho thị trường Bắc Mỹ:
- Tải trọng kéo: Cáp được kéo đến tải lắp đặt định mức và sau đó đến tải kiểm chứng; mức tăng suy giảm phải duy trì ở mức dưới 0,1 dB trong quá trình tải và trở về mức cơ bản sau khi giải phóng.
- Khả năng chống nghiền: Một tấm phẳng tác dụng lực nén định mức (ví dụ: 2.200 N/100 mm đối với cáp OSP thông thường); sự suy giảm được theo dõi trong thời gian thực thông qua nguồn sáng và đồng hồ đo điện.
- Kiểm tra uốn cong: Cáp được quấn quanh trục có đường kính xác định; đối với cáp OSP tiêu chuẩn, đường kính ngoài của cáp là 20×.
- Chu kỳ nhiệt độ: Cuộn cáp được thử nghiệm từ –40°C đến 70°C (hoặc phạm vi rộng hơn đối với các loại cáp đặc biệt); sự suy giảm được đo ở nhiệt độ cực thấp và cao.
- Sự thấm nước: Đoạn cáp dài 1 mét chịu áp lực thủy lực 1 m trong 24 giờ; nước không được thấm quá các đầu của đoạn thử.
- Độ dày áo khoác và OD: Các mặt cắt ngang từ đầu cáp được đo dưới kính hiển vi quang học đã được hiệu chỉnh để xác minh tính đồng nhất của thành áo khoác - một chỉ báo trực tiếp về kiểm soát quy trình máy đùn.
Một số khách hàng chỉ định phép đo OTDR 100% cho từng sợi trong mỗi cuộn trước khi vận chuyển — một thông lệ phổ biến trong mua sắm của nhà cung cấp dịch vụ viễn thông. Dấu vết OTDR end-to-end này cũng tạo ra một bản ghi cơ sở có thể được sử dụng nhiều năm sau đó khi chẩn đoán lỗi hiện trường.
Các yếu tố chính ảnh hưởng đến hiệu suất và tuổi thọ của cáp quang
Việc hiểu những gì xảy ra bên trong quy trình sản xuất sẽ giải thích lý do tại sao một số loại cáp nhất định hoạt động tốt hơn các loại cáp khác tại hiện trường và tại sao việc thiết lập máy đùn phù hợp — lựa chọn vật liệu, biên dạng nhiệt độ, thiết kế trục vít — không thể tách rời khỏi độ tin cậy lâu dài của cáp.
Làm tối hydro
Hydro được tạo ra bởi sự ăn mòn điện phân của áo giáp dây thép hoặc do sự phân hủy của hợp chất gel và lớp phủ polymer, có thể khuếch tán vào sợi thủy tinh và phản ứng với các khuyết tật trong mạng silica để tạo thành liên kết Si-OH (silanol) hấp thụ ánh sáng hồng ngoại – một hiện tượng gọi là làm tối hydro. Biện pháp bảo vệ sản xuất cơ bản là loại bỏ nghiêm ngặt nước khỏi tất cả các hệ thống gel và polymer (đây là lý do tại sao ống kín nước và công thức gel chất lượng được chỉ định ở hàm lượng nước dưới 10 ppm) và việc sử dụng lớp phủ cacbon hoặc kín trên chính sợi trong những môi trường đòi hỏi khắt khe nhất. Máy đùn dây và cáp có thể góp phần hoặc giảm thiểu rủi ro này: các hạt polymer được sấy khô đúng cách và nhiệt độ nóng chảy được kiểm soát tốt sẽ giảm thiểu sự xâm nhập của hơi ẩm vào cấu trúc áo khoác.
Vi uốn và Macrobending
Uốn vi mô đề cập đến các biến dạng bên cực nhỏ của sợi gây ra bởi áp suất xuyên tâm không đồng đều từ thành ống đệm, mép băng quấn hoặc bề mặt áo khoác không đều. Ngay cả những biến dạng trong phạm vi nanomet cũng làm tăng độ suy giảm đáng kể ở bước sóng 1.550 nm. Máy đùn dây và cáp tạo ra lớp vỏ có bề mặt gợn sóng (khiếm khuyết đứt gãy nóng chảy thường gặp khi nhiệt độ nóng chảy quá thấp hoặc tốc độ kéo quá cao so với đầu ra của máy đùn) có thể tạo ra các lực ngang theo mẫu trên lõi cáp và gây ra tổn thất uốn cong vi mô sẽ không xuất hiện trong thử nghiệm lành tính trong phòng thí nghiệm nhưng biểu hiện dưới sự co nhiệt tại hiện trường. Macrobending — quấn cáp quanh bán kính quá chặt — là một vấn đề khi lắp đặt, nhưng cáp có độ cứng uốn thấp hơn (tường vỏ mỏng hơn, bộ phận chịu lực kém hơn) sẽ dễ bị tổn thương hơn, khiến thiết kế vỏ bọc trở thành một điểm giao thoa khác giữa vật liệu ứng dụng máy đùn và hiệu suất quang học.
Sự phân hủy UV của vật liệu áo khoác ngoài trời
Cáp quang trên không phải chịu được tia cực tím trong nhiều thập kỷ mà không bị nứt hoặc giòn vỏ. Than đen ở mức 2–3% trọng lượng trong HDPE mang lại khả năng che chắn tia cực tím hiệu quả và là tiêu chuẩn công nghiệp cho cáp chôn trực tiếp và cáp trên không. Cáp dành cho sử dụng trong nhà có thể sử dụng các gói chất ổn định khác, nhưng công thức thường được cung cấp dưới dạng viên trộn sẵn cho nhà sản xuất cáp, nhà sản xuất sẽ đưa trực tiếp vào máy đùn dây và cáp. Các điều kiện xử lý của máy đùn phải tương thích với hệ thống ổn định - lực cắt vít hoặc nhiệt độ thùng quá cao có thể làm suy giảm chất chống oxy hóa cần thiết cho sự ổn định nhiệt lâu dài, ngay cả trong các dây cáp không bao giờ tiếp xúc với ánh sáng mặt trời.
Khởi động dây chuyền sản xuất cáp quang: Những cân nhắc thực tế
Đối với một nhà sản xuất muốn tham gia sản xuất cáp quang - hoặc mở rộng từ cáp đồng sang cáp quang - thì đầu tư thiết bị và kiến thức về quy trình cần có là đáng kể nhưng được xác định rõ ràng. Tháp vẽ và thiết bị sản xuất phôi là những rào cản gia nhập cao nhất (và thường không hợp lý trừ khi sản xuất sợi ở quy mô nhiều triệu km hàng năm). Hầu hết các nhà sản xuất cáp đều mua sợi từ các nhà sản xuất sợi có uy tín — Corning, Prysmian, Fujikura, Sumitomo, YOFC — và tập trung vốn vào thiết kế cáp và thiết bị dây chuyền bọc ngoài.
Chọn máy đùn dây và cáp để bọc sợi quang
Quyết định thiết bị quan trọng nhất đối với dây chuyền bọc cáp quang là việc lựa chọn máy đùn dây và cáp. Các thông số chính cần đánh giá bao gồm:
- Đường kính trục vít: Đối với các ứng dụng áo khoác sợi quang, đường kính vít từ 45 mm đến 90 mm là điển hình. Vít nhỏ hơn (45–60 mm) mang lại tính nhất quán đầu ra và phản ứng vật liệu tốt hơn ở tốc độ thông lượng thấp hơn cần thiết cho cáp có đường kính nhỏ; vít lớn hơn phù hợp với vỏ bọc công suất cao của cáp OSP số lượng lớn.
- Tỷ lệ L/D: Nên sử dụng tối thiểu 24:1 cho vật liệu vỏ bọc sợi quang. Các hợp chất LSZH đặc biệt được hưởng lợi từ tỷ lệ L/D 28:1 hoặc 30:1 cho phép vùng nấu chảy và trộn dài hơn.
- Hệ thống truyền động: Bộ truyền động AC servo hoặc điều khiển bằng vectơ cung cấp độ ổn định tốc độ (± 0,1%) cần thiết để duy trì tính nhất quán của thành áo khoác ở tốc độ đường truyền thay đổi. Ổ đĩa DC đang dần bị loại bỏ khỏi các cài đặt mới.
- Vùng kiểm soát nhiệt độ: Tối thiểu 5 vùng thùng được kiểm soát độc lập cộng với vùng đầu chữ thập. Bộ điều khiển PID có độ ổn định tốt hơn ±1°C là tiêu chuẩn trên các hệ thống máy đùn cáp hiện đại.
- trongstrumentation: Bộ chuyển đổi áp suất nóng chảy ở đầu khuôn, đầu dò nhiệt độ nóng chảy ở đầu vít và máy đo đường kính quang học hoặc tia X ở phía dưới - tất cả đều được đưa vào PLC điều khiển dây chuyền với khả năng ghi dữ liệu để truy xuất nguồn gốc sản xuất.
- Xử lý vật liệu: Một thiết bị định lượng và pha trộn theo trọng lượng hoặc thể tích để bổ sung masterbatch ở phía trước phễu máy đùn, với máy sấy hút ẩm dành cho các vật liệu nhạy cảm với độ ẩm như nylon và TPU.
Một dây chuyền bọc cáp quang được xác định rõ ràng được xây dựng dựa trên máy đùn dây và cáp phù hợp có thể hoàn vốn chi phí trong vòng 18–36 tháng tại các thị trường có nhu cầu triển khai sợi mạnh, với điều kiện là các công thức quy trình, đào tạo người vận hành và hệ thống chất lượng được thiết lập trước khi tăng cường sản xuất.
Sự khác biệt giữa các yêu cầu về máy đùn cáp quang và cáp đồng
Các nhà sản xuất đang vận hành dây chuyền máy đùn dây và cáp đồng thường hỏi liệu thiết bị tương tự có thể được sử dụng để bọc cáp quang hay không. Câu trả lời là: đôi khi, có sửa đổi. Cáp quang yêu cầu kiểm soát lực căng chính xác hơn nhiều khi hoàn trả (để tránh gây căng thẳng cho các sợi bên trong) và việc căn chỉnh khuôn chữ thập là quan trọng hơn vì không có thử nghiệm điện nào (như tính liên tục hoặc điện dung) phát hiện ra độ lệch của khuôn - biến thể thành vỏ bọc chỉ xuất hiện trong các thử nghiệm cơ học hoặc lỗi sau khi lắp đặt. Ngoài ra, nếu máy đùn hiện tại đã được sử dụng để xử lý PVC thì nó phải được làm sạch hoàn toàn trước khi chạy các hợp chất LSZH hoặc PE để tránh ô nhiễm. Các dây chuyền máy đùn chuyên dụng để bọc sợi quang — không dùng chung với dây chuyền sản xuất cáp đồng — được ưu tiên sử dụng trong các hoạt động chú trọng đến chất lượng.
Tiêu chuẩn cáp quang và yêu cầu tuân thủ
Cáp quang bán vào thị trường viễn thông, trung tâm dữ liệu, công nghiệp và quân sự phải tuân thủ một mạng lưới phức tạp theo tiêu chuẩn quốc tế và khu vực. Việc tuân thủ không phải là tùy chọn — các nhà khai thác mạng và cơ quan mua sắm lớn yêu cầu báo cáo thử nghiệm phê duyệt loại của bên thứ ba trước khi đặt hàng và một số tiêu chuẩn (như hiệu suất ngọn lửa LSZH trong các tòa nhà công cộng của EU) được bắt buộc về mặt pháp lý.
| Tiêu chuẩn | Phạm vi | Vùng |
|---|---|---|
| ITU-T G.652 | Tiêu chuẩn SMF characteristics | Toàn cầu |
| ITU-T G.657 | SMF không nhạy cảm với FTTH | Toàn cầu |
| IEC 60794-1 | Phương pháp kiểm tra cáp quang | Toàn cầu / EU |
| IEC 60794-3 | Cáp quang ngoài trời | Toàn cầu / EU |
| ANSI/ICEA S-87-640 | Cáp quang bên ngoài nhà máy | Bắc Mỹ |
| TIA-568.3-D | Tiêu chuẩn thành phần cáp quang | Bắc Mỹ |
| EN 50399 / IEC 60332 | Sự lan truyền ngọn lửa và khói cho cáp | EU (CPR) |
| SỮA-PRF-85045 | Cáp quang dùng trong quân sự | Hoa Kỳ (Quốc phòng) |
Quy định về Sản phẩm Xây dựng (CPR) của EU đáng được đề cập đặc biệt vì nó trực tiếp chi phối việc lựa chọn vật liệu vỏ và do đó yêu cầu về quy trình máy đùn đối với cáp được lắp đặt trong các tòa nhà Châu Âu. Theo CPR, cáp phải được phân loại từ Eca (hiệu suất tối thiểu) đến B2ca, B1ca và Aca (hiệu suất cao nhất). Để đạt được phân loại B1ca hoặc Aca đòi hỏi các hợp chất LSZH có tốc độ tỏa nhiệt và tạo khói cực thấp - những hợp chất đặt ra các yêu cầu khắt khe đối với máy đùn dây và cáp về độ đồng đều nhiệt độ nóng chảy, kiểm soát thời gian lưu trú và độ ổn định áp suất khuôn.
 Có liên quan Các sản phẩm