E-mail: info@gem-cablesolution.com
 Address: Số 8 đường Yuefeng, Khu công nghệ cao, Đông Đài, Giang Tô, Trung Quốc | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


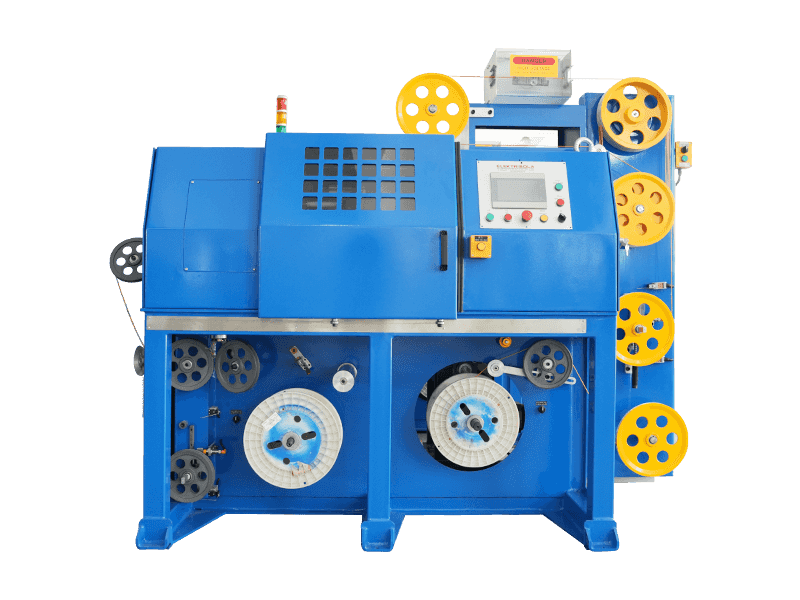
Nếu bạn đang tìm nguồn cung ứng hoặc chỉ định một máy đùn dây quy mô lớn , câu trả lời ngắn gọn là: công suất đầu ra, độ chính xác của đầu khuôn, hình dạng trục vít và chiều dài đường làm mát là bốn biến số phân biệt giữa một chiếc máy có khả năng tự thanh toán trong vòng 18 tháng với một chiếc máy không được sử dụng đúng mức. Máy đùn dây và cáp được chế tạo để sản xuất số lượng lớn phải duy trì dung sai độ dày thành chặt chẽ—thường là ± 0,05 mm hoặc cao hơn—trong quá trình chạy nhiều ca trong khi vẫn giữ tỷ lệ phế liệu dưới 1%. Mọi thứ khác—nhãn hiệu, màu sắc, lớp hoàn thiện của tủ—chỉ là thứ yếu. Các phần bên dưới chia nhỏ mọi khía cạnh của việc lựa chọn, vận hành và tối ưu hóa để nhóm mua hàng của bạn có chiều sâu kỹ thuật để đặt câu hỏi phù hợp.
Máy đùn dây quy mô lớn là gì?
Máy ép đùn dây quy mô lớn là một dây chuyền xử lý liên tục ép hợp chất nhựa nhiệt dẻo hoặc nhiệt rắn nóng chảy qua khuôn đầu chữ thập, phủ lên dây dẫn chuyển động—đồng, nhôm hoặc sợi quang—một lớp cách điện hoặc lớp bọc. Không giống như các thiết bị để bàn nhỏ được sử dụng trong phòng thí nghiệm, hệ thống máy đùn dây và cáp cấp công nghiệp được thiết kế để chạy ở tốc độ dây chuyền từ 100 m/phút đến 2.500 m/phút để cách điện tráng men mỏng, đồng thời duy trì các đặc tính điện môi cấp điện nhất quán trên khắp km đầu ra.
Bản thân máy là một dây chuyền sản xuất được tích hợp chặt chẽ chứ không phải là một thiết bị đơn lẻ. Nó bao gồm một bệ thanh toán, một trạm làm nóng hoặc ủ sơ bộ, cụm trục vít và thùng máy đùn, một khuôn chữ thập, một thiết bị kiểm tra tia lửa điện hoặc màn hình điện dung, một máng làm mát, một con sâu bướm hoặc trục vít, và một trạm cuộn hoặc quay cuộn. Mỗi hệ thống con phải được kết hợp với các hệ thống khác về công suất thông lượng, nếu không nút cổ chai sẽ trở thành mức trần cho toàn bộ dây chuyền.
Danh mục máy lõi và phạm vi đầu ra
Không phải mọi máy đùn dây và cáp hoạt động ở cùng một quy mô. Hiểu được phân khúc giúp người mua khớp loại máy với khối lượng sản xuất trước khi nói chuyện với nhà cung cấp.
| Lớp máy | Đường kính trục vít (mm) | Sản lượng điển hình (kg/giờ) | Ứng dụng mục tiêu | Xấp xỉ. Tốc độ đường truyền (m/phút) |
|---|---|---|---|---|
| Vi mô / Chính xác | 20–45 | 5–60 | Dây y tế, dây điện từ, cáp dữ liệu | 200–2.500 |
| Công nghiệp vừa | 45–90 | 60–300 | Dây xây dựng, dây điện ô tô, cáp điều khiển | 50–400 |
| Quy mô lớn / Nặng | 90–150 | 300–1.200 | Cáp điện, cáp ngầm, vỏ bọc HV/EHV | 5–80 |
| Tandem / Ba lớp | Nhiều thùng | 400–2.000 | Cáp MV/HV cách điện XLPE, vỏ bọc đồng đùn | 3–30 |
Đường phân chia giữa "công nghiệp trung bình" và "quy mô lớn" thường được chấp nhận trong ngành ở đường kính trục vít khoảng 90 mm đối với máy trục vít đơn, vì trên ngưỡng đó, gói truyền động động cơ, xếp hạng mô-men xoắn hộp số và công suất làm nóng thùng đều chuyển sang một cấp kỹ thuật khác. Nhiều nhà sản xuất Trung Quốc, OEM châu Âu như Rosendahl Nextrom và các nhà xây dựng Mỹ như Davis-Standard xác định danh mục máy đùn dây và cáp quy mô lớn của họ bắt đầu từ đường kính này.
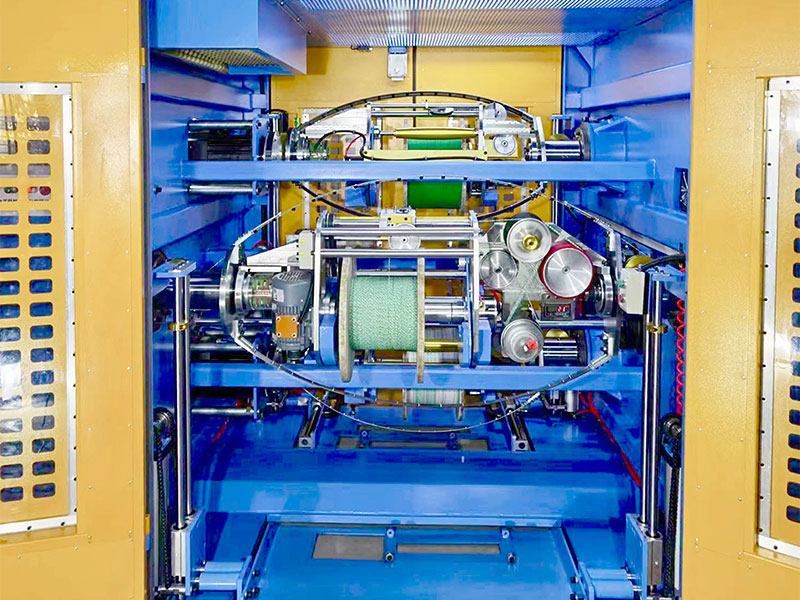
Thiết kế trục vít: Động cơ có công suất và chất lượng nóng chảy
Vít đùn là trái tim của bất kỳ máy ép đùn dây quy mô lớn nào. Hình học của nó—tỷ lệ nén, tỷ lệ L/D và biên dạng bay—xác định tính đồng nhất của nhiệt độ nóng chảy, độ ổn định đầu ra và nguy cơ suy thoái hợp chất. Việc lấy sai các thông số này là nguyên nhân phổ biến nhất gây ra các khoảng trống cách nhiệt, khuyết tật bề mặt và lớp phủ lệch tâm.
Tỷ lệ L/D
Tỷ lệ chiều dài trên đường kính (L/D) xác định lượng thời gian polyme dành trong thùng để được hóa dẻo và đồng nhất hóa trước khi đến khuôn. Đối với các hợp chất dây và cáp, phạm vi tiêu chuẩn công nghiệp là 20:1 đến 30:1 . Các đường dây cách điện PVC thường chạy ở tỷ lệ 20:1 đến 24:1 vì PVC nhạy cảm với nhiệt—thời gian lưu trú lâu hơn có nguy cơ xuống cấp. Các đường XLPE và HDPE có thể sử dụng tỷ lệ 24:1 đến 30:1 để đảm bảo phân tán hoàn toàn bộ khởi tạo liên kết ngang. Một số hợp chất chống cháy không chứa halogen (HFFR) đặc biệt hiện yêu cầu L/D lên tới 35:1 do tải trọng chất độn cao (ATH hoặc MDH ở mức 60–65% trọng lượng), đòi hỏi nhiều lực cắt hơn để đạt được độ nóng chảy đồng đều.
Tỷ lệ nén
Tỷ lệ nén là tỷ lệ giữa độ sâu kênh vùng cấp dữ liệu và độ sâu kênh vùng đo sáng. Máy đùn dây và cáp xử lý polyetylen không độn thường sử dụng tỷ lệ nén từ 3,0:1 đến 3,5:1. Các hợp chất chứa đầy có tải trọng ATH trên 55% yêu cầu tỷ lệ nén thấp hơn—thường là 2,2:1 đến 2,8:1—để tránh quá tải trục vít và gia nhiệt cắt quá mức có thể kích hoạt sớm các tác nhân liên kết ngang hoặc làm suy giảm chất chống cháy.
Phần rào chắn và trộn
Vít công suất cao hiện đại dành cho máy ép đùn dây quy mô lớn thường kết hợp các chuyến bay rào chắn trong vùng chuyển tiếp để tách bể tan chảy khỏi chất rắn không tan chảy, cải thiện tính đồng nhất tan chảy mà không làm tăng nhiệt độ nóng chảy. Phần trộn phân phối xuôi dòng—chẳng hạn như máy trộn Maddock hoặc Egan—tiếp tục đồng nhất hóa các gói chất tạo màu và chất ổn định. Sự kết hợp giữa vít chặn với máy trộn Maddock đã được chứng minh trong các nghiên cứu điển hình được công bố bởi các nhà sản xuất vít như Xaloy và Reiloy để giảm sự biến đổi nhiệt độ nóng chảy từ ±8°C xuống ±2°C, trực tiếp chuyển thành các giá trị điện dung và điện trở cách điện chặt chẽ hơn trên cáp thành phẩm.
Tiêu chuẩn ngành: Vít 120 mm với tỷ lệ L/D 28:1 và hợp chất XLPE xử lý hình học rào chắn ở tốc độ 150 vòng/phút thường mang lại hiệu quả 800–950 kg/giờ đầu ra có sự thay đổi nhiệt độ nóng chảy dưới ± 3°C trên đầu khuôn.
Công nghệ Crosshead Die và Kiểm soát đồng tâm
Khuôn chữ thập là nơi hợp chất nóng chảy gặp dây dẫn chuyển động và được định hình thành lớp phủ hình trụ chính xác. Trên máy ép đùn dây quy mô lớn, thiết kế khuôn sẽ trực tiếp kiểm soát độ lệch tâm—chỉ số chất lượng chính cho dây cách điện. Độ đồng tâm kém gây lãng phí vật liệu, gây ra sự cố điện môi và khiến khách hàng quay trở lại.
Loại áp suất và loại ống
Loại áp suất (còn gọi là khuôn "làm đầy") tạo ra áp suất nóng chảy phía sau đầu để hợp chất bám chặt vào dây dẫn dưới áp suất dương. Nó được sử dụng để xây dựng dây điện, dây nối và hầu hết các ứng dụng PVC. Khuôn dạng ống tạo ra một ống polymer được kéo xuống dây dẫn dưới lực căng—ưu tiên cho các ứng dụng PTFE, ETFE và một số XLPE trong đó độ bền liên kết được giảm thiểu có chủ ý để cho phép tước bỏ.
Chất liệu thân khuôn và tính đồng nhất về nhiệt độ
Thân chữ thập quy mô lớn thường được gia công từ thép công cụ (H13 hoặc P20) với lớp phủ crom hoặc titan nitrit (TiN) trên bề mặt dòng chảy để chống mài mòn từ các hợp chất được lấp đầy. Nhiệt độ đồng đều trên thân khuôn là rất cần thiết: chênh lệch 5°C giữa mặt trên và mặt dưới của thân khuôn 150 mm có thể tạo ra độ lệch tâm 0,08 mm trên dây xây dựng 6 mm², nằm ngoài hầu hết các tiêu chuẩn quốc tế. Các nhà sản xuất hàng đầu hiện nay đã tích hợp nhiều bộ gia nhiệt điện trở và cặp nhiệt điện độc lập vào thân khuôn, với điều khiển PID vòng kín trên mỗi vùng.
Hệ thống định tâm tự động
Các dây chuyền ép đùn dây, cáp sản xuất cao ngày càng tích hợp điều khiển đồng tâm tự động. Máy theo dõi độ dày thành siêu âm hoặc tia X được đặt ngay sau khuôn sẽ gửi dữ liệu độ dày theo thời gian thực đến hệ thống điều chỉnh khuôn được điều khiển bằng servo để di chuyển vị trí đầu với độ phân giải 0,001 mm. Hệ thống định tâm tự động từ các nhà cung cấp như Sikora AG và Zumbach Electronic có thể giảm độ lệch tâm từ mức cơ bản điều chỉnh thủ công từ 8–12% xuống còn 2–4%, với lưu lượng 50.000 km/năm chuyển thành mức tiết kiệm gộp có thể đo lường được.
Đầu đồng đùn nhiều lớp
Đối với cáp trung thế và cao áp yêu cầu màn chắn bán dẫn bên trong, cách điện XLPE và màn chắn bên ngoài bán dẫn trong một lần đi qua, thì sử dụng đầu chữ thập đồng đùn ba lớp. Những đầu này có ba kênh dòng chảy tan chảy riêng biệt hội tụ trong một thân khuôn duy nhất, lắng đọng đồng thời cả ba lớp. Phương pháp này—đôi khi được gọi là "xử lý khô" hoặc "CCV" (lưu hóa liên tục bằng dây xích) khi kết hợp với ống xử lý ở nhiệt độ cao—loại bỏ nguy cơ nhiễm bẩn giữa các lớp và duy trì mức độ sạch theo yêu cầu của IEC 60840 đối với cáp có điện áp định mức trên 30 kV.
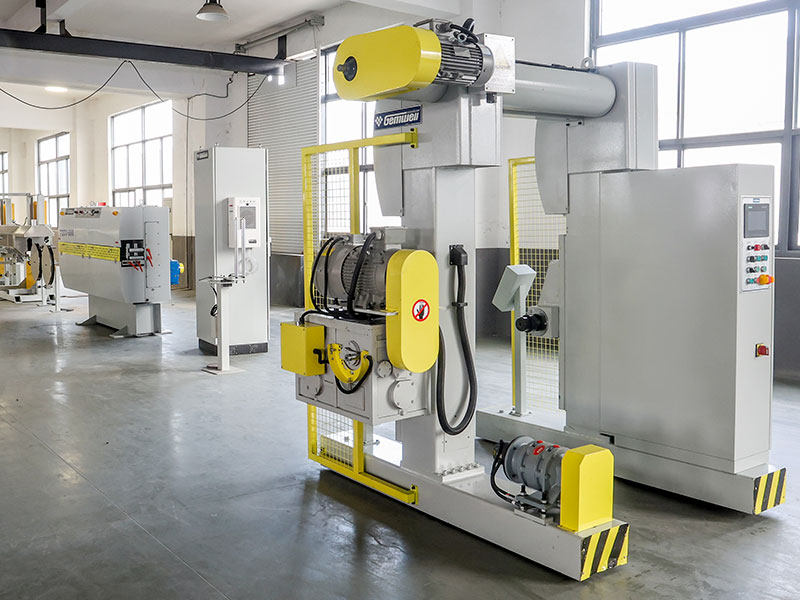
Thiết kế dây chuyền làm mát: Tại sao chiều dài quyết định tốc độ
Sau khi chết, dây cách điện nóng phải được làm nguội từ nhiệt độ nóng chảy (thường là 180–230°C đối với hợp chất PE, 170–200°C đối với PVC) xuống dưới 60°C trước khi nó tiếp xúc với capstan hoặc sâu bướm, để tránh biến dạng dưới lực căng kéo. Do đó, chiều dài máng làm mát là yếu tố chính quyết định tốc độ dây chuyền tối đa có thể đạt được trên bất kỳ máy ép đùn dây quy mô lớn nào.
Quy tắc kích thước máng nước
Một quy tắc kỹ thuật đơn giản được sử dụng trong ngành dây điện: chiều dài máng làm mát (tính bằng mét) chia cho tốc độ đường truyền (m/phút) phải đủ để giảm nhiệt độ bề mặt cách điện xuống dưới 60°C. Đối với dây xây dựng PVC 2,5 mm2 với tốc độ 200 m/phút, thường cần có máng dài 30 mét với nước đầu vào có nhiệt độ 18–22°C. Đối với cáp nguồn XLPE 50 mm² ở tốc độ 40 m/phút, máng 60 mét với các vùng nhiệt độ nước theo giai đoạn là phổ biến. Dây chuyền hiện đại dành cho sản xuất quy mô lớn lắp đặt các máng có chiều dài từ 6–10 mét mỗi máng, cho phép làm mát theo giai đoạn và khả năng thay đổi số lượng các phần hoạt động theo sản phẩm.
Làm mát phun so với ngâm
Bể ngâm là tiêu chuẩn cho cáp trên 4 mm2. Các đường dây có độ chính xác cao dành cho lớp cách điện mỏng (AWG 28 và tốt hơn) thường sử dụng vùng đầu tiên của máy thử tia lửa làm mát bằng không khí, sau đó là hộp phun nước, vì ngâm hoàn toàn ở tốc độ trên 1.000 m/phút sẽ tạo ra nhiễu loạn có thể khiến dây dao động và chạm vào thành máng. Hộp phun có vòi phun dòng chảy tầng kiểm soát vấn đề này trong khi vẫn đạt được hiệu quả loại bỏ nhiệt thích hợp.
Hệ thống nước lạnh
Dây chuyền máy đùn dây và cáp quy mô lớn dành cho dây điện ô tô chạy với tốc độ 600–800 m/phút thường kết nối với hệ thống nước lạnh trung tâm cung cấp nước 8–12°C. Nhiệt độ nước đầu vào ảnh hưởng trực tiếp đến chiều dài máng tối thiểu. Chuyển từ nước máy 22°C sang nước lạnh 10°C có thể giảm chiều dài máng cần thiết xuống 25–35% cho cùng một sản phẩm và tốc độ, tiết kiệm đáng kể diện tích sàn cho các nhà máy có khối lượng lớn.
Tuần hoàn và chất lượng nước
Nước làm mát trên dây chuyền ép đùn dây tích tụ cặn hợp chất, chất giải phóng và sự phát triển của vi sinh vật. Dây chuyền quy mô lớn hiện đại kết hợp tuần hoàn khép kín với máy làm lạnh trung tâm, lọc đến 50 micron và khử trùng bằng tia cực tím. Độ dẫn nước phải được kiểm soát dưới 50 µS/cm đối với đường cáp cao thế để chống ăn mòn điện hóa trên dây đồng đi qua máng. Các nhà máy bỏ qua việc quản lý chất lượng nước thường thấy quá trình oxy hóa bề mặt dây dẫn tạo ra các vấn đề về độ bám dính ở bề mặt cách điện-dây dẫn.
Hệ thống truyền động, mô-men xoắn và hiệu quả năng lượng
Hệ thống truyền động trên máy ép đùn dây quy mô lớn—động cơ, hộp số và bộ truyền động biến tần (VFD)—phải cung cấp mô-men xoắn ổn định trên toàn bộ phạm vi tốc độ để ngăn chặn đột biến và săn lại, biểu hiện dưới dạng thay đổi đường kính trong dây thành phẩm. Trong thập kỷ qua, bộ truyền động vectơ AC và hệ thống truyền động trực tiếp nam châm vĩnh cửu (PM) đã thay thế đáng kể các bộ truyền động thyristor DC cũ trên hệ thống lắp đặt mới.
Hộp số xoắn ốc AC Vector Drive
Cấu hình được sử dụng rộng rãi nhất trên các dây chuyền máy đùn dây và cáp từ trung bình đến lớn. Động cơ AC (thường là loại hiệu suất IE3 hoặc IE4) được ghép nối với hộp số xoắn ốc hoặc côn xoắn ốc cứng. Độ chính xác điều chỉnh tốc độ thường là ±0,05% với bộ truyền động vectơ tốt, đủ cho hầu hết các ứng dụng dây và cáp điện tòa nhà. Kích thước động cơ dao động từ 75 kW đối với máy đùn 90 mm đến 630 kW trở lên đối với máy 150 mm xử lý các hợp chất được làm đầy.
Ổ đĩa trực tiếp PM
Động cơ nam châm vĩnh cửu có bộ giảm tốc một cấp hoặc hoàn toàn không có hộp số đang ngày càng phổ biến trên các máy đùn dây có độ chính xác tốc độ cao. Nếu không có hộp số, tổn thất cơ học giảm xuống gần bằng 0 và hệ thống đạt được khả năng điều chỉnh tốc độ tốt hơn ±0,01%. Bộ truyền động PM cũng giảm mức tiếng ồn từ 82–86 dB(A) thông thường của máy giảm tốc xuống dưới 75 dB(A), một sự cải thiện có ý nghĩa trong môi trường vận hành hoạt động 24/7.
Tiêu thụ năng lượng cụ thể
Số liệu mua hàng quan trọng là mức tiêu thụ năng lượng cụ thể (SEC) tính bằng kWh trên mỗi kg sản lượng. Máy đùn dây và cáp 120 mm được cấu hình tốt xử lý XLPE ở công suất cao sẽ đạt được 0,12–0,20 kWh/kg riêng cho phần đùn. Các máy cũ hơn có bộ truyền động DC và cách nhiệt thùng kém có thể chạy 0,35–0,50 kWh/kg. Với sản lượng hàng năm là 5.000 tấn, chênh lệch giữa 0,15 và 0,40 kWh/kg lên tới 1.250 MWh/năm—với mức giá điện công nghiệp là 0,08–0,12 Hoa KỳD/kWh, đây là chênh lệch chi phí năng lượng hàng năm từ 100.000–150.000 USD.
Cách nhiệt thùng và sưởi ấm khu vực
Việc làm nóng thùng chiếm 20–40% tổng năng lượng tiêu thụ của máy đùn trong quá trình sản xuất. Máy sưởi dải gốm có hiệu suất 94–96%, kết hợp với ống bọc cách nhiệt bằng bông khoáng được trang bị trên các dải, giảm thất thoát nhiệt bức xạ và giảm năng lượng làm nóng vùng xuống 15–30% so với máy sưởi dải nhôm đúc không cách nhiệt. Một số nhà chế tạo máy quy mô lớn hiện cung cấp hệ thống gia nhiệt thùng cách nhiệt theo tiêu chuẩn trên các máy có đường kính trên 90 mm.
Quản lý vùng thùng và nhiệt độ
Kiểm soát nhiệt độ thùng chính xác là không thể thương lượng trong máy đùn dây và cáp cấp sản xuất. Hầu hết các máy quy mô lớn đều chia thùng thành bốn đến sáu vùng làm nóng và làm mát độc lập, mỗi vùng có bộ sưởi dải điện trở, quạt làm mát (hoặc áo nước) và bộ điều khiển nhiệt độ PID riêng. Khả năng thiết lập và giữ độc lập từng vùng trong khoảng ±1°C so với điểm đặt là yêu cầu cơ bản.
- Vùng 1 (Thức ăn): Thường đặt nhiệt độ thấp hơn nhiệt độ nóng chảy từ 20–40°C để tránh hiện tượng bắc cầu và đảm bảo vận chuyển lớp rắn
- Vùng 2–3 (Chuyển tiếp): Tăng dần về nhiệt độ nóng chảy, cho phép kiểm soát quá trình dẻo hóa mà không làm nóng chảy quá nóng
- Vùng 4–5 (Đo sáng): Đặt ở nhiệt độ khuôn bằng hoặc thấp hơn một chút để có áp suất nóng chảy và tốc độ đầu ra ổn định
- Vùng tiếp hợp và vùng khuôn: Thường được điều khiển độc lập; Tính đồng nhất của vùng khuôn trên toàn bộ cơ thể trong phạm vi ±2°C là rất quan trọng đối với độ đồng tâm
- Môi trường làm mát: Làm mát bằng khí nén hoặc áo nước để tránh quá nhiệt ở tốc độ trục vít cao
Nhiệt độ vượt quá trong quá trình khởi động là nguyên nhân thường xuyên gây ra sự xuống cấp hợp chất và ô nhiễm khuôn. Bộ điều khiển máy ép đùn dây quy mô lớn hiện đại sử dụng thuật toán PID tự động điều chỉnh và điều khiển dự đoán mô hình (MPC) để khởi động thùng nhanh hơn với độ vọt lố tối thiểu—đưa máy 120 mm đến nhiệt độ sản xuất trong 45–60 phút với độ vọt lố dưới 3°C so với mức vượt quá 20–30°C phổ biến trên các máy điều khiển bằng thyristor cũ.
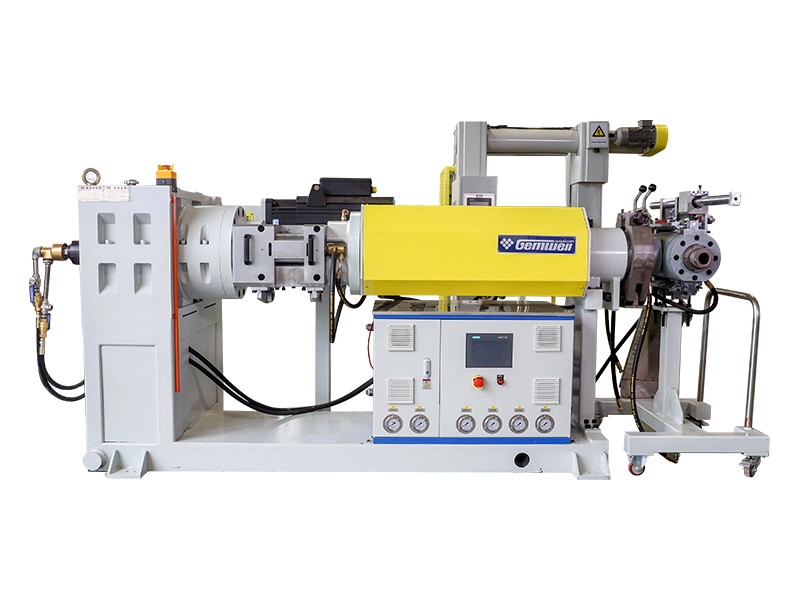
Hệ thống giám sát chất lượng nội tuyến
Các dây chuyền ép đùn dây và cáp khối lượng lớn hiện đại tích hợp nhiều hệ thống giám sát và đo lường nội tuyến tạo ra dữ liệu được sử dụng cho cả việc kiểm soát quy trình ngay lập tức và quản lý chất lượng thống kê dài hạn. Đây là một trong những lĩnh vực phát triển nhanh nhất của ngành công nghiệp ép đùn dây, được thúc đẩy bởi các yêu cầu kết nối Công nghiệp 4.0 từ các OEM ô tô cấp 1 và các nhà khai thác lưới.
Micromet laser quét ở tần số 2.000 Hz đo đường kính ngoài và phát hiện mặt cắt ngang hình bầu dục. Các thiết bị từ Zumbach, Sikora và Beta LaserMike duy trì độ phân giải ±0,001 mm. Dữ liệu cung cấp cho vòng điều khiển tốc độ vận chuyển để hiệu chỉnh đường kính theo thời gian thực.
Máy đo siêu âm (đối với cáp mờ) hoặc hệ thống Tia X (đối với tất cả các loại cáp) cung cấp phép đo độ dày thành 360°. Dòng CENTERVIEW 8000 của Sikora cung cấp dữ liệu độ lệch tâm theo thời gian thực với độ không đảm bảo đo ±0,01 mm đối với cáp có đường kính ngoài lên đến 60 mm.
Máy theo dõi điện dung liên tục phát hiện các khoảng trống và tạp chất cách điện mà máy đo laser không thể nhìn thấy. Máy thử tia lửa điện áp cao sử dụng điện áp 0,5–25 kV (tùy thuộc vào độ dày lớp cách điện) để phát hiện lỗ kim. Các hệ thống hiện đại đạt được khả năng phát hiện 100% các lỗ kim có đường kính trên 50 µm với tốc độ lên tới 1.000 m/phút.
Bộ chuyển đổi áp suất nóng chảy tại bộ chuyển đổi và đầu vào khuôn đo độ ổn định của quá trình. Tốc độ đầu ra tỷ lệ thuận với áp suất khuôn ở nhiệt độ không đổi; áp suất chênh lệch hơn 5% trong 30 phút báo hiệu một vấn đề trong quy trình cần được điều tra. Cặp nhiệt điện nóng chảy cung cấp nhiệt độ nóng chảy thực tế hơn là nhiệt độ bề mặt thùng.
Vật liệu được xử lý trên máy ép đùn dây quy mô lớn
Máy ép đùn dây quy mô lớn phải được cấu hình đặc biệt cho dòng hỗn hợp mà nó sẽ chạy. Các polyme khác nhau có đặc tính lưu biến, độ ổn định nhiệt và mài mòn hoàn toàn khác nhau ảnh hưởng đến thiết kế trục vít, luyện kim thùng, vật liệu khuôn và yêu cầu làm mát.
| hợp chất | Nhiệt độ xử lý (° C) | Tính năng vít chính | Luyện kim thùng | Ứng dụng chính |
|---|---|---|---|---|
| PVC (linh hoạt) | 160–185 | Độ cắt thấp, độ nén thấp (2,5:1) | Mạ Chrome hoặc thấm nitơ | Dây xây dựng, dây ô tô |
| XLPE (PE có thể liên kết chéo) | 120–135 (lối ra chết) | Vít rào chắn, lực cắt thấp | Bi kim loại (loại Xaloy 306) | Cách điện cáp điện MV/HV |
| HDPE | 180–230 | Độ nén cao (3,5:1), rào cản | Nitơ tiêu chuẩn | Cáp viễn thông, vỏ bọc hạ thế |
| HFFR (Đã lấp đầy ATH/MDH) | 190–220 | Độ nén thấp (2,2:1), L/D cao | Các chuyến bay lưỡng kim, cứng | Đường sắt, đường biển, cáp đường hầm |
| TPE / TPU | 170–210 | Mục đích chung, phần trộn | Nitơ tiêu chuẩn | Cáp mềm ô tô, robot |
| Fluoropolyme (FEP, ETFE) | 300–380 | L/D ngắn (16:1), chống ăn mòn | lót Inconel hoặc Hastelloy | Hàng không vũ trụ, dây thiết bị |
Cách đánh giá và lựa chọn máy đùn dây quy mô lớn
Việc lựa chọn máy đùn dây và cáp sản xuất đòi hỏi nhiều hơn là việc so sánh tốc độ đầu ra được báo giá. Quy trình đánh giá có cấu trúc sau đây giúp các kỹ sư thu mua tránh được những lỗi mua phổ biến nhất.
Xác định ma trận sản phẩm trước tiên
Liệt kê mọi thước đo dây, vật liệu cách điện và tốc độ đường dây bạn sẽ cần trong ba năm đầu tiên. Phạm vi sản phẩm rộng nhất—không phải sản phẩm phổ biến nhất—xác định thông số kỹ thuật của máy. Một đường dây được tối ưu hóa cho dây xây dựng PVC 2,5 mm2 ở tốc độ 300 m/phút có thể không chạy được cáp nguồn XLPE 95 mm2 và một đường dây được chế tạo cho cáp HV không thể chạy dây nối mỏng một cách tiết kiệm. Nhiều người mua định giá thấp bằng cách chỉ báo giá sản phẩm có số lượng lớn nhất của họ.
Yêu cầu dữ liệu hiệu suất trục vít được ghi lại
Yêu cầu nhà cung cấp cung cấp các đường cong đặc tính của trục vít: công suất (kg/giờ) so với tốc độ trục vít (RPM) ở nhiệt độ xử lý và hợp chất cụ thể của bạn. Các nhà sản xuất máy đùn dây và cáp có uy tín sẽ có dữ liệu này từ quá trình nghiệm thu tại nhà máy hoặc hồ sơ thử nghiệm được công bố. Tốc độ đầu ra được công bố mà không có bối cảnh về tốc độ trục vít và nhiệt độ là vô nghĩa.
Kiểm tra xếp hạng mô-men xoắn hộp số
Hộp số thường là bộ phận hạn chế trên các máy có quy mô lớn. Yêu cầu mô-men xoắn định mức tính bằng Nm và hệ số an toàn tương ứng với công suất mô-men xoắn cực đại của động cơ. Hộp số được định mức cho mô-men xoắn cực đại của động cơ 1,0× không có giới hạn an toàn sẽ sớm bị hỏng khi xử lý các hợp chất chứa đầy có độ nhớt cao. Thông lệ trong ngành là hệ số an toàn từ 1,5 × trở lên đối với xếp hạng mô-men xoắn của hộp số so với đỉnh của động cơ.
Kiểm tra kiến trúc hệ thống điều khiển
Xác định xem hệ thống PLC và HMI của dây chuyền được xây dựng trên kiến trúc mở (Siemens S7, Allen-Bradley ControlLogix, Beckhoff TwinCAT) hay nền tảng độc quyền. Hệ thống điều khiển độc quyền tạo ra sự phụ thuộc lâu dài vào nhà sản xuất thiết bị gốc về việc cập nhật phần mềm, phụ tùng thay thế và sửa đổi. Kiến trúc mở cho phép nhóm kỹ thuật của bạn sửa đổi công thức nấu ăn và thêm cảm biến một cách độc lập.
Tiến hành Kiểm tra nghiệm thu tại nhà máy (FAT)
Yêu cầu kiểm tra nghiệm thu tại nhà máy đối với hợp chất và dây dẫn của bạn. Chạy máy ít nhất bốn giờ ở tốc độ định mức và đo sự thay đổi đường kính (CV%), độ lệch tâm và độ ổn định áp suất nóng chảy. Yêu cầu tất cả dữ liệu FAT được đưa vào tài liệu giao hàng. Các nhà cung cấp chống lại các điều khoản FAT đối với các đơn đặt hàng máy ép đùn dây quy mô lớn là một tín hiệu rủi ro đáng kể.
Tích hợp Tự động hóa và Công nghiệp 4.0
Ngành công nghiệp dây và cáp đang chịu áp lực liên tục trong việc giảm sự phụ thuộc của người vận hành và tăng khả năng truy xuất nguồn gốc dữ liệu. Các máy ép đùn dây quy mô lớn hiện đại ngày càng được cung cấp dưới dạng dây chuyền hoàn toàn tự động có khả năng quản lý công thức, chẩn đoán từ xa và báo cáo sản xuất mà không cần can thiệp thủ công giữa các lần thay đổi.
Quản lý công thức và thời gian chuyển đổi
Máy đùn dây và cáp quy mô lớn được cấu hình tốt với tính năng quản lý công thức kỹ thuật số có thể thực hiện chuyển đổi sản phẩm—chuyển từ thước dây và hợp chất này sang thước dây và hợp chất khác—trong vòng chưa đầy 20 phút khi tất cả các thông số (tốc độ trục vít, nhiệt độ thùng, tốc độ kéo ra, độ căng khi lấy) được lưu trữ và tải dưới dạng một tệp công thức duy nhất. Nếu không quản lý công thức, các quá trình chuyển đổi yêu cầu điều chỉnh thủ công 30–50 thông số có thể mất 90–120 phút, tương đương với việc mất 12–20% công suất trên dây chuyền ba ca bận rộn chạy 15 lần chuyển đổi sản phẩm mỗi tuần.
Kết nối OPC-UA và tích hợp MES
Giao thức Kiến trúc Hợp nhất OPC (OPC-UA) là tiêu chuẩn hiện tại để kết nối dữ liệu dây chuyền ép đùn với Hệ thống Thực thi Sản xuất (MES) cấp nhà máy, hệ thống ERP và nền tảng phân tích đám mây. Máy ép đùn dây quy mô lớn được trang bị OPC-UA có thể truyền tốc độ trục vít, thông lượng, nhiệt độ nóng chảy, đường kính và kết quả kiểm tra tia lửa trong thời gian thực tới cơ sở dữ liệu trung tâm, cho phép phân tích quy trình theo ca và kích hoạt bảo trì dự đoán. Các nhà cung cấp cáp ô tô phục vụ khách hàng Cấp 1 ở Châu Âu ngày càng yêu cầu chất lượng của khách hàng phải có khả năng truy xuất nguồn gốc 100% OPC-UA đến đồng hồ đầu ra.
Bảo trì dự đoán trên các bộ phận có độ mài mòn cao
Độ mòn trục vít và thùng là chi phí bảo trì chính trên máy ép đùn dây quy mô lớn. Các cảm biến rung trên hộp số, xu hướng dòng điện động cơ và thuật toán trôi áp suất nóng chảy có thể đưa ra cảnh báo trước 200–400 giờ trước khi độ mòn vít đạt đến điểm mất ổn định đầu ra. Một số OEM máy đùn dây hiện cung cấp đăng ký giám sát từ xa trong đó nhóm kỹ thuật của họ xem xét dữ liệu máy hàng tuần và gắn cờ các điểm bất thường trước khi chúng trở thành điểm dừng sản xuất.
Trường hợp có giấy tờ: Một nhà sản xuất dây cỡ trung bình ở Đông Nam Á đã báo cáo thời gian ngừng hoạt động ngoài kế hoạch đã giảm 34% sau khi triển khai kết nối OPC-UA và đăng ký giám sát từ xa trên nhóm ba dây chuyền máy đùn quy mô lớn. Thời gian hoàn vốn được ước tính dưới 8 tháng chỉ dựa trên chi phí ngừng hoạt động tránh được.
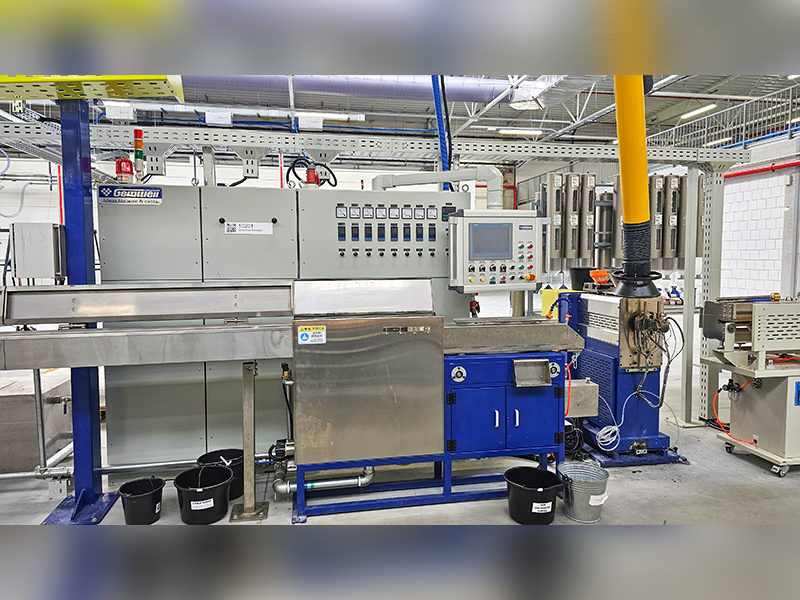
Lịch trình bảo trì và lập kế hoạch phụ tùng hao mòn
Một máy ép đùn dây quy mô lớn chạy ba ca, sáu hoặc bảy ngày mỗi tuần sẽ tích lũy 7.000–8.000 giờ hoạt động mỗi năm. Bảo trì phòng ngừa có cấu trúc là yếu tố quan trọng nhất trong việc duy trì tốc độ đầu ra và chất lượng sản phẩm phù hợp với mức đầu tư vốn.
Nhiệm vụ hàng ngày và hàng tuần
- Kiểm tra và ghi lại nhiệt độ vùng thùng và so sánh với điểm đặt
- Ghi lại áp suất nóng chảy ở bộ chuyển đổi và khuôn; xu hướng trôi dạt
- Kiểm tra độ trong và độ dẫn của nước máng làm mát
- Làm sạch điện cực thử tia lửa và kiểm tra khe hở điện cực
- Bôi trơn vòng bi sâu bướm/capstan theo lịch trình OEM
- Kiểm tra mức dầu và nhiệt độ hộp số
Nhiệm vụ hàng tháng
- Kéo vít để kiểm tra trực quan nếu xử lý các hợp chất chứa đầy chất mài mòn
- Hiệu chuẩn bộ điều khiển nhiệt độ dựa trên cặp nhiệt điện tham chiếu được chứng nhận
- Kiểm tra tất cả các khóa liên động an toàn (dừng khẩn cấp, bảo vệ quá tải)
- Rửa và thay thế bộ lọc nước làm mát
Nhiệm vụ hàng năm và Mang một phần cuộc sống
- Đo khe hở trục vít so với lỗ khoan; thay thế khi khe hở vượt quá 0,2–0,3% đường kính thùng
- Xả và đổ đầy dầu hộp số đầy đủ với cấp do OEM chỉ định
- Thay thế các dải làm nóng thùng (tuổi thọ thông thường: 18.000–25.000 giờ)
- Thay thế tất cả các cảm biến cặp nhiệt điện (độ lệch trở nên đáng kể sau 2–3 năm)
- Kiểm tra tình trạng ổ trục lực đẩy (lỗi thường là lần sửa chữa tốn kém nhất trên máy quy mô lớn)
Tuổi thọ trục vít và thùng trên máy ép đùn dây quy mô lớn chạy hợp chất PE không chứa đầy có thể vượt quá 30.000–40.000 giờ. Cùng một máy chạy hợp chất HFFR chứa 60% ATH có thể yêu cầu thay vít sau 4.000–6.000 giờ nếu thùng lưỡng kim và vít bay cứng không được chỉ định. Chênh lệch chi phí giữa vít tiêu chuẩn (~ 8.000 USD cho 120 mm) và vít chống mài mòn hoàn toàn bằng kim loại (~ 22.000 USD) thường được phục hồi trong vòng chưa đầy một năm thông qua tần suất thay thế giảm khi chạy các hợp chất chứa đầy chất mài mòn.
Các nhà sản xuất hàng đầu và bối cảnh cung ứng toàn cầu
Thị trường toàn cầu về máy ép đùn dây quy mô lớn được cung cấp bởi sự kết hợp của các nhà sản xuất Châu Âu, Bắc Mỹ và Châu Á. Hiểu được bối cảnh của nhà cung cấp giúp các nhóm mua sắm đánh giá mức giá, trình độ công nghệ và khả năng hậu mãi.
Tiêu chuẩn về giá cho máy đùn dây và cáp quy mô lớn (đường kính trục vít 90–120 mm, dây chuyền đầy đủ bao gồm làm mát, tiếp nhận và điều khiển): Dây chuyền do Trung Quốc chế tạo có giá khởi điểm khoảng 180.000–450.000 USD cho một dây dây xây dựng hoàn chỉnh. Các dây chuyền tương đương do Châu Âu sản xuất thường có giá từ 600.000 đến 1.500.000 USD. Đối với CCV hoặc dây chuyền đồng đùn ba cho cáp HV, các gói thầu ở Châu Âu có giá khởi điểm là 3.000.000 USD và có thể lên tới 25.000.000 USD cho hệ thống đùn cáp ngầm HV chìa khóa trao tay hoàn chỉnh.
Đùn cáp XLPE và điện áp cao: Yêu cầu chuyên biệt
Đùn cáp cách điện XLPE trung thế và cao áp đại diện cho phân khúc đòi hỏi kỹ thuật cao nhất trên thị trường máy đùn dây quy mô lớn. Các yêu cầu này khác với việc ép đùn dây điện trong xây dựng đến mức một nhà máy có ý định sản xuất cáp có điện áp định mức trên 12 kV phải coi nó như một loại công nghệ hoàn toàn riêng biệt.
Yêu cầu về sự sạch sẽ
Hợp chất XLPE dùng cho cáp có điện áp từ 30 kV trở lên phải được xử lý trong môi trường phòng sạch. Theo IEC 60840, cách điện cho cáp trên 30 kV không được có các hạt nhiễm bẩn lớn hơn 0,125 mm trên mặt cắt ngang. Điều này đòi hỏi toàn bộ dây chuyền ép đùn—từ silo hỗn hợp đến khuôn—phải được đặt trong phòng sạch Cấp 10.000 (ISO 7), với nguồn cung cấp không khí được lọc, áp suất dương luôn được duy trì và tất cả nhân viên đều mặc quần áo không có xơ vải. Xử lý hỗn hợp sử dụng hệ thống chuyển giao kín để ngăn ngừa ô nhiễm từ bụi xung quanh. Những yêu cầu này làm tăng đáng kể các yêu cầu về kỹ thuật dân dụng và cơ khí cho việc lắp đặt đường dây so với sản xuất dây điện trong tòa nhà.
Hệ thống lưu hóa liên tục (CV)
XLPE yêu cầu liên kết ngang sau khi ép đùn, được thực hiện bằng cách cho cáp cách điện tiếp xúc với nhiệt độ và áp suất cao trong ống bảo dưỡng có áp suất nitơ (CCV: lưu hóa liên tục bằng dây xích hoặc VCV: lưu hóa liên tục theo chiều dọc). Ống CCV cho cáp HV thường dài 80–200 mét, được duy trì ở nhiệt độ 300–400°C và áp suất nitơ 10–20 bar. Độ võng của dây cáp xuyên qua ống này phải được kiểm soát chính xác để ngăn chặn sự biến dạng hình bầu dục của lớp cách điện mềm chưa được xử lý. Đường dây VCV sử dụng một ống thẳng đứng (cao tới 300 mét, cần có tòa nhà tháp chuyên dụng) giúp loại bỏ hoàn toàn độ võng của dây xích, khiến nó trở thành công nghệ được ưu tiên cho cáp 132 kV trở lên. Đường dây VCV cho cáp EHV có thể tốn 15–30 triệu EUR cho việc lắp đặt hoàn chỉnh.
Khử khí sau khi liên kết ngang
Chất cách điện XLPE liên kết ngang chứa các sản phẩm phụ của quá trình phân hủy peroxide (metan, acetophenone và rượu cumyl cho các hệ thống liên kết ngang DCP). Các sản phẩm phụ này phải được khuếch tán ra khỏi lớp cách nhiệt trong buồng khử khí được làm nóng (thường ở nhiệt độ 70–80°C trong 5–30 ngày tùy thuộc vào đường kính cáp) trước khi có thể sử dụng các phụ kiện cáp (đầu nối, đầu cuối). Việc không khử khí cách điện XLPE đúng cách sẽ dẫn đến tích tụ điện tích trong không gian và có thể gây ra hỏng điện môi sớm. Khử khí thường là điểm nghẽn về tốc độ sản xuất đối với các nhà sản xuất cáp HV—việc xây dựng đủ công suất buồng để phù hợp với sản lượng đùn đòi hỏi phải đầu tư vốn đáng kể vào kho chứa được kiểm soát nhiệt độ.
Xu hướng thị trường thúc đẩy đầu tư máy đùn dây quy mô lớn
Hiểu được các động lực vĩ mô của nhu cầu giúp các nhà quy hoạch nhà máy xác định quy mô và thời gian đầu tư dây chuyền mới một cách chính xác.
Hiện đại hóa lưới điện và năng lượng tái tạo
Quá trình chuyển đổi năng lượng toàn cầu đang thúc đẩy nhu cầu chưa từng có về cáp điện áp cao và điện áp cực cao. Cơ quan Năng lượng Quốc tế (IEA) ước tính trong báo cáo về Lưới điện và Chuyển đổi Năng lượng An toàn năm 2023 rằng việc đạt được mức phát thải ròng bằng 0 vào năm 2050 đòi hỏi 80 triệu km cáp lưới mới đến năm 2040—xấp xỉ gấp đôi chiều dài của tất cả các tuyến cáp được lắp đặt cho đến nay. Điều này đang tạo ra sự đầu tư vào các tuyến cáp HV và EHV mới tại các nhà sản xuất trên khắp Châu Âu, Bắc Mỹ và Châu Á.
Mở rộng xe điện
Sản xuất xe điện đang thúc đẩy nhu cầu về dây ô tô có thành mỏng, nhiệt độ cao, có khả năng xử lý mật độ dòng điện cao hơn trong các dây điện nhẹ hơn. Các hợp chất dây như ETFE liên kết ngang và dây cách điện silicon có nhiệt độ từ 175°C trở lên đang tăng trưởng với tốc độ hai con số. Dây chuyền máy đùn dây ô tô được tối ưu hóa cho các hợp chất đặc biệt này là khoản đầu tư ưu tiên của các nhà sản xuất dây nịt ở Mexico, Maroc và Đông Âu cung cấp cho các OEM Châu Âu và Châu Mỹ.
Cơ sở hạ tầng cáp quang
Các chương trình xây dựng mạng cáp quang tại cơ sở (FTTP) toàn cầu ở Hoa Kỳ (chương trình BEAD: 42,45 tỷ USD), EU (Mục tiêu của Đạo luật cơ sở hạ tầng Gigabit: 1 Gbps cho tất cả các hộ gia đình EU vào năm 2030) và các thị trường đang phát triển đang thúc đẩy việc bổ sung công suất ép đùn ống đệm và vỏ cáp. Những dây chuyền này sử dụng máy đùn dây và cáp được điều chỉnh cho các ứng dụng đệm và áo khoác sợi quang, thường chạy các hợp chất HDPE hoặc LSZH ở tốc độ 200–600 m/phút.
Đưa về nước và bản địa hóa chuỗi cung ứng
Sự gián đoạn chuỗi cung ứng sau năm 2020 và những lo ngại về địa chính trị đã thúc đẩy các nhà sản xuất dây và cáp ở Bắc Mỹ và Châu Âu đầu tư vào năng lực sản xuất trong nước mà trước đây phải chuyển ra nước ngoài. Xu hướng này đang tạo ra làn sóng lắp đặt máy ép đùn dây quy mô lớn mới tại các thị trường chưa từng chứng kiến sự đầu tư vào nhà máy dây thép mới trong hai thập kỷ.
 Có liên quan Các sản phẩm